
FDM熔融沉积3D打印是什么?丝材、应用与选型指南


在几种3D打印工艺里,FDM是门槛最低、最普及的一种——设备便宜、材料成本低、能做大件。它的定位很清楚:大尺寸原型、工装夹具、耐用功能件,以及对成本敏感的验证件。下面把FDM的原理、材料和适用场景讲清楚,帮你分清什么时候该用它、什么时候该换工艺。
一、一句话说清:FDM是什么
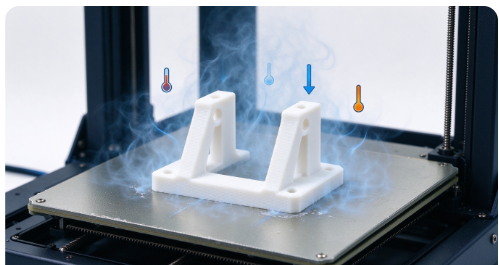
FDM(熔融沉积成型)是把热塑性丝材加热融化,像挤奶油一样一层层堆出来:丝卷送进加热头,加热到200—260℃融化,喷嘴按截面轨迹挤出,遇空气冷却凝固,喷嘴抬高一层,重复直到打完。
它的三个关键特征:
- 形态:固体丝卷,加热后变液态挤出,冷却后凝固;
- 支撑:需要,悬空面要打支撑,拆完有痕;
- 表面:层纹明显,喷嘴0.4mm,一眼能认出来。
二、元城科技的FDM能力
元城科技配备工业级FDM打印设备,材料覆盖PLA、ABS、PETG、TPU、尼龙-CF等,能做大尺寸原型、工装夹具和耐用功能件。同时因为厂内具备CNC与表面处理能力,FDM件的支撑痕、层纹可以进一步打磨和喷漆,做出比桌面机更好的外观。
三、它是怎么成型的:五步流程
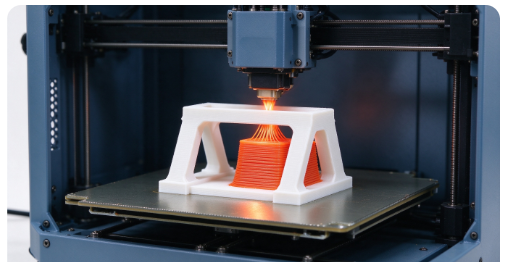
第1步 切片:STL导入,选层厚、填充率、加支撑;
第2步 打印:挤出丝材一层层堆叠;
第3步 拆支撑:掰掉支撑,表面留痕;
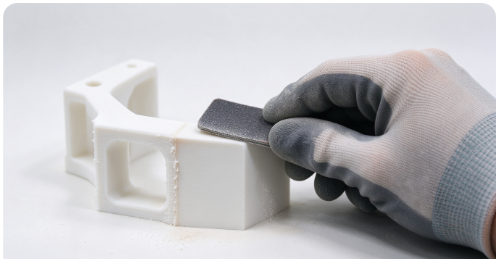
第4步 打磨:用砂纸磨掉层纹和支撑痕;
第5步 喷漆:要好看的外观就喷漆上色。
四、能用什么材料
- PLA:环保、易打、偏脆,适合草模、展示件、教学,最常用;
- ABS:耐冲击、耐热、有味道,适合功能样机、外壳原型;
- PETG:耐化学,适合透明件、容器类;
- TPU:软胶,适合密封圈、柔性件;
- 尼龙-CF(碳纤增强尼龙丝材):高强度,适合工业夹具、受力工装。
物性参考:PLA拉伸强度约55 MPa但断裂伸长率只有6%(脆);ABS约40 MPa、伸长率15%;PETG约50 MPa、伸长率40%;TPU 95A伸长率可达300%,是弹性体。选FDM料的原则和选别的料一样——强度和韧性要一起看,别只看拉伸强度高就上。
五、能做什么、做不到什么
擅长:
- 大尺寸原型、外观模型、教学展示件;
- 工装夹具、治具、非标设备配件;
- 耐用的功能性件(ABS、PETG、尼龙-CF);
- 成本敏感的验证件、内部结构验证。
要避开或提前处理:
- 层纹明显、精度低,做不到高光外观与精密配合;
- 最小壁厚一般不小于1.2mm,太薄打不出来;
- 悬空面需要支撑,拆完留痕,复杂内腔支撑难清;
- 不推荐做精密工业结构件——这类件交给SLS尼龙更合适。
六、和SLA、SLS怎么选
- FDM:最便宜最普及,层纹明显,适合草模、大件、工装夹具;
- SLA:表面光滑精度高,适合白模、手板和母模;
- SLS尼龙:磨砂表面、韧性好、能功能用,是工业功能件首选。
核心结论:90%以上工业尼龙功能件、复杂结构件、中小批量定制件,最优解是SLS;而”要大、要便宜、不需要精密”的件,FDM性价比最高。
七、结语
FDM的核心价值是”便宜、能做大、够用就好”。判断一个件要不要走FDM,看两点:是不是对精度和表面要求不高,以及是不是需要大尺寸或控制成本。都满足,FDM最划算;一旦要求精度、表面或长期受力,就该换成SLA或SLS尼龙。