
3D打印表面处理有哪些?打磨、喷砂、染色、喷涂与电镀指南


刚出炉的3D打印件只是”毛坯”——表面有层纹、有支撑痕、颜色也单一。决定它最终是”能用的件”还是”能拿出去见人的件”的,往往是后处理这一步。这篇把常见的表面处理方式、适用对象和选配逻辑讲清楚,让你在报价时就知道该给件定到哪个等级。
一、为什么后处理这么关键
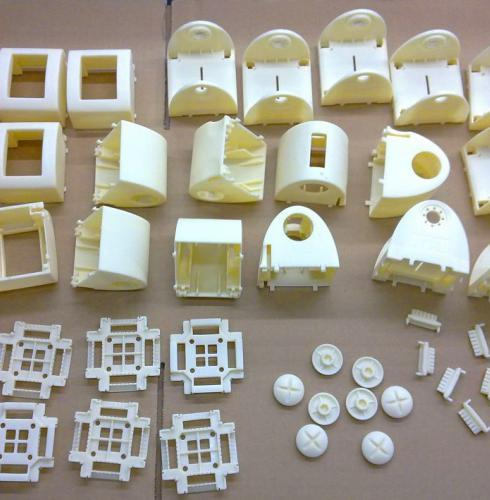
同一台设备打出来的件,后处理不同,成本和观感能差出一档。结构功能件只需要清粉喷砂,能装能用就行;客户可视面、展会样机则要做外观级处理,接近注塑件质感。真正专业的做法,是按零件用途逐件定级,不花冤枉钱做多余外观,也不在关键可视面上省处理。
二、元城科技的表面处理能力
元城科技具备打磨抛光、喷砂、染色、熏蒸、喷涂、电镀及丝印等专业后处理能力,覆盖塑料与金属件。因为工艺与后处理在同一家完成,客户不需要在打印厂和后处理厂之间来回协调,交期与品质口径统一,尤其适合对表面有硬性要求的终端件与外观件。
三、常见表面处理方式
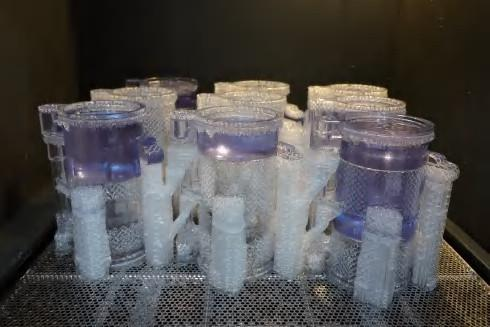
- 打磨抛光:用砂纸、抛光机去除层纹、支撑痕和毛刺,降低表面粗糙度,是外观处理的基础工序;
- 喷砂:用细砂高速打击表面,均匀去除层纹、形成细腻磨砂质感,SLS尼龙件最常用;
- 染色:把件整体染成指定颜色,SLS尼龙本色多为灰白,染黑、染色是最常见的做法;
- 熏蒸(AMT蒸汽平滑):用蒸汽把表面微熔平滑,光洁度接近注塑件,适合对外观要求高的SLS尼龙件;
- 喷涂(喷油):在表面喷漆上色,可做哑光、亮光、特定色号,外观件与样机常用;
- 丝印:在件表面印刷logo、文字、图案,适合有品牌标识需求的产品;
- 电镀:金属化处理,做出金属质感与导电性,常见于需要金属外观的塑料件;
- 浸渗加固:密封零件内部微孔,提升气密性与结构强度,气密件与功能件需要;
- 氧化上色:针对金属件,做阳极氧化等表面处理,兼顾颜色与耐蚀。
四、不同工艺件的后处理逻辑
- SLS尼龙件:以清粉+喷砂为主,要外观就加AMT蒸汽平滑、染色、喷油。SLS的短板是磨砂感和颜色单一,这两条都能通过后处理补上;
- SLA树脂件:打磨抛光后喷漆上色或电镀,可做出高光或金属质感表面;
- SLM金属件:喷砂去氧化色与支撑痕,配合面还要CNC精加工,需要颜色与耐蚀就做氧化上色;
- PolyJet全彩件:本身出件即彩色,一般只需去掉支撑清洗,不再喷漆;
- FDM件:打磨掉层纹和支撑痕后喷漆,做出比桌面机更好的外观;
- 复模件:脱模修边后喷油丝印,接近注塑件观感。
五、SLS尼龙为例:后处理五步
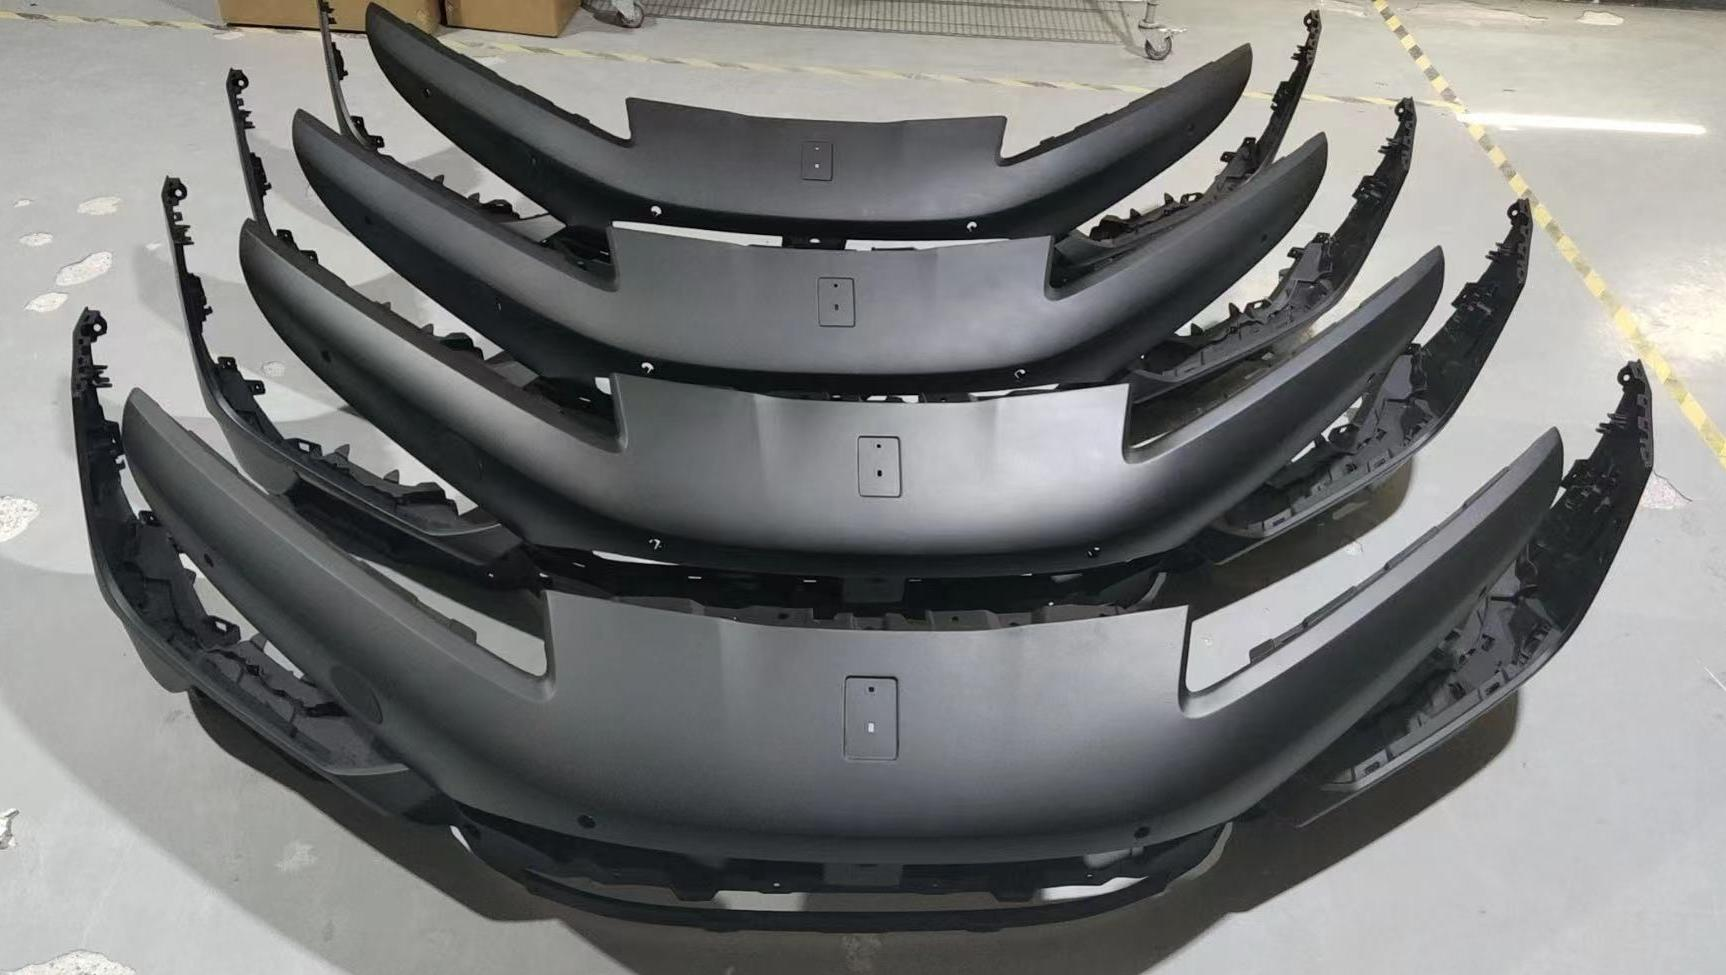
以最典型的SLS尼龙件为例,标准后处理是这五步:
- 第1步 精准清粉:高压气、振动、清粉枪,彻底清除零件内外余粉;
- 第2步 喷砂抛光:细砂打击表面,去除层纹、降低粗糙度;
- 第3步 AMT表面改性:蒸汽平滑处理,表面光洁度接近注塑件;
- 第4步 浸渗加固:密封内部微孔,提升气密性与结构强度;
- 第5步 染色喷油:整体染色或喷油,达成客户指定颜色与外观。
不是每一步都必做,按零件用途选配:结构功能件做到清粉喷砂即可;要外观、要密封、要指定颜色,再逐级加处理。
六、交付分三级:按用途选,不花冤枉钱
- 经济级(仅清粉):表面本色磨砂,适用于内部验证、工装夹具,不外露、只看功能,成本最低、交期最快;
- 标准级(清粉+喷砂):表面均匀细腻磨砂,最常用,适用于一般装配件、功能件、常规打样,性价比最高;
- 外观级(加AMT、染色、喷油):表面接近注塑光洁、可指定色,适用于客户可视面、样机、展会、终端交付外观件,成本较高。
原则:不花冤枉钱做多余外观,也不在关键可视面上省处理——评审时逐件帮你定级。
七、怎么和后处理一起选工艺
表面处理不是孤立的,它和工艺是一起决定的:要磨砂功能件就走SLS加喷砂;要高光外观件就走SLA打磨喷漆或SLS加AMT;要金属质感就走电镀或氧化上色;要全彩就走PolyJet出件即彩。把工艺和后处理一起规划,才能一次把件做到位,而不是打完了再回头补救。
八、结语
表面处理的价值,是把”能用的件”变成”能交付的件”。判断一个件要做哪一级,问三句话:它是只给自己看,还是要给客户看?它需不需要密封或指定颜色?它的关键面在哪、能不能省?把这三条答清楚,后处理等级自然就定了。