
3D打印尼龙件能替代注塑件吗?适用边界与判断方法


尼龙3D打印件在小批量阶段确实能顶上注塑件的位置,但不是所有情况都能替。判断的关键不在数量,而在这个件本身的受力和外观要求。下面把两者的差别、能替的边界,以及怎么判断说清楚。
一、先给结论
小批量、结构复杂、开模不划算的尼龙件,用 SLS 或 MJF 直接做,是行业里比较常见的做法。但如果这个件有长期承载、高外观要求,或者用量已经很大,注塑仍然是更合适的选择。一句话:打印替代注塑,赢在”不用开模、改结构不要钱”,输在”单件成本和一致性的天花板”。
二、两者的差别到底在哪
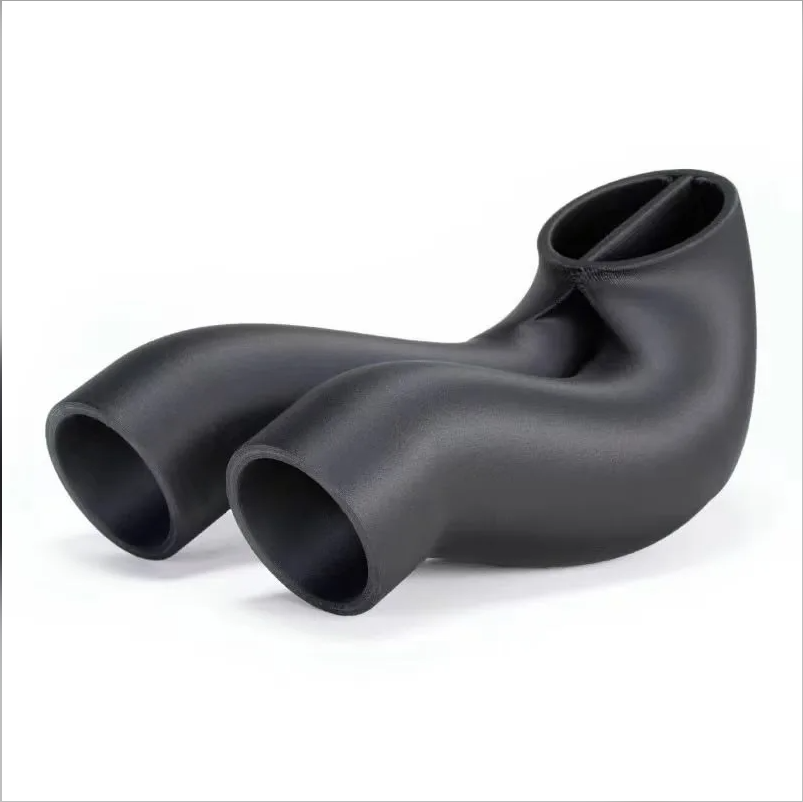
- 成型方式:注塑是把熔融材料压进模具,材料致密、批次一致性好;SLS/MJF 是粉末床逐层成型,层间结合和孔隙率会影响性能上限。
- 材料范围:注塑尼龙牌号多,加玻纤、加碳纤维的选择也多;3D打印同样有 PA12、PA11 和玻纤、碳纤维增强牌号,但可选面窄一些。
- 成本结构:注塑要摊模具费,件数越多单件越便宜;3D打印没有模具费,件数越多单件越难降。
- 交期:打印不用开模,几天就能出件;开模通常要几周。
- 改结构:注塑改一次可能要改模,打印只要重新导图。
差别集中在两点——一次性的模具费,和每件的性能一致性。把这两点认清楚,替代的判断就有依据了。
三、判断能不能替,看这四条
- 件数:几十到几百件、还没到开模的经济点,可以先打印。
- 受力:主要受装配力和跌落冲击,尼龙件通常够用;长期交变载荷要谨慎。
- 外观:能接受哑光表面和细微的层纹、支撑痕迹,就没问题。
- 精度:公差在打印工艺能力范围内可以;精密配合面可能还要 CNC 精修。
四条里最容易被忽略的是”长期交变载荷”。装配力、跌落这类一次性或多次冲击,尼龙件一般能扛;但反复弯折、长期受力的结构,打印件的层间结合会成为薄弱点,这种件建议还是走注塑。
四、打印件能达到什么性能水平
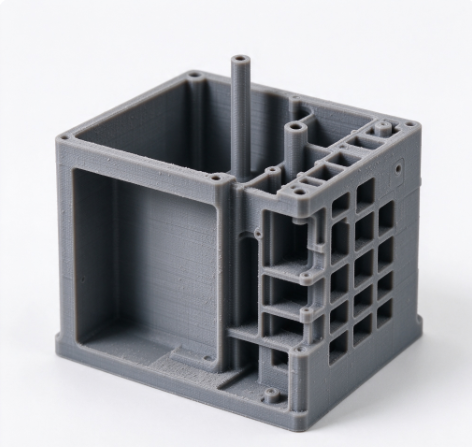
很多人担心”打印件是不是塑料感、能不能受力”,其实现在的尼龙打印件性能并不低。以元城科技常备的牌号为例:
- Nylon 12:拉伸强度约 50MPa、拉伸模量 1.7GPa,和部分注塑尼龙在一个量级。
- 玻纤增强 Nylon 12 GF:弯曲模量约 4.1GPa,1.8MPa 下热变形温度 162℃,做结构支架没问题。
- 碳纤维增强牌号:X 向拉伸模量可达 5GPa 以上,用于金属替代件。
- 自有 YC120CF 尼龙碳纤维:拉伸强度 50.6MPa、弯曲强度 64MPa,第三方检测数据可查。
也就是说,除了长期疲劳和镜面外观这两种情况,多数结构件的性能需求,打印尼龙是可以满足的。
五、元城科技的粉末床尼龙能力
元城科技自有粉末床产线,SLS 用 Formlabs Fuse 1+,同时配有惠普 Jet Fusion 做 MJF。同一张图纸,按客户要求、预算和使用环境确认走哪条路线,不默认推某一条——指定 Jet Fusion 的订单以海外客户居多。常规手板 1—2 天、中小批量 3—5 天;打印之后需要 CNC 精修、表面处理或硅胶真空复模,可以在同一家做完,不用来回转图。
六、什么情况下不建议用打印替代
- 用量已经到几千件以上,模具费摊薄后注塑更划算。
- 零件要长期承受交变载荷,或者有明确的疲劳寿命要求。
- 外观要求是镜面、高光、无缝,注塑或后续处理更合适。
- 对批次一致性要求极高(比如医疗、精密传动),注塑的稳定性更有优势。
结语
手上正好有想替代的注塑件,把图纸(STL、STEP、IGS 都可以)和预估用量发过来,元城科技可以先给一版替代可行性判断,再谈工艺和价格。有使用环境和受力情况说明的,判断会更准。