
3D打印图纸怎么优化?发给服务商前的10项自检清单


同一套图纸,有人一次打样就过,有人来回改三四轮。差别往往不在打印机,而在发出去之前有没有把图检查一遍。下面这份清单是审图环节反复用到的十项,按顺序过一遍,大部分低级问题可以在报价之前就消掉。
一、第一步:确认交付的是实体,不是线框和曲面
STL 格式只认三角面片,图里如果有未缝合的面、单层曲面、破洞,切片时会直接算错体积甚至算不出来。STEP 和 IGS 是实体模型,信息更完整,服务商能自己调公差和补面,条件允许优先给这两种。
- 用切片软件预演一次,看是否报“模型不闭合”;
- 多实体文件要说明哪些是需要的,哪些是辅助曲面;
- 装配体不要直接导出,按零件拆开分别命名。
二、第二步:看最小壁厚
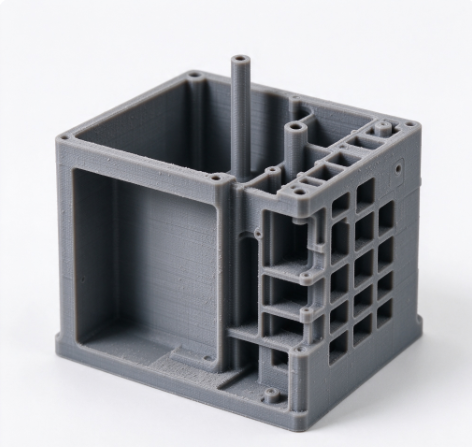
壁厚低于工艺下限时,不是打不出来,而是打出来会翘、会透、会缺料。SLS 尼龙一般建议结构壁厚不低于 1mm,受力件不低于 2mm;SLA 树脂可以做到 0.5—0.8mm,但薄壁面积大时变形风险上升。
- 用软件的壁厚分析工具扫一遍,标出低于下限的区域;
- 局部薄壁如果只是装饰,可以加厚不影响装配;
- 如果是导电、密封类薄壁,先确认工艺再决定厚度。
三、第三步:看尖角和内直角
内直角是应力集中的起点,也是打印件开裂最常见的起点。所有内角建议给出不小于 0.5mm 的圆角,受力位置给到 1—2mm。
- 深腔底部的内角尤其要加圆角;
- 齿根、卡扣根部、螺钉柱与本体交界处,都是圆角该出现的地方。
四、第四步:看孔和轴的配合
打印件有收缩,孔径通常会偏小一点,轴径偏大一点。要求配合的孔,图纸上标清楚是过孔、过渡配合还是过盈配合,不要只给一个名义尺寸。
- 关键配合孔留 0.1—0.2mm 余量,后续铰孔或精加工;
- 螺纹不要直接画螺纹牙型,画底孔,后续攻丝或用自攻螺钉;
- 销孔成对出现的,要求同轴度就写出来。
五、第五步:看悬垂和支撑
粉末床工艺(SLS、MJF)靠粉末自身支撑,悬垂不是问题,但粉末清不出来会积在封闭腔里。光固化和 FDM 需要支撑,悬垂角小于 45° 的位置要预判。
- 封闭内腔务必预留排粉孔或排液孔,孔径不小于 3mm;
- 需要支撑的面尽量朝向同一侧,减少支撑接触面积;
- 支撑接触面会影响外观,外观面提前说明。
六、第六步:看公差和关键尺寸有没有标
整张图只有一个“一般公差”是不够的。装配尺寸、定位尺寸、外观面轮廓,这三类要单独标注,服务商才知道哪里必须保。
- 关键尺寸给具体数值和公差带;
- 非关键尺寸不要堆公差,避免抬高成本;
- 图纸版本号写清楚,避免用旧图生产。
七、第七步:看文字、Logo 和纹理
凸起文字比凹陷文字更容易看清,最小笔画宽度建议不小于 0.4mm,字高不小于 2mm。凹陷文字在粉末工艺里容易积粉,清理后边缘发毛。
- 细线条纹理、网点、极细的刻线,先确认工艺能不能表现;
- 深色材料上的凹陷文字辨识度低,考虑放在浅色或后处理上色。
八、第八步:看零件数量和后处理要求
同一张图要打几件、是否需要染色、喷油、打磨、丝印,这些会直接影响排产和报价。事前说清楚,比事后补做便宜。
- 外观件说明哪个面是 A 面;
- 需要装配的零件,说明装配顺序和配合关系;
- 有洁净或医用要求的,提前说明,材料和处理方式都会不同。
九、第九步:看文件命名和清单
文件名带版本、材料、数量,是最省事的习惯。一批零件发过去,服务商能直接对应排产,不用来回确认。
- 命名建议:项目名-零件名-版本-材料;
- 附一份清单,写清每个零件的材料、数量、颜色、后处理;
- 一次发多个文件时,打包压缩,避免漏件。
十、第十步:元城科技的审图配合方式
先说资质:元城科技是 Formlabs 中国大陆地区授权经销商,也是 Formlabs 授权白金合作伙伴;同时销售华曙高科、Stratasys 的设备。
元城科技接图后先做可制造性评审,把上面十项里影响交付的问题一次性列出来,再给工艺建议和报价,避免“报了价才发现打不了”。工程端用三次元 CMM(±0.02mm)核对关键尺寸,配合 ISO 9001 与 ISO 13485 体系;设备端 Formlabs Fuse 1+ 三十台、Form 4 十台、惠普 Jet Fusion 5620 四台,另有华曙高科十四台、盈普三维四台,SLS 与 MJF 双路线可以按材料牌号分线;材料端从通用 PA12 到玻纤、碳纤增强都有对应牌号,自有 YC120CF 尼龙碳纤维可用于有刚度要求的零件。常规手板一到两天,中小批量三到五天。
结语
图纸检查花的是十分钟,省下的往往是一轮打样和一次等待。上面十项不需要每次都全做,但薄壁、尖角、孔配合、排粉孔这四项建议养成习惯先看一眼。有拿不准的地方,把图发过来,元城科技可以在报价前先给一版可制造性意见。