
3D打印件为什么会开裂、翘曲、尺寸跑偏?5种常见失效与预防办法


打样回来发现零件裂了、翘了、装不上,是最消耗耐心的一件事。这些失效大多不是偶发,而是有固定成因的。把常见的五种失效拆开看,大部分可以在设计或排产阶段提前避开。
一、翘曲:成型应力在冷却过程中释放
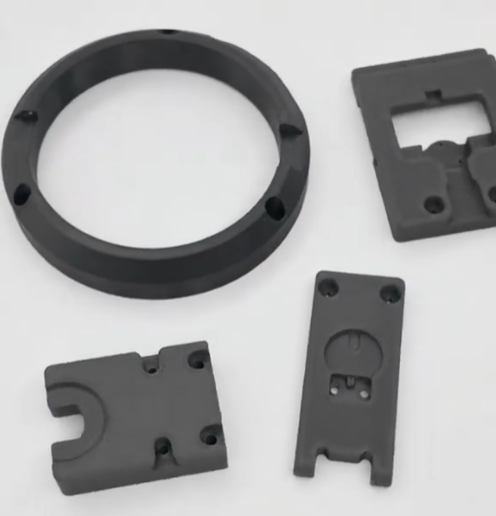
粉末床工艺的翘曲,多半出现在大面积薄板件上。烧结时上下层温差大,冷却收缩不一致,长条或大平面就会两头翘起来。
- 平面件加筋或加厚边缘,用几何约束收缩;
- 不要把大平面单独悬空,尽量让平面与侧壁连接;
- 排产时把大平面件放在成型缸中部,温度更均匀;
- 对平面度有要求的件,预留加工余量,后续 CNC 精修一次。
二、开裂:内直角和厚薄突变
开裂的高发位置几乎都在拐角。内直角让应力集中,厚薄突变让收缩不均,两者叠加就是裂纹起点。
- 内角一律加圆角,受力位置给到 1—2mm;
- 厚薄过渡做渐变,不要一步从 5mm 跳到 1.5mm;
- 卡扣、螺钉柱根部加过渡圆角,避免直接长在薄壁上;
- 装配时不要用蛮力敲击,冲击损坏在塑料件上很常见。
三、层间分离:纤维增强材料的各向异性
玻纤、碳纤增强尼龙的强度有明显的方向性,XY 向强、Z 向(层叠方向)弱。如果零件在 Z 向承受主要拉力,很容易分层。
- 排产时调整摆放角度,让主要受力方向落在 XY 面;
- 关键承载结构避免纯 Z 向拉伸,改成剪应力或压应力路径;
- 极限工况下考虑改用非填充牌号,靠韧性而不是靠刚度。
四、尺寸跑偏:收缩补偿和公差理解不一致
很多“尺寸不对”其实是双方对公差的默认值不同。图纸只写名义尺寸,服务商按工艺常规做收缩补偿,装到实物上就差了零点几毫米。
- 关键配合尺寸明确标注公差带;
- 孔类尺寸提前说明是过孔还是配合孔,留多少余量写清楚;
- 首件复核关键尺寸,确认补偿量是否合适,再批量。
五、表面缺陷:粉末残留和后处理不到位
粉末床件最常见的表面问题是残粉、颗粒感、边缘发毛。深腔、盲孔、细缝最容易积粉,清不干净会在装配时掉粉。
- 设计时留排粉孔,孔径不小于 3mm,深腔留通孔;
- 需要平整外观面的,明确后处理方式(打磨、喷砂、染色);
- 需要密封的件,清粉后再做浸渗处理。
六、预防胜于返工:四个习惯
- 首件必检:关键尺寸在首件上量一遍,不要等批量做完才发现;
- 图纸写清公差:装配尺寸、定位尺寸、外观面,三类分开标;
- 说明使用工况:温度、载荷、装配方式,直接影响材料与摆放选择;
- 保留试片:同批材料留一块试片,用于后续验证性能与颜色。
七、元城科技在失效预防上的做法
先说资质:元城科技是 Formlabs 中国大陆地区授权经销商,也是 Formlabs 授权白金合作伙伴;同时销售华曙高科、盈普三维的设备。机台数量和后处理是否在自己厂内,决定了这类问题兜不兜得住:Fuse 1+ 三十台、惠普 Jet Fusion 5620 四台,另有华曙高科十四台、盈普三维四台。
技术上做可制造性评审,把翘曲风险、开裂风险、层间受力风险在报价前标出来,给出改图建议而不是等打完再解释。工程端三次元 CMM(±0.02mm)对关键尺寸做首件复核,配合 ISO 9001 与 ISO 13485 体系管理过程。
设备上,Formlabs Fuse 1+ 三十台与惠普 Jet Fusion 5620 四台构成粉末床主力,Form 4 十台覆盖光固化,另有华曙高科十四台、盈普三维四台、CNC 五台和后处理配套,出现尺寸偏差可以在厂内直接精修或重排,不必外协等待。材料上 PA12、12 Tough、12 GF、11 CF 以及自有 YC120CF 都有明确物性数据,选材时按受力方向和使用温度匹配,而不是只看强度数字。
结语
开裂和翘曲不是运气问题,多数能在图纸和排产阶段解决。把公差标清、把工况说明、把首件验好,三件事做到,返工率会明显下降。手上有反复出问题的零件,可以把图纸和失效照片一起发过来,元城科技会先给一版成因判断和改法建议。