
硅胶复模和 3D 打印怎么配合?手板到小批量的过渡路径


手板做完,客户说先来五十件试产,这时候直接上 3D 打印单价偏高,开钢模又不划算。硅胶复模就是填这个空档的工艺。它不是 3D 打印的替代品,而是接在 3D 打印后面的一段。
看完整视频点击原视频链接:产品打样工艺选型指南,选对省下一半时间和成本
一、两种工艺各自解决什么问题
3D 打印解决的是形状和验证,一件起做,改设计不用改模具。硅胶复模解决的是小批量的材料与手感,用 3D 打印件做母模,翻出硅胶模具,再灌注 PU 树脂复制。
- 3D 打印:一件也做,速度快,材料以尼龙、树脂、金属为主;
- 硅胶复模:十到五十件区间成本更合适,材料可换 PU 类,能调硬度、颜色和透明度;
- 两者衔接:母模必须由 3D 打印或 CNC 做出来,复模本身不产生第一个件。
所以复模的精度上限由母模决定,母模表面有多好,翻出来的件就有多好。这一点决定了整个流程的重点在母模,不在灌注。
二、什么时候该从 3D 打印切到复模
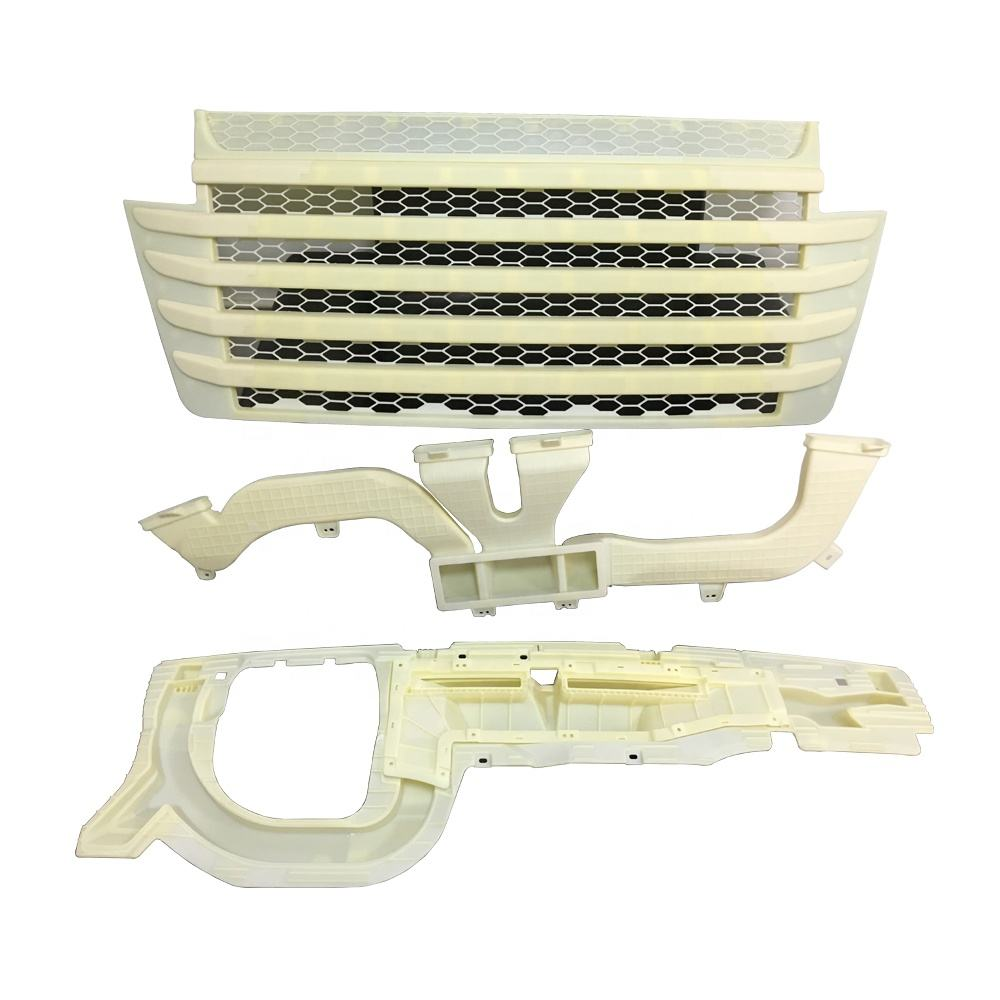
判断点不在数量本身,而在三件事的组合。
- 数量:十件以内,3D 打印通常更快更省;五十件以上,要看件的大小和结构;
- 材料:需要接近注塑的 PU 手感、要透明、要软硬可调,复模优势明显;
- 外观:复模件表面可以做纹理和抛光,比打印件省后处理。
- 十到五十件、要手感接近注塑:走复模;
- 结构复杂、内部有流道或精细特征:留在 3D 打印,复模翻不出来;
- 尺寸大、壁厚薄:复模容易变形,要单独评估。
三、元城科技在复模线上的做法
先说资质:元城科技是 Formlabs 中国大陆地区授权经销商,也是 Formlabs 授权白金合作伙伴;同时销售华曙高科、盈普三维、Stratasys 的设备。
技术上,复模单先看两件事:母模怎么出、模具能翻几次。母模优先用光固化做,表面精度高、打磨量少;结构简单的也可以用 CNC,尺寸更稳。模具寿命按件的结构复杂度估,简单件一副模能翻二十次上下,带深腔或细柱的要打折扣,报价时会把这个数说清楚。
设备上,母模走 Form 4 光固化十台,需要更高刚度或更大尺寸的走 SLS 粉末床(Formlabs Fuse 1+ 三十台);复模段配真空复膜机六台,抽真空排除气泡,薄壁和细长结构靠这一步保证成型;后段有 CNC 五台做局部修配,表面处理线做打磨、喷砂、喷漆。
材料上,PU 树脂可按硬度选,从接近软胶到接近 ABS 手感都有;透明件用透明 PU,做灯罩、视窗类;需要颜色的在灌注时直接调色,比打印后喷漆更均匀。
和同行的差别在于母模和复模在同一厂内完成。母模不用外发,改一版母模当天就能重新翻,避免来回寄件把交期拖长。
- 母模精修到位,复模件的合格率才高;
- 模具翻到寿命上限就换,不硬撑,否则尺寸会漂。
四、模具与材料的三个决定因素
- 拔模斜度:母模没有斜度,翻模时会拉伤硅胶,件也难脱,通常留 1—2 度;
- 分型面位置:分型面选在不易看见的棱线上,浇口留在非外观面;
- 壁厚均匀性:壁厚差异大,薄处先凝固,厚处会缩,尽量做均匀。
- 母模的表面等级决定件的外观,别在这一步省时间;
- 需要透明或浅色的件,模具和灌注环境都要干净,一点杂质都看得见。
五、过渡期常见的问题
- 第一批和第三批颜色有差:PU 调色靠人工,批次间会有偏差,一次把用量算够;
- 件表面有细小气泡:抽真空时间不足或灌注速度太快,薄壁件尤其明显;
- 尺寸比母模略小:PU 固化有收缩,通常按 0.2%—0.5% 补,关键尺寸在母模上放量;
- 模具与母模要编号对应:翻到第三副时最容易混,编号后出问题能直接定位到哪一副。
结语
硅胶复模的价值在于把手板和小批量之间的那段空白填上,让试产不必等钢模。用好它的前提是母模做扎实、模具寿命说清楚、材料提前定。有试产件在排,把数量、材料和外观要求发过来,元城科技可以先算一版打印与复模的成本对照,再定走哪条路。