
3D打印件的支撑怎么去?拆撑、留痕与接触面质量


拆支撑看起来是最不需要技术的一步,拿钳子掰就行。但实际做过就知道,同样的件,拆得好只剩几个小点,拆不好会带掉一层皮,甚至把件的边角掰掉。支撑的位置、拆除的顺序、接触面的处理,这三件事决定了后处理的工作量。
一、支撑留痕是可以提前预判的
支撑和件接触的地方,必然留下痕迹。区别只在于痕迹是几个小凸点,还是一整片粗糙面。
要预判,看两件事:支撑接触面的面积,和接触面是不是外观面。接触面积小,痕迹就小;接触面朝下、又是外观面,痕迹就会留在最显眼的位置。
所以设计阶段就要决定:哪些面允许留痕、哪些面不允许。不允许留痕的面,要么改摆放让它朝上,要么留余量后加工。
- 外观面尽量朝上或朝侧面,避免朝下;
- 必须朝下时,把该面留 0.3—0.5 毫米余量,打印后磨掉;
- 支撑接触点做尖,不要做面接触。
二、支撑面选在哪
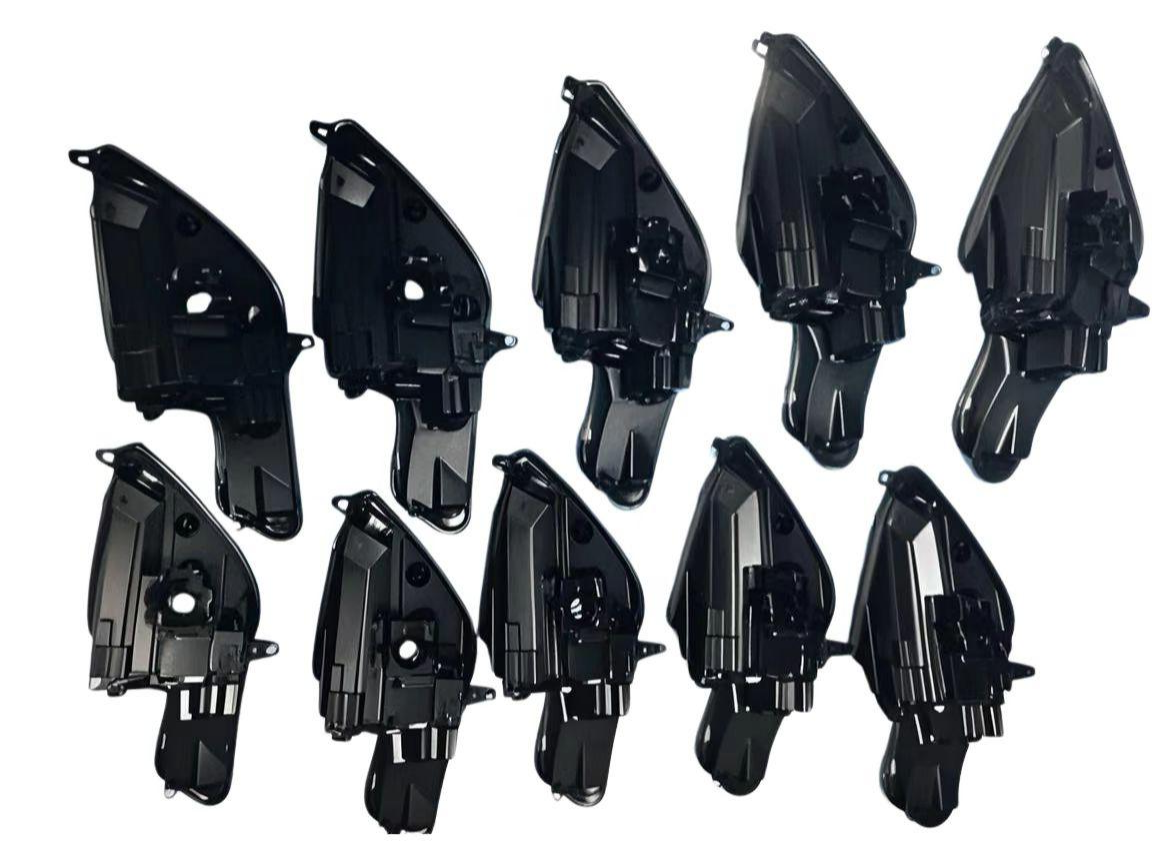
同样的件,摆在平台上换一个角度,支撑量能差一半。
基本原则是把支撑放在非外观面、非配合面、非受力面上。平面优先,因为平面上的支撑容易拆、痕迹好磨;曲面上的支撑难拆,磨的时候容易把曲面磨平。
还有一条常被忽略:支撑要避开薄壁。薄壁本身的刚性差,拆支撑时一用力就变形,件就废了。
- 支撑落在底面、内腔面、装配后被遮挡的面;
- 避开薄壁、锐边和孔口;
- 大悬垂面加网格支撑,不要只靠几根立柱。
三、拆支撑的顺序与工具
拆的顺序错了,件会受力不均而变形。正确顺序是从外到内、从上到下、从弱到强。
先拆外围的、悬空的、和主体连接少的支撑,让件的约束逐步释放;再拆与主体连接紧密的;最后处理与件接触的点。工具上,斜口钳剪支撑柱,美工刀修接口,细锉或砂纸处理残点。
尼龙件韧性好,剪的时候不容易崩;光固化件脆,剪的时候要托住件,避免剪断瞬间的弹力把薄壁震裂。
- 先外后内、先上后下;
- 尼龙用斜口钳,光固化用小号剪钳并托住件;
- 拆完再修,不要边拆边修。
四、接触面的三种处理
接触面处理分三档,按外观等级选。
第一档是剪平。用斜口钳贴着件剪,剩下的小凸点不管。适合内部结构件、装配后看不见的面。第二档是打磨。用 240 目到 400 目砂纸把凸点磨平,适合一般外观面。第三档是补土加喷漆。磨平后用原子灰补细微凹坑,再喷涂,适合高外观要求的件。
- 内部件:剪平即可;
- 一般外观面:240—400 目打磨;
- 高外观件:打磨 + 补土 + 喷涂。
五、不能有支撑的件怎么办
有些件的接触面完全不能留痕,比如密封面、光学面、装配基准面。这种件不能靠后处理救,只能改方案。
三条路:改摆放,把该面朝上;改结构,加倒角或加支撑墙把悬垂变成斜面;拆件,把该部位单独做,用 CNC 加工后再装配。
第三条路看起来成本高,但对高精度配合面来说,往往是最省事的——一次加工到位,不用磨也不用补。
- 改摆放:把关键面朝上;
- 改结构:45 度以内斜面免支撑;
- 改工艺:关键面拆出来上 CNC。
六、元城科技在后处理上的做法
技术上,元城科技的支撑方案在报价前评审,把外观面和配合面标出来,再定摆放角度和支撑形式。后处理八类工序在厂内闭环——打磨、喷砂、染色、熏蒸、喷涂、电镀、丝印,拆撑与修整是第一步,不外包。
设备上,尼龙端由 Fuse 1+ 三十台(165×165×300)、华曙 403P 十三台(400×400×450)、601P 一台(600×600×600)、盈普 P360 三台与 P550DL 一台承担;金属端由华曙 FS271M 与 FS350M 承担,支撑拆除后配合 CNC 五台(±0.01mm)加工配合面;光固化端 Form 4 十台,拆撑后进二次固化。
材料上,尼龙件韧性好,拆撑相对宽容;光固化件按用途选 Tough 2000(韧性)、Rigid 10K(模量 10GPa 以上)、High Temp V2(耐温 238℃);金属件按 316L、AlSi10Mg、18Ni300 选。
检测上,外观按 A/B/C 面分级验收,关键尺寸由三次元 CMM(±0.02mm)复测;体系为 ISO 9001 与 ISO 13485。
- 支撑痕迹在设计阶段就定了,不是拆的时候才决定;
- 不能留痕的面,改摆放或交机床,别指望打磨。
公司邮箱:may.zeng@primofort.com 商务交流(微信同步):133-7776-7771
结语
拆支撑这件事,花的工时比打印本身还多的情况很常见。省工时的办法不在拆的手法上,在摆的时候:把外观面朝上、把支撑落在看不见的面、把关键面留给 CNC。这三条做到了,后处理的活能少一半。有件正在评估,把外观要求和装配关系发过来,元城科技可以先出一版摆放与支撑方案。