
八条工艺线怎么分工?一张零件清单对应一张工艺表


多数客户发图纸的时候,只问一句「这个能不能做」。能做,几乎哪种工艺都能做;真正决定成本和交期的,是「用哪条线做」。
同一张图纸,走粉末床和走光固化,出来的件强度差一档;走打印和走CNC,成本差一倍;走整体成形和走复模,批量分界点在几十件。工艺选错,不是做不出来,是做出来最贵。
一、先把零件分成五类
选工艺之前,先给零件归类。分法不用复杂,按结构特征分五类就够:
第一类是平板、棱柱、回转体。外形规整,没有复杂内腔,尺寸精度要求高。
第二类是薄壁壳体。外壳、罩体、盒体,壁厚在1到3毫米之间,外观要求较高。
第三类是复杂一体化结构。有内部流道、封闭腔、点阵、随形冷却,或者原本由多个件装配而成。
第四类是外观与色彩件。要求表面纹理、颜色、透明度。
第五类是承力件。要受载荷、要耐温、要耐磨,多数是金属。
归类做完,工艺选择的范围就收窄了。
二、粉末床双路线:SLS 和 MJF 分工
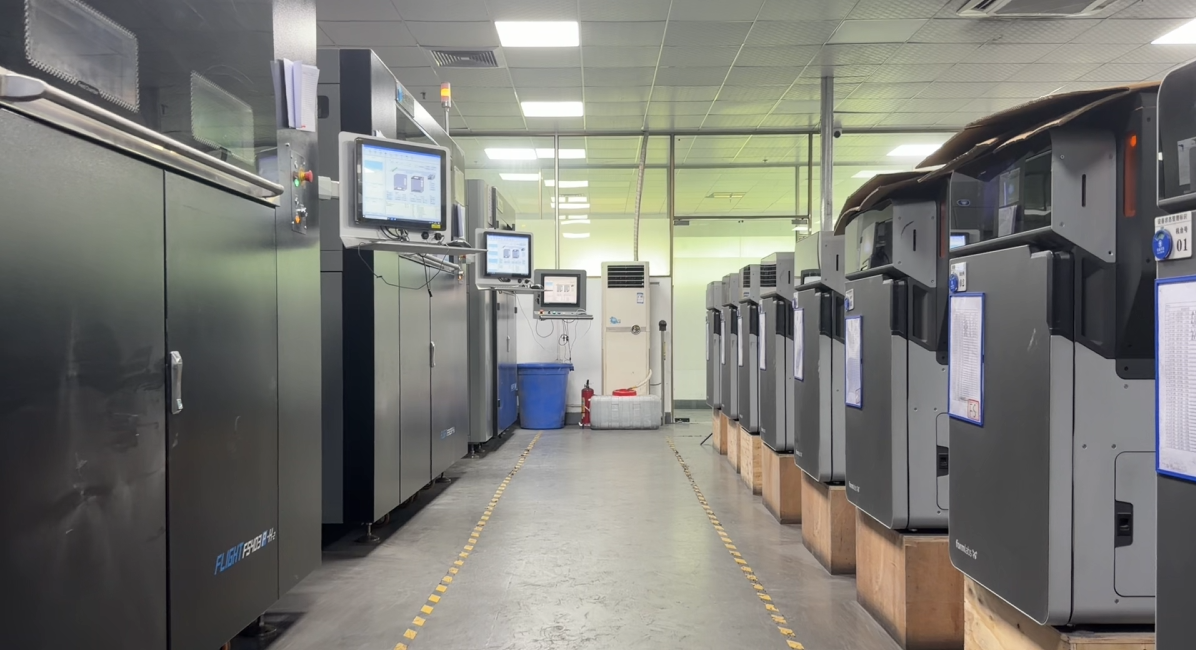
粉末床是尼龙件的主力,厂内两条线并排,选哪条看三件事。
SLS 激光烧结的优点是表面细腻度好,尺寸稳定性好,适合中小件;缺点是缸内温差相对大,大件和长条件容易有翘曲。摆放位置对尺寸的影响比较明显,同一批件放在缸心还是缸边,尺寸会差一点。
MJF 多射流熔融的优点是生产效率高、缸内一致性更好,适合批量件和小件的整版排布;表面颗粒感比SLS略重一点,需要后处理。
实际分工是这样的:单件、大件、精度敏感的件走SLS;几十件到几百件的批量件、小件整版走MJF。两条线的参数档分开建,不互相套用。
三、光固化与全彩:解决另外两类需求
光固化解决的是精度和表面。层厚能做到0.05毫米以内,表面比粉末床光滑,适合精密小件、透明件、精细纹理件。工程树脂牌号覆盖韧性、耐温、刚性、弹性几类,选牌号比选设备更重要。
全彩解决的是颜色。多材料喷射一次成形出彩色表面,省掉喷涂环节,适合外观评审样机、展示模型、色彩验证件。层厚到16微米这一档时,表面细节和渐变过渡比较自然。
要注意的是,光固化件的耐候性和长期强度弱于尼龙,全彩件更多用在外观验证而不是长期承力件上。
四、金属与 CNC:承力件的两条路
金属件走激光粉末床熔融(SLM)。适合做传统加工做不出来的结构:内部随形流道、点阵轻量化、一体化异形结构。材料常用不锈钢、铝合金、钛合金、模具钢。
SLM 的成本结构里,后处理占的比重比打印本身更大。去应力退火、拆基板、去支撑、机加工配合面,四道工序决定了最终能不能用。
金属件的另一条路是CNC。平板、回转体、需要严格公差的配合面,CNC的成本和精度都更可控。正确做法常常是两者组合:打印毛坯做出复杂结构,CNC加工关键配合面。
五、硅胶复模:几十件这一档的第三条路
复模的位置很特殊。它不解决结构问题,解决的是「打样之后、开模之前」这一段的小批量。
用打印件做母模,翻硅胶模,再用PU树脂浇注复制,几十件以内的单件成本低于直接打印,表面和材质也更接近注塑件。超过这个数量,或者对材料性能有明确要求,就该考虑开模或回到打印。
复模的边界是数量和材料:数量在10到50件之间最经济,材料限于PU体系,耐温与耐候不如工程塑料。
六、把三条轴放在一起判断
一张工艺表其实只有三条轴:批量、精度、外观。
- 批量:1到10件看打印和CNC,10到50件看复模,50到500件看打印批量,500件以上看开模
- 精度:±0.05毫米以内优先CNC和光固化,±0.1毫米粉末床够用
- 外观:要色彩走全彩,要光泽走打磨抛光,要纹理走喷砂或模具纹理
三条轴同向的时候,答案很清楚。三条轴冲突的时候就要求取舍,比如既要复杂结构又要高精度,就只能是打印加机加工的复合路线,成本和交期都要按两段算。
七、元城科技的工艺版图
元城科技的八条工艺线按上面的逻辑分工:粉末床走SLS与MJF双路线,光固化覆盖工程树脂与全彩,金属走SLM并与CNC共线,小批量由硅胶真空复模承接,后处理八类工序在厂内闭环。
接单时先判类再选线,报价单上写清走哪条工艺、哪几道后处理、关键尺寸怎么检。同一款件如果需要两条线配合,基准在厂内一次传递,不在两家厂之间来回。
公司邮箱:may.zeng@primofort.com 商务交流(微信同步):133-7776-7771
八、工艺表的价值不在选对,在说清
客户拿到报价时最想知道的是:为什么是这个价、这个交期能不能守住、换一种做法能省多少。
一张把工艺、后处理、检测三列都写出来的表,比一句「我们都能做」有用得多。能说清为什么这么选,才说明真的想过这个件。元城科技出报价时也按这个思路,把工艺、后处理、检测三列一起给。
结语
先归类,再选线,最后按批量、精度、外观三轴校核。工艺不是越先进越好,是越匹配越省。