
尼龙件振动抛光与滚光怎么做?介质、时间与三档效果


处理尼龙件的表面,常用的有四种手段:喷砂、熏蒸、振动抛光、滚光。前两种讲过很多,后两种常被混为一谈,其实机制完全不同——喷砂和熏蒸改的是表面微观形貌,振动抛光和滚光则是靠磨料持续摩擦把表层逐渐磨掉。
后两种的优势是能处理批量小件、能做出接近注塑的均匀哑光,而且不依赖人工。用不好则会把件磨圆、把孔磨大、把薄壁磨穿。
一、振动抛光在解决什么问题
打印件的表面问题主要有三个:附着的半熔颗粒(俗称粉疤)、层间台阶纹、局部毛刺。喷砂能打掉粉疤和毛刺,但对台阶纹作用有限,因为台阶是几何起伏,不是附着物。
振动抛光是让件和磨料在振动桶里一起翻滚,磨料以恒定压力反复蹭过表面,把凸起的部分逐渐削掉。它的效果是整体的、均匀的,台阶纹会被削平,表面从“粗砂纸感”变成“细磨砂感”。
和喷砂的关键区别是:喷砂是冲击,作用在表面几十微米;振动抛光是研磨,能连续削掉上百微米。所以振动抛光要留余量,喷砂不用。
二、介质怎么选
介质决定切削力和表面效果,四种常用:
- 陶瓷介质:切削力最强,去毛刺和削台阶最快,但会把棱角磨圆,不适合要求保留锐边的件
- 树脂介质:切削力中等,表面均匀度好,适合外观件,对棱角的破坏小于陶瓷
- 核桃壳或玉米芯:切削力弱,主要用于干燥抛光和去轻微毛刺,不改变尺寸
- 钢珠:主要用于滚光(提高表面光泽),切削力很小,作用是把表面敲平压实,不是削除
选法很简单:先看要不要保留锐边(要保留就避开陶瓷),再看要去多少余量(去 0.1 毫米以上用陶瓷,0.05 毫米以内用树脂),最后看要不要光泽(要就用钢珠做二道)。
三、时间与效果的三档
同一个件,不同时间出来的效果差三档:
- 一到两小时:去毛刺、去粉疤,台阶纹略有改善,尺寸变化通常在 0.02 毫米以内
- 四到六小时:台阶纹基本消除,表面均匀哑光,尺寸变化 0.05 到 0.1 毫米,棱角开始变圆
- 八小时以上:表面接近抛光,尺寸变化超过 0.15 毫米,细螺纹和小孔明显受影响
实际排产多数落在第二档。第一档偏轻,客户摸上去还是能感觉到颗粒;第三档风险大,容易磨过头。
判断时间够不够,不用猜:拿三件试磨,每小时量一次关键尺寸,画出尺寸随时间的下降曲线,找到“表面达标但尺寸还在公差内”的那个时间点。这个点每个件型都不一样,做过一次就能固化成参数。
四、哪些件不能滚
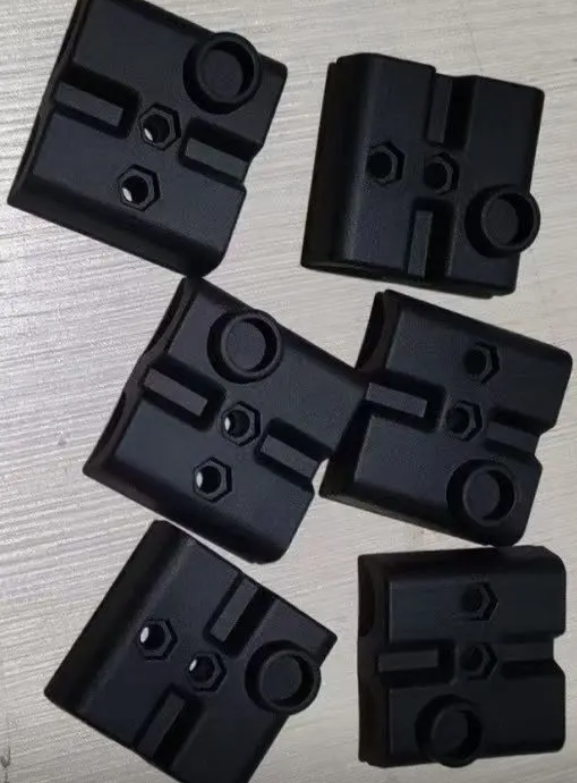
四类件要避开:
- 薄壁件:壁厚 1 毫米以下的件,磨料会把壁磨薄甚至磨穿,尤其边缘
- 细孔件:孔径 1.5 毫米以下的孔容易卡磨料,卡住后清不出来
- 螺纹件:已成型的螺纹会被磨钝,牙型变圆,装配变松
- 高精度配合面:滚过之后尺寸变了,配合间隙跟着变
这几类件如果确实要改善表面,走喷砂或熏蒸,或者把该面遮蔽起来只磨其他面。
五、与熏蒸、染色的顺序
顺序错了效果会打折。推荐顺序是:去支撑 → 振动抛光 → 染色 → 熏蒸 → 喷涂(如需)。
理由是:振动抛光在前,能把表面削平,染色时上色更均匀、色差更小;熏蒸在后,因为熏蒸是化学方式让表面局部熔平,如果先熏蒸再抛光,抛光会把熔平层磨掉,等于白做。
有一个例外:如果件上有不能磨的薄壁或细孔,那就反过来——先熏蒸把表面处理到够用,再对局部区域手工处理。这种件只能逐件定工艺。
六、元城科技在后处理上的做法
元城科技的八类表面处理工序在厂内闭环执行,振动抛光和滚光都有常备介质,按件型选:结构件用陶瓷走快档,外观件用树脂走均匀档,需要光泽的再用钢珠做二道。
新件型一律先试磨三件,量实际去除量,把时间和介质组合写进工艺卡,批量时按卡执行,不靠现场估。薄壁件和螺纹件不安排滚光,改走喷砂或熏蒸。去除量涉及装配的,磨后用三次元 CMM(±0.02mm)复核关键尺寸,确认还在公差内才往下走,这一步在元城科技是硬性的放行条件。
公司邮箱:may.zeng@primofort.com 商务交流(微信同步):133-7776-7771
结语
振动抛光和滚光的核心是“可控的去除”。介质决定切削力,时间决定去除量,余量决定能不能磨。这三项事先定好,批量出来的件才有一致的表面,而不是一批一个手感。