
电池包结构件找3D打印厂,要核哪四项能力


电池包里的塑料件不显眼:模组支架、端板、隔离板、汇流排固定座,单件价格都不高。可这类件一旦出问题,代价是整个包返工。
样车和小批量试装阶段,3D打印是很自然的选择——开模周期太长,结构还在改。难点在于电池包对安全的要求比一般结构件高,能打尼龙件不等于能接这类活。
一、先分清哪些件能打
能打的:模组支架、端板、隔离板、检修口盖板、线束固定座、样车阶段的箱体上盖。这类件承力有限、结构复杂、批量不大,正好落在粉末床尼龙的适用范围里。
不建议打的:直接承压的箱体密封面、长期泡冷却液的件、要求电磁屏蔽的件、量产阶段成本敏感的支架。前两类是可靠性问题,后两类是成本问题,提前说清楚比后面返工好。
二、第一项:阻燃材料能不能给证据
电池包里大量件要求阻燃等级,常见的是 UL94 V-0。尼龙本身可燃,要达标得用阻燃改性牌号,普通 PA12 做不到。
核这一项要看两样:材料牌号和阻燃报告。牌号要能对上具体型号;报告要看测试厚度——同一材料在 1.5 毫米和 3 毫米下的结果可能不同,拿厚板报告套薄壁件是常见错法。
惠普 MJF 线有 PA12 FR 阻燃牌号,这类件优先走 MJF;普通 PA12 只用在非阻燃区域的结构件上。
三、第二项:平面度和孔位,大板件最容易出问题
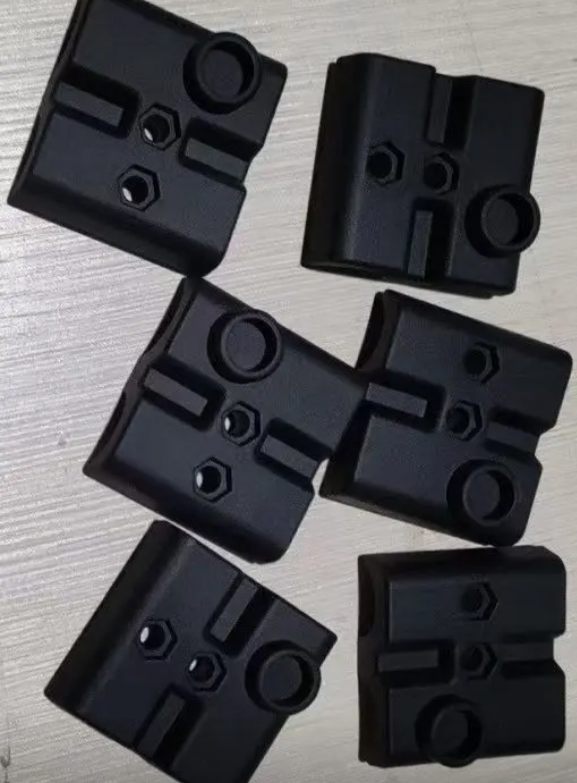
电池包的隔离板和端板多是大面积薄板,厚度 2—4 毫米,上面密布孔位。这类件在粉末床里冷却不均,边角容易翘,平面度是最容易超差的一项。
判断方法很直接:让厂里给出同厚度、同幅面件的历史平面度数据,别只看单件的尺寸报告。0.3 毫米以内的平面度对 3 毫米厚的大板件来说已经算好,超过 1 毫米装到模组上就会出现间隙。
孔位看位置度,不看孔径。孔径好办,位置度受摆放方向和冷却影响,要在报告里逐孔标注,而不是给一个笼统的公差。
四、第三项:洁净度,这条最容易被忽略
电池包内部不允许有导电粉尘。金属粉末、导电涂层、机加工铁屑都不能带进包内。
打印件本身是尼龙,但要确认三件事:清粉是否彻底,尤其是镂空和深腔;后处理是否用过含金属的介质,比如钢珠滚光;包装是否为独立防静电袋。
这一项在报价单上看不出来,得在验收标准里写明:件表面无可见粉末残留,内腔用白纸擦拭不留痕。
五、第四项:批次一致性与文件
试装件数量不多,往往十几件到几十件,容易忽略一致性。但电池包是整包一起装,单件偏差会累积到总装。
要核的是留样和记录:首批件有没有留样、每缸的摆放位置有没有记录、掺粉比例是否固定。同一件型换缸重打,尺寸往往会飘,有留样才能比对。
文件按客户体系要求给。汽车类客户通常要首件报告、材质单和批次记录,缺一份就卡在来料检验。
六、元城科技在电池包件上的做法
元城科技的粉末床线覆盖 SLS 与 MJF 两条:Formlabs Fuse 1+ 30 台、华曙 13 台 403P 加 1 台 601P、盈普 P360 3 台加 P550DL 1 台、惠普 Jet Fusion 5620 4 台。阻燃件走 MJF 的 PA12 FR,普通结构件走 SLS 尼龙。
大板件的摆放会专门排:平放、避开缸边、加辅助支撑,减少翘曲。清粉用独立工位,滚光只用树脂介质,不碰钢珠,避免金属污染。
交付时给三份东西:尺寸与平面度报告、材质与阻燃证明、批次留样记录。元城科技接电池包件时会把这三份先和客户对一遍,标准对齐了再开打。
公司邮箱:may.zeng@primofort.com 商务交流(微信同步):133-7776-7771