
同一批件分给两家打印厂做,会出什么问题?


采购为了分散风险,常把一张单拆给两家打印厂:一半给 A,一半给 B。价格谈了,交期也稳了,等到装配那天才发现——两家的件装不到一起。
不是哪家做错了,是同一个件在两家厂里被两套参数做出来。粉末床工艺的变量比想象中多,拆单之前要知道差在哪儿。
一、第一处差别:摆放方向和层厚
同一个件,平放和斜放的尺寸不一样。Z 向的收缩和 XY 向不同,层厚 0.1 毫米和 0.12 毫米出来的表面和尺寸也有差别。
拆单时如果没约定摆放,A 厂平放、B 厂竖放,两批件的关键尺寸就会朝不同方向偏,装配间隙对不上。
约定办法很简单:图纸上标注摆放方向,或者在技术协议里写明按随附摆放图执行。这一条不写,后面扯不清。
二、第二处差别:掺粉比例和新旧粉
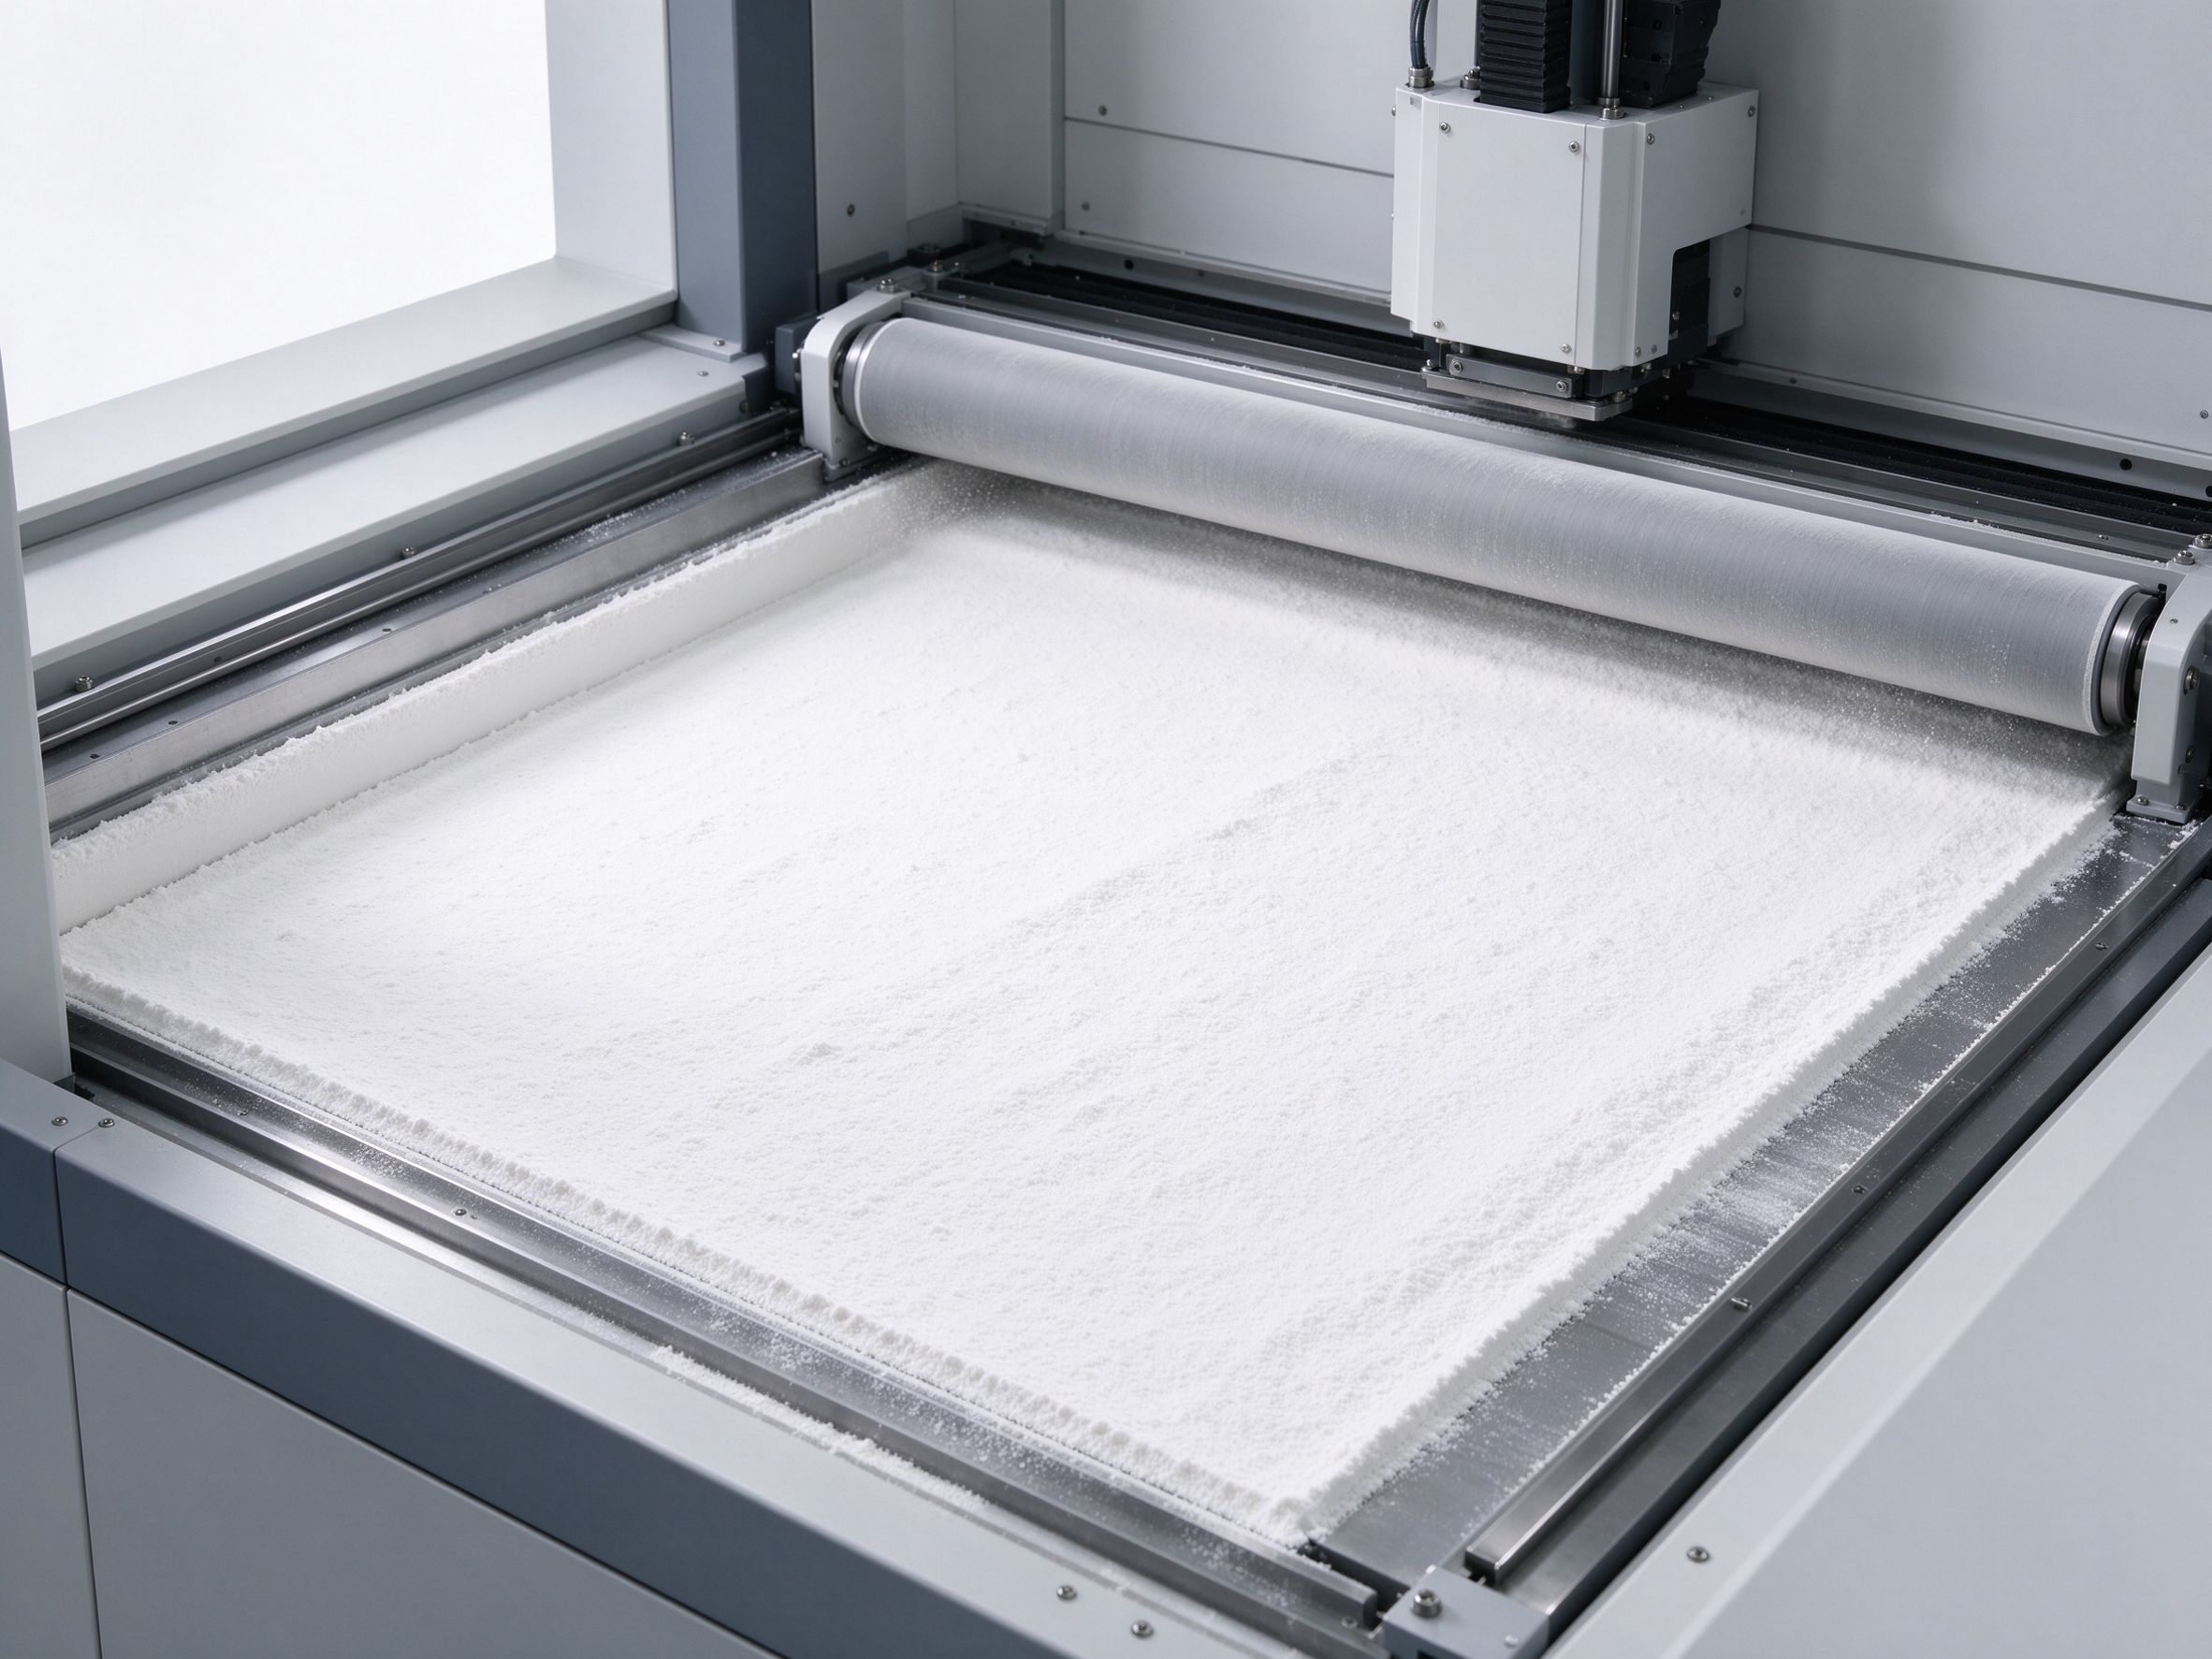
粉末床尼龙要用旧粉掺新粉,掺比直接影响强度和收缩。常见掺比从 30% 旧粉到 50% 旧粉都有,各厂习惯不同。
掺比高的成本低,但件更脆、颜色偏黄、收缩略大。两家掺比不同,同一件型的尺寸和力学性能就不一样。
核这一项要问清掺比并写进协议。做得规范的厂会记录每缸的掺粉比例,能按批次追溯。
三、第三处差别:后处理方式和顺序
后处理的差别比打印更大。清粉是否彻底、要不要喷砂、喷砂用多少目、要不要熏蒸、染色用哪种工艺,每一项都改变最终尺寸和外观。
最典型的是熏蒸:熏蒸会让表面局部熔平,尺寸小幅收缩、表面变亮。一家熏、一家不熏,装在一起颜色都不一样。
拆单时后处理必须统一,而且要指定到参数层级,不能只写“按常规后处理”。
四、第四处差别:检验标准和量具
A 厂用卡尺抽检关键尺寸,B 厂用三次元全检,两家的报告放一起没法对比。更麻烦的是判定标准不同:同样一个 ±0.2 毫米的公差,一家按超差 0.05 内放行,一家严格判退。
这一步要在下单前统一:检验项目、量具、抽检比例、判定规则,写在一张表上,两家共用。表不用复杂,一页纸就够,关键是两家都签字认可。
五、实在要拆单,怎么拆
如果确实要分两家,建议这样拆:
- 按件拆分,不按数量拆——同一件型只给一家,不同件型给不同家
- 指定一家做主供,另一家做备份,备份厂先打样件验证,不进量产批次
- 统一技术协议和检验表,两家共用一份
- 首批做互配试验:两家的件各取若干,实际装一次,通过再放量
六、元城科技在分单项目上的做法
元城科技遇到的拆单项目不少,做法是把技术协议做成一份共用文件:摆放图、掺粉比例、后处理参数、检验表都写在同一份里,客户转给另一家时不用重新解释。
交付时给每批件附缸号和摆放位置记录。客户拿两家的件对比时,能直接看出差异出在哪一缸。
元城科技也接只做后半段的单——客户前半段在别家做,后半段的配色或后处理拿到厂里统一,这样颜色和表面能对齐。这类单看起来零碎,实际解决了拆单最难的那一块。
公司邮箱:may.zeng@primofort.com 商务交流(微信同步):133-7776-7771