
打印粉末怎么回收?新旧粉掺比、筛分与性能衰减的记录方法


粉末床的粉末是循环用的。一缸打完,没熔的粉筛一筛继续用,这是行业惯例,也是成本能压下来的关键。
但旧粉不是无限次能用。流动性变差、颗粒形貌变化、氧含量上升,最终反映在件上就是表面变粗、强度下降、颜色偏黄。回收管得好不好,直接决定批次稳不稳。
一、先弄清三种粉
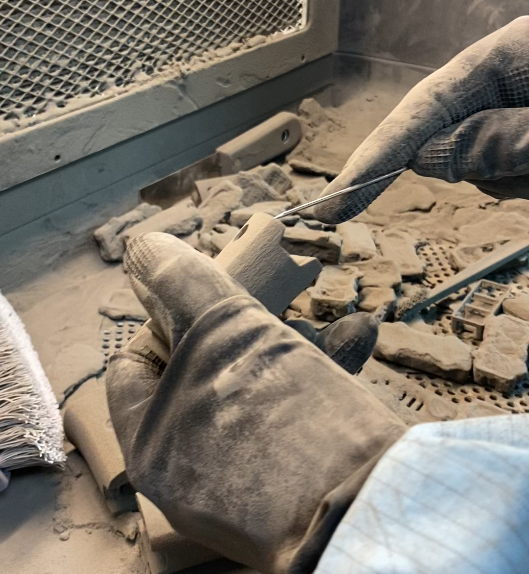
一缸粉分三类:成型区内的未熔粉,热历史最短、质量最稳;溢流和边角的粉,需要筛分后回用;清粉和管路里带出来的粉,含杂质,多数降级或报废。
三类不能混。混在一起是回收做不好的最常见原因,也是件表面突然变粗的根源。
二、掺比怎么定
掺比指旧粉占新粉的比例。SLS 尼龙常见掺比是 30%—50%,具体看材料牌号和件的要求。
定掺比的原则:外观件、薄壁件、精度件掺比取低;结构件、工装件可以取高。同一客户同一件型,掺比要固定,不能这批 30%、下批 50%。
要写进工艺卡:新粉多少、旧粉多少、总重多少、缸号。没有记录的掺比等于没有掺比。
三、筛分怎么做
筛分是把粉末里的结块、熔渣、飞絮去掉。目数按材料定,尼龙粉常用 100—120 目。
三个要点:筛分前先过磁选,去掉金属异物;筛分设备要专用,不能和金属粉共用;筛完做流动性检查,看粉末是否结团。
筛分次数不是越多越好。过度筛分会破坏颗粒形貌,反而影响铺粉的均匀性,薄层打印时表现最明显。
现场还有两个细节容易被忽略:一是筛分前后要称重,进出粉的重量差能反映损耗,长期偏差大说明筛网破了或者有粉外泄;二是旧粉要密封防潮存放,尼龙粉吸湿后打印会起泡、层间结合变差,回用前建议先低温烘干,烘干温度和时长按牌号定。
四、性能衰减怎么跟
三种手段,由粗到细:
- 颜色和外观:每缸留一小袋粉做比对,颜色明显偏黄说明老化
- 流动性或熔融指数:定期测,变化超过设定比例就整批换新
- 力学性能:按批次做拉伸样条,跟着件一起打,测强度和伸长率
前两种是日常手段,第三种是定期验证。做汽车或医疗件的,样条要和件同缸打,才有对比意义。
五、什么时候必须整批换粉
几种情况不要心疼:粉末受潮结块、明显变色、混入其他材料、长期停机后重新开机、力学性能连续两个批次下降、客户对颜色有明确要求。
换粉不是浪费,是把风险提前掐掉。用老化粉打出来的件,返工成本远高于省下的粉钱。
六、元城科技在粉末管理上的做法
元城科技的粉末床产线按材料分线管理,SLS 尼龙、MJF 尼龙、TPU 各自独立,筛分设备不混用,避免交叉污染。
每缸记录粉重、掺比、筛分目数和缸号,跟着件一起归档。外观件和薄壁件的掺比取低档,工装件取高档,同一件型固定不变。
元城科技给客户的颜色和性能一致性,靠的就是这套记录——出了问题能查回具体哪一缸、哪一批粉,而不是只能整批重做。
公司邮箱:may.zeng@primofort.com 商务交流(微信同步):133-7776-7771