
3D打印件喷砂怎么做?磨料、气压与三档表面


喷砂是打印件后处理里性价比最高的一步。同一件件,喷与不喷,观感差一个档,成本却只占一小块。
一、先选磨料,磨料决定效果走向
玻璃珠:颗粒圆润,打出来是均匀哑光,去支撑痕很温和,尼龙外观件的主力选择。
白刚玉:棱角锋利,切削力强,去毛刺和粗化表面快,但对薄壁和细节有磨损,打过头就把棱角打圆了。
陶瓷砂:寿命长、粉尘少,效果介于两者之间,适合批量稳定生产,单价高一些。
树脂件不用刚玉,会把表面打花。树脂走细玻璃珠或者核桃砂,气压也要降下来,树脂比尼龙软,同样的参数会出坑。
二、目数怎么定
粗砂去痕快但留坑,细砂细腻但费时间。常规做法是两道:先用 80 到 120 目去支撑痕和层纹,再用 180 到 220 目统一哑光。
一步到位用一个目数,往往既没去掉痕,又把面打花了。省下的这道工序,返工时要多花两倍。
目数还要跟件的大小配。大平面的件用粗砂容易看出砂痕走向,小件用细砂则效率太低。
三、气压、角度、距离三个参数
气压 0.3 到 0.6MPa,尼龙取中低段,金属可以高一些。气压过高会把粉末烧结面打毛,出现麻点。
角度 45 到 60 度斜打,正着打会把细节打塌。孔的边缘、薄壁的根部,角度要更斜。
距离 100 到 200mm。太近局部过喷,太远效率低。喷枪要一直在动,停在一点上就会出凹坑,这种坑补不回来。
四、三档表面,对应三种验收
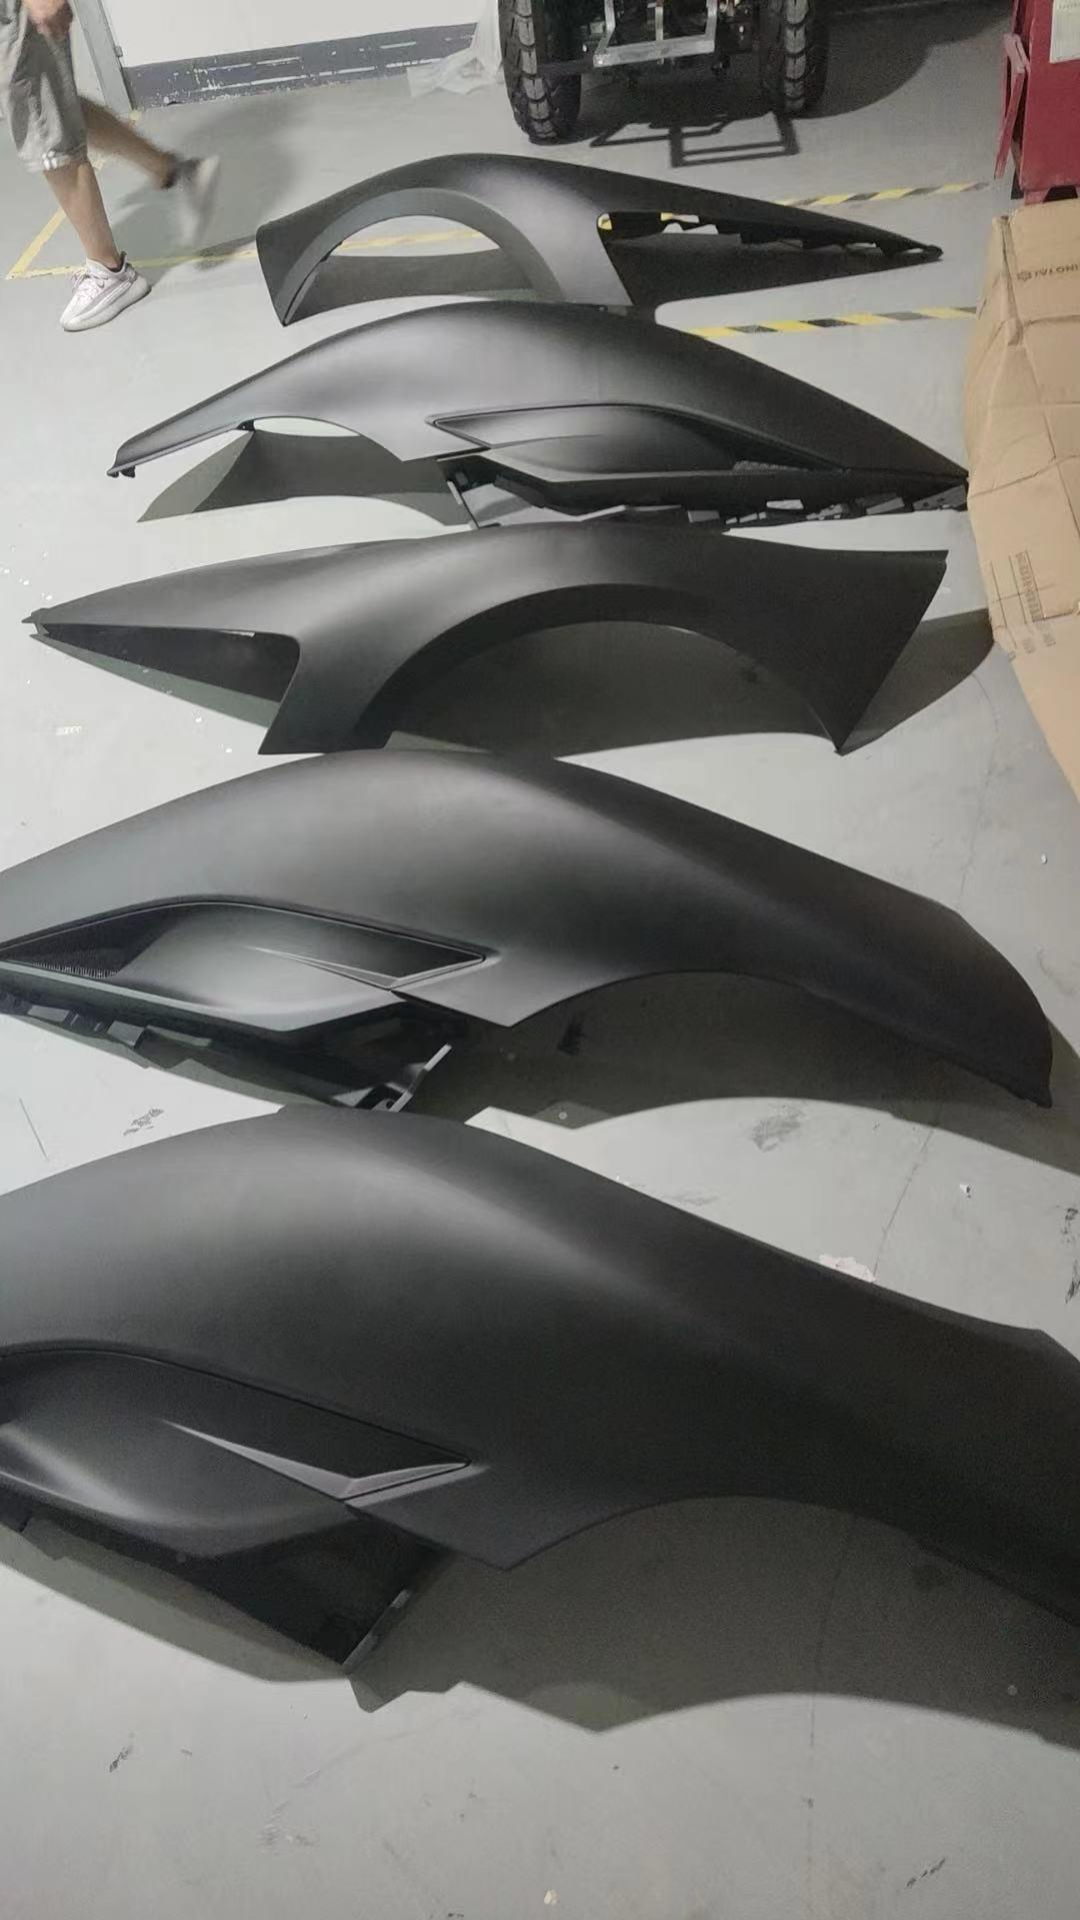
第一档,去支撑痕:表面仍见轻微层纹,摸上去不刮手。结构件、内部件够用。
第二档,均匀哑光:层纹基本不可见,灯光下无方向性砂痕。外观件常规要求。
第三档,哑光细腻:接近模具喷砂面,粗糙度均匀。要做喷涂或者染色的底,走这一档。
验收标准要在下单时说清是哪一档,别等收货再争。三档的做法和工时不一样,价格也不一样。
五、几个容易踩的坑
薄壁件喷砂会变形,喷前做支撑,或者把气压降下来分段喷。
孔口和螺纹要遮蔽,砂进去清不出来,装配时才发现就晚了。
喷完要吹净。残留砂粒会影响装配间隙,也会影响后续喷涂的附着力,这一道常被省掉。
设备也有区别。手动喷砂箱靠人手上的稳定性,做小批量和异形件灵活;自动转盘喷砂机一致性好,适合批量平板类件。同一批件换设备做,效果会有差,验收标准要提前对。
粉尘和回收也别忽略。磨料用久了会碎裂变细,效果越来越淡,批量生产要按批次换砂或者补砂,不然前十件和后十件不是一个面。
六、元城科技在喷砂环节的做法
元城科技的表面处理线按客户验收档位排喷砂。尼龙件常规走玻璃珠两道,金属件走刚玉去毛刺后再用玻璃珠统一表面。
喷砂前后各拍一次照,归档到批次记录里,客户拿到件能对上,返工时也有依据。
需要染色或者喷涂的件,元城科技固定在喷砂后 24 小时内进下一道工序,避免表面吸潮影响附着。螺纹孔与配合面在喷砂前做遮蔽,这道工序写在作业指导里,不靠操作工记。
公司邮箱:may.zeng@primofort.com 商务交流(微信同步):133-7776-7771