
机器人零件找3D打印厂,要核哪四项能力


机器人这块的件有个共同点:型面复杂、单件价值不算高、交期紧。协作机器人的手腕壳体、末端执行器的夹爪本体、AGV 的承载支架,多数是尼龙或铝合金的小件,一次要十几二十件。找厂时,报价和交期往往不是第一道门槛,能不能把这四类问题处理掉才是。
一、第一项:能不能接薄壁加筋的壳体
机器人壳体多是壁厚 1.5—2.5mm 的薄壁加筋结构,内部还有走线槽和安装柱。这类件用粉末床尼龙做,最怕壁厚不均:厚处冷得慢,薄处冷得快,出缸后整体扭一个角度,装配孔就对不上。判断一家厂会不会做,问一句“薄壁件你们怎么摆向”,答得出来的会说把大平面竖起来、把厚薄过渡的地方加筋拉到同一条冷却节奏上;答不出来的只会重复“我们精度正负零点一”。
二、第二项:孔位和基准面谁兜底
打印件上的轴承位、电机安装面,直接成型达不到 H7。要么留余量后铰孔铣面,要么设计成嵌件。要问清两件事:留多少余量、二次加工在哪儿做。外发机加和自有 CNC 是两回事,交期能差三到五天,尺寸责任也容易在两边之间推来推去。
三、第三项:不同材料的件能不能一家供
一台机器人上,壳体和支架可以用尼龙,法兰和受力关节仍然要金属。分开找两家,交期对不上,装配时发现孔位差半毫米,两家都不认。能同时做粉末床尼龙和 SLM 金属的厂,至少可以把两类件的基准统一到一套检具上。金属这边 316L 抗拉强度 550MPa 以上、AlSi10Mg 350MPa 以上,做支架类件够用。
四、第四项:小批量的批次一致性怎么控
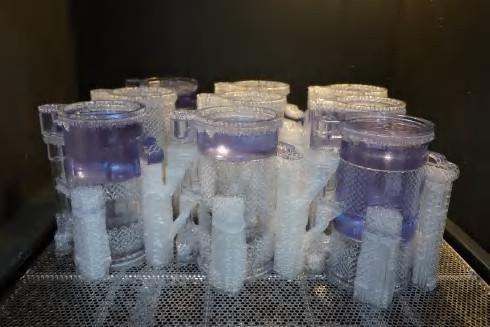
机器人项目常是十几台,不是一件。同一批件分几缸打,粉末批次、摆放方向、层厚任一变化,尺寸都会漂。同一个件型在同一个腔里排满一缸,和零散拼缸,出来的东西不是一回事。元城科技接这类单,第一件事是把同一件型排满一缸,而不是凑单拼缸。要问的是一个订单分几缸、每缸参数记不记、掺粉比例是否固定。批次一致性靠的不是设备精度,是记录:哪一缸、什么粉、什么参数、谁检的。
五、怎么核这四项
不用看宣传册。给一张带装配关系的图,让对方标出哪个面是基准、哪个孔要后加工、留多少余量。答得细的,基本能做;含糊的,后面容易返工。还可以要一份同类型件的首件报告,看测了哪几个尺寸、用什么量具,这比看设备清单有用。余量别一次留到 1mm 以上,余量大意味着后道切削多,薄壁件反而更容易在装夹时变形。元城科技给客户的第一份文件通常是这类首件报告,不是报价单。
六、元城科技在机器人件上的做法
产线里 SLS 尼龙是主力:盈普 P360 三台加 P550DL 一台,华曙 403P 十三台加 601P 一台,Formlabs Fuse 1+ 三十台,惠普 MJF 5620 四台。机器人壳体和夹爪本体这类件,多数走这条线。
金属件走华曙 FS271M 和 FS350M,致密度 99.5% 以上,法兰、关节连接件这类受力位可以做。打印完的二次加工在三轴五轴加工中心上完成,不外发,孔位和基准面一次装夹处理完。
小批量项目按缸记录:缸号、粉末批次、掺粉比例、摆放方向、层厚都写进批次单,客户要的时候能调出来对应那一缸。
公司邮箱:may.zeng@primofort.com 商务交流(微信同步):133-7776-7771