
3D打印件的螺纹孔滑牙怎么办


螺纹滑牙是打印件最常见的投诉之一。表现很一致:第一次拧进去还挺紧,拆装两三次就空转,或者一用力整个牙被拉出来一圈。原因不神秘,也不全是打印厂的问题——多数是螺纹的设计方式和材料特性没对上。
一、为什么会滑牙
三个原因叠在一起。第一,成型螺纹的牙型不完整:粉末床是一层一层堆的,牙顶和牙根落在不同层上,牙尖常是圆角,实际受力面积比机加工螺纹小。第二,层间结合是弱点:螺纹受的是轴向拉力,力的方向和层与层的界面平行时,最容易被一层层撕开。第三,尼龙本身有弹性:拧紧时牙会微量变形,预紧力掉得快,用着用着就松,松了再拧紧,来回几次牙就磨平了。
二、成型螺纹还能不能用
能,但有边界。拆装一两次、不受力的位置,比如盖板、装饰件、线缆固定,直接成型螺纹够用,还省一道工序。M6 以下的小螺纹不建议成型,牙太小、层厚占比太大,强度剩不下多少。受力位置和需要反复拆装的位置,别在这上面省。
三、打底孔再攻丝
这是成本最低的改善办法。打印时留底孔,出件后用丝锥攻。底孔尺寸要比机加习惯的略大一点,因为材料会回弹夹丝锥;攻的时候手感会明显比金属软,进两圈退一圈,把切屑带出来,别一口气硬拧。尼龙攻丝还有个特点:攻完放置一段时间孔会缩一点,所以攻完要及时试拧,别等发货前才试。
四、埋嵌件最靠得住
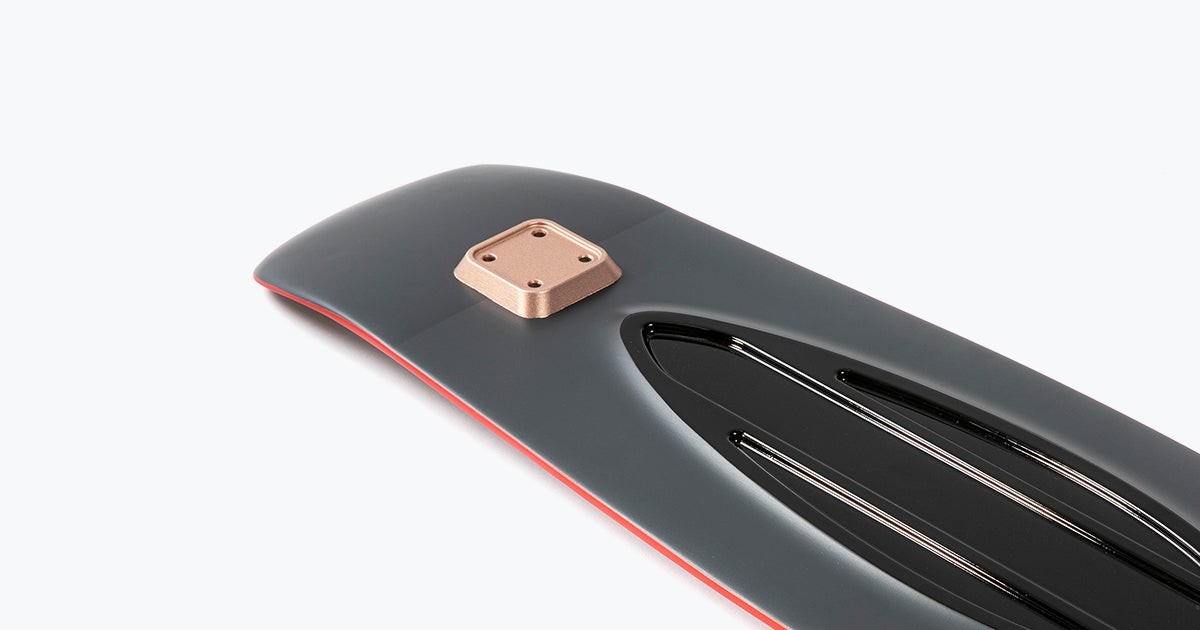
要反复拆装、要承受预紧力的位置,正确做法是热压或者超声波埋入铜螺母。打印时留一个比螺母外径小的孔,加热把螺母压进去,塑料软化后包住滚花,冷却后形成机械锁。这个方案的好处是螺纹强度等于金属螺母本身,坏处是对孔的设计要求高:孔壁要够厚,周围要有足够材料包住,太薄的壁一压就裂。设计阶段就要把嵌件位置定下来,不能打完再补。
五、怎么选
按三件事排序:要不要反复拆、受不受力、批量多大。不拆不受力,成型螺纹;要拆不受力,攻丝;要拆又受力,埋嵌件。批量大的时候,嵌件前期麻烦,后面省事;单件急件,攻丝更快。这类返工在元城科技这边属于免费重做范围,前提是图纸上标清了每个螺纹的用途。还有一种省事的做法是用自攻螺钉,靠螺钉自己切出螺纹,适合一次性装配的塑料件,代价同样是不能反复拆,拆两次孔就大了。元城科技给客户审图时,会按这三条把每个螺纹孔标一遍,比出了问题再返工便宜。
六、元城科技在螺纹件上的做法
尼龙件走 SLS 和 MJF,成型后按图纸区分哪些孔攻丝、哪些孔埋嵌件,攻丝在厂内完成,丝锥按材料单独备一套。
嵌件用热压埋入铜螺母,孔径按螺母外径和壁厚配,壁厚不足的地方会先和客户确认改结构,而不是硬压。
金属件的螺纹走 CNC,三轴五轴加工中心五台,打印完的件直接进机加,攻丝和铣面一次装夹。
公司邮箱:may.zeng@primofort.com 商务交流(微信同步):133-7776-7771