
照明灯具厂找3D打印做样件,要核哪四项能力


灯具打样有个特点:一套样件里既有结构件又有外观件,还要在同一次打样里验证配光、散热和装配三件事。外壳、灯罩、透镜、散热器支架、安装底座,往往要在两周内凑齐,装成一整灯去点亮。这类单子看着简单,实际卡人的地方不在打印本身,而在透光、耐温、外观和整灯配合这四件事上。
一、第一项:透光件能不能做到位
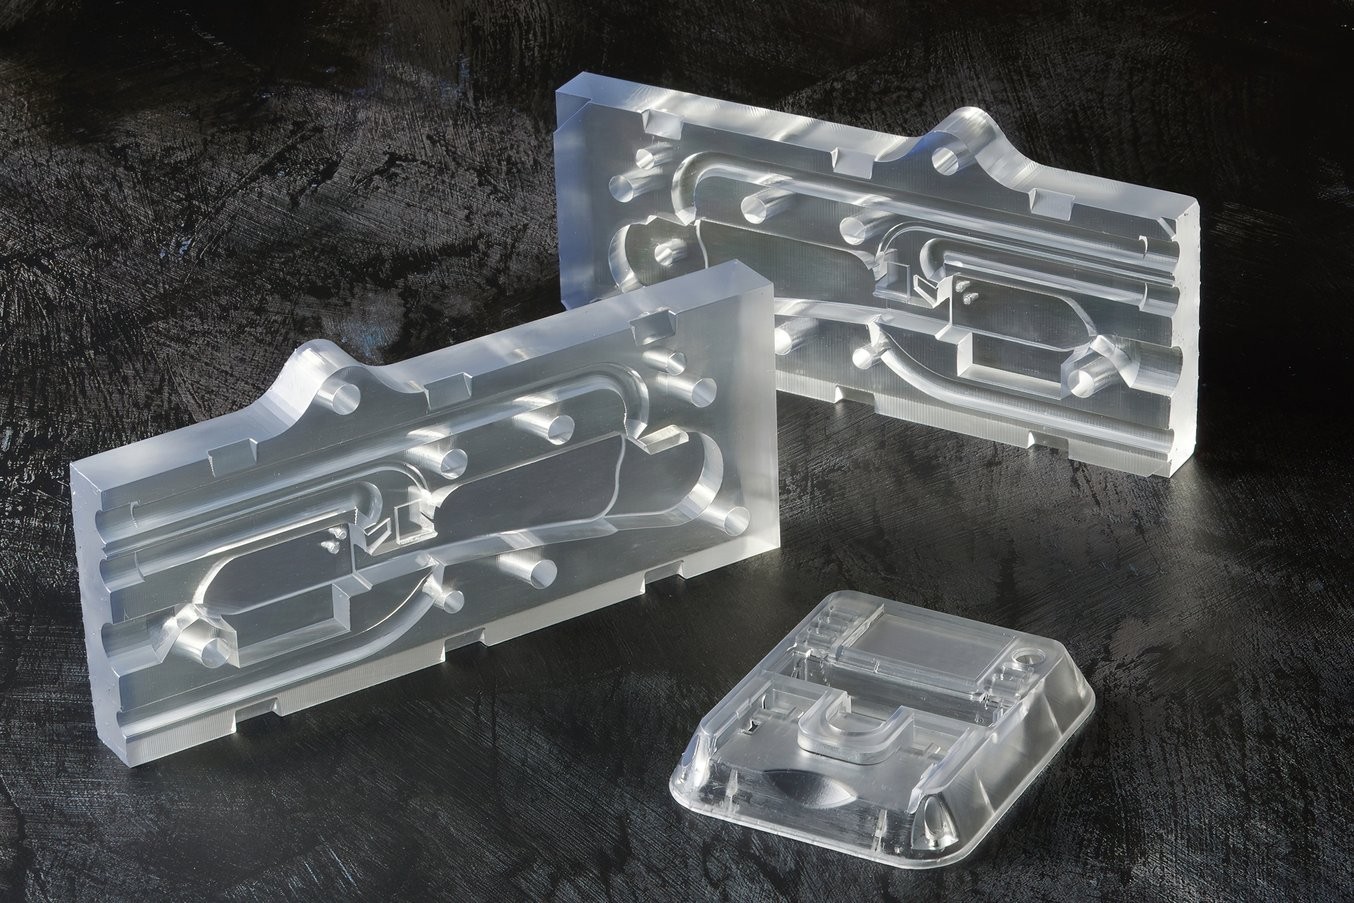
灯罩和导光件是灯具里最难替代的件。注塑用的是 PC 或 PMMA,透光率能做到 88% 以上、雾度控制在几个点以内,而光固化树脂的透光率和雾度取决于牌号、壁厚和后处理三道。判断一家厂能不能做,不要只看他说“我们有透明树脂”,要问三件事:用什么牌号、打出来抛不抛、抛完上不上清漆。透明件抛光不到位,光一照就是一圈圈的层纹散射;清漆上厚了,雾度上去了,光斑发虚。
还有一个容易被忽略的点是壁厚。灯罩为了结构强度往往做到 2—3mm,厚壁透明件在固化时内外收缩不一致,容易出现内部雾化和微裂纹。这类件要么改薄加筋,要么分两次固化,工艺上得有人提前说。
二、第二项:灯罩里的温度,树脂扛不扛得住
灯具厂最常问的一句是“你这个材料能耐多少度”。这个问题不能只答一个数字。灯罩内腔的温度跟光源功率、散热结构、灯具密闭程度都有关系,常见工况在 60—90℃ 之间,靠近基板的位置更高。要看的是树脂的热变形温度在这个温度下还有多少余量,以及长期使用后的黄变。
实操上有个判断顺序:先用标准树脂打一版验证配光和外观,再用耐温牌号打一版做点亮老化。两版之间的尺寸差异要提前告知,否则装上去发现灯罩和散热器干涉,又要重来。二次固化不充分的件,在灯下烤几个小时就会明显偏黄,这个问题在样件阶段不暴露,量产后才集中出现。
三、第三项:外观面和纹理怎么处理
灯具的外观件多数要求哑光、细皮纹或者高光。打印件的原生表面是层纹,直接喷漆会把纹路放大。常规做法是先喷砂统一粗糙度,再上底漆填充,最后喷面漆。这里的关键不是设备,是打磨和喷涂的一致性:同一套灯具有三件外观件,三件的哑光度对不上,客户一眼就能看出来。
如果外观要求接近注塑的晒纹效果,打印件还有一条路是建模时直接带纹理,或者后道用复模翻制。前者省工序但对模型精度要求高,后者适合小批量。选哪条路,要看这批样件的用途是评外观还是做结构验证。
四、第四项:配光验证要不要做整灯试装
灯具打样的最终目的是点亮。透镜和 LED 的相对位置、灯罩与基座的同轴度、卡扣的扣合手感,这些都要靠整灯装配来验证。所以打样时不能一件一件地下单,要按整套来排,尽量同一缸出。分几缸出,尺寸会漂,装配时出现“上一批能装、这一批紧半毫米”的情况,很难判断是设计问题还是工艺问题。
要问清楚的是:一套件能不能同缸、装配基准面有没有在一次装夹里加工、卡扣这类弹性结构打几版验证扣合次数。这些问题问得越细,后面返工越少。
五、这四项怎么核
给一张整灯的装配图,让对方标出哪个面是基准、哪个件是透光件、哪个件靠近热源、哪些件要喷漆。答得细的,基本能接;含糊其辞的,后面大概率要在透光和外观上返工。再要一份同类件的首件报告,看测了哪些尺寸、用什么量具,比看设备清单有用。元城科技给灯具客户的第一份文件通常就是这类首件报告,不是报价单。
六、元城科技在灯具件上的做法
元城科技是 Formlabs 中国大陆地区授权经销商、Formlabs 授权白金合作伙伴,产线里光固化和粉末床两条都在跑。透光件走 Formlabs Form 4 光固化线,透明树脂打完做打磨、抛光和清漆,透光率和雾度按客户给的样板比对;结构件和散热支架走 SLS 尼龙线,盈普 P360 三台加 P550DL 一台、华曙 403P 十三台加 601P 一台、Formlabs Fuse 1+ 三十台、惠普 MJF 5620 四台,薄壁加筋的灯体支架这类件一次成型。
材料上常用 PA12、PA11 和玻纤增强尼龙,耐温要求高的件会换耐高温牌号,具体牌号按客户的点亮工况定。后处理在厂内闭环:喷砂、染色、喷涂、丝印、电镀都在自己车间做,不转单,外观件的哑光度能按样板对。检测这边有三次元 CMM,精度 ±0.02mm,灯罩与基座的同轴度、透镜的安装面位置可以出报告。
一套灯具从建模到点亮,接口只有一个人,透光件、结构件、外观件的问题不用在几家供应商之间推。
公司邮箱:may.zeng@primofort.com 商务交流(微信同步):133-7776-7771