
壁厚和刚性:为什么加筋比加厚更有效


设计打印件时,最容易想到的加强办法是把壁厚加厚。但真算一遍会发现,加厚带来的收益远不如加筋,而且代价更明显:重量上去了、打印时间长了、变形风险也高了。理解这背后的道理,能少走很多弯路。
一、为什么加厚的收益不成比例
弯曲刚度跟截面惯性矩成正比。矩形截面的惯性矩是宽度乘以厚度的三次方再除以十二。厚度翻一倍,刚度变成八倍,看起来收益很大;但重量也翻一倍。也就是说,单位重量的刚度提升只有四倍。
加筋的逻辑不同。筋加在离中性面远的位置,对惯性矩的贡献按距离的平方算,同样一点材料放在离中性面远的地方,比放在壁厚上更有效。这就是为什么工字钢比同重量的方钢刚性高。
这个道理在打印件上同样成立,但要注意两件事:打印件各向异性、筋和壁的连接处是薄弱点。
二、加筋为什么比加厚划算
筋的有效高度是关键。筋越高,离中性面越远,贡献越大。但筋太高会失稳,薄而高的筋在受压时容易侧向屈曲,实际承载能力反而下降。经验上,筋高和筋厚之比控制在 6—10 比较稳妥,超过 10 就要考虑加横撑。
筋的间距也有讲究。间距太大,被加强的壁面在筋之间还会鼓;间距太小,材料都堆在筋上,模具和打印都不划算。常见的做法是按壁厚的 15—20 倍设间距,具体看载荷方向。
三、各向异性:打印方向决定筋的强弱
粉末床和光固化都是逐层成型,层间结合弱于层内。一条沿 Z 方向(垂直于层)的筋,受力时是层间受拉,强度明显低于同一条沿 XY 方向的筋。这是打印件和注塑件最大的差别之一。
所以加筋不只是画在模型上的事,还要和摆放方向一起考虑。承力筋尽量排在 XY 平面内;实在避不开,就在筋的根部加圆角、加厚,把应力分散开。很多“设计上算得够、打出来断了”的件,问题就在这里。
四、典型件:仪表台骨架和进气歧管
汽车仪表台的骨架是加筋设计的教科书。壁厚通常只有 2.5—3mm,靠背后纵横交错的筋撑起刚性,正面还要维持外观平整。这类件用尼龙打印,最怕的是筋和壁的厚度差太大,冷却速度不一致,出缸后整体扭。
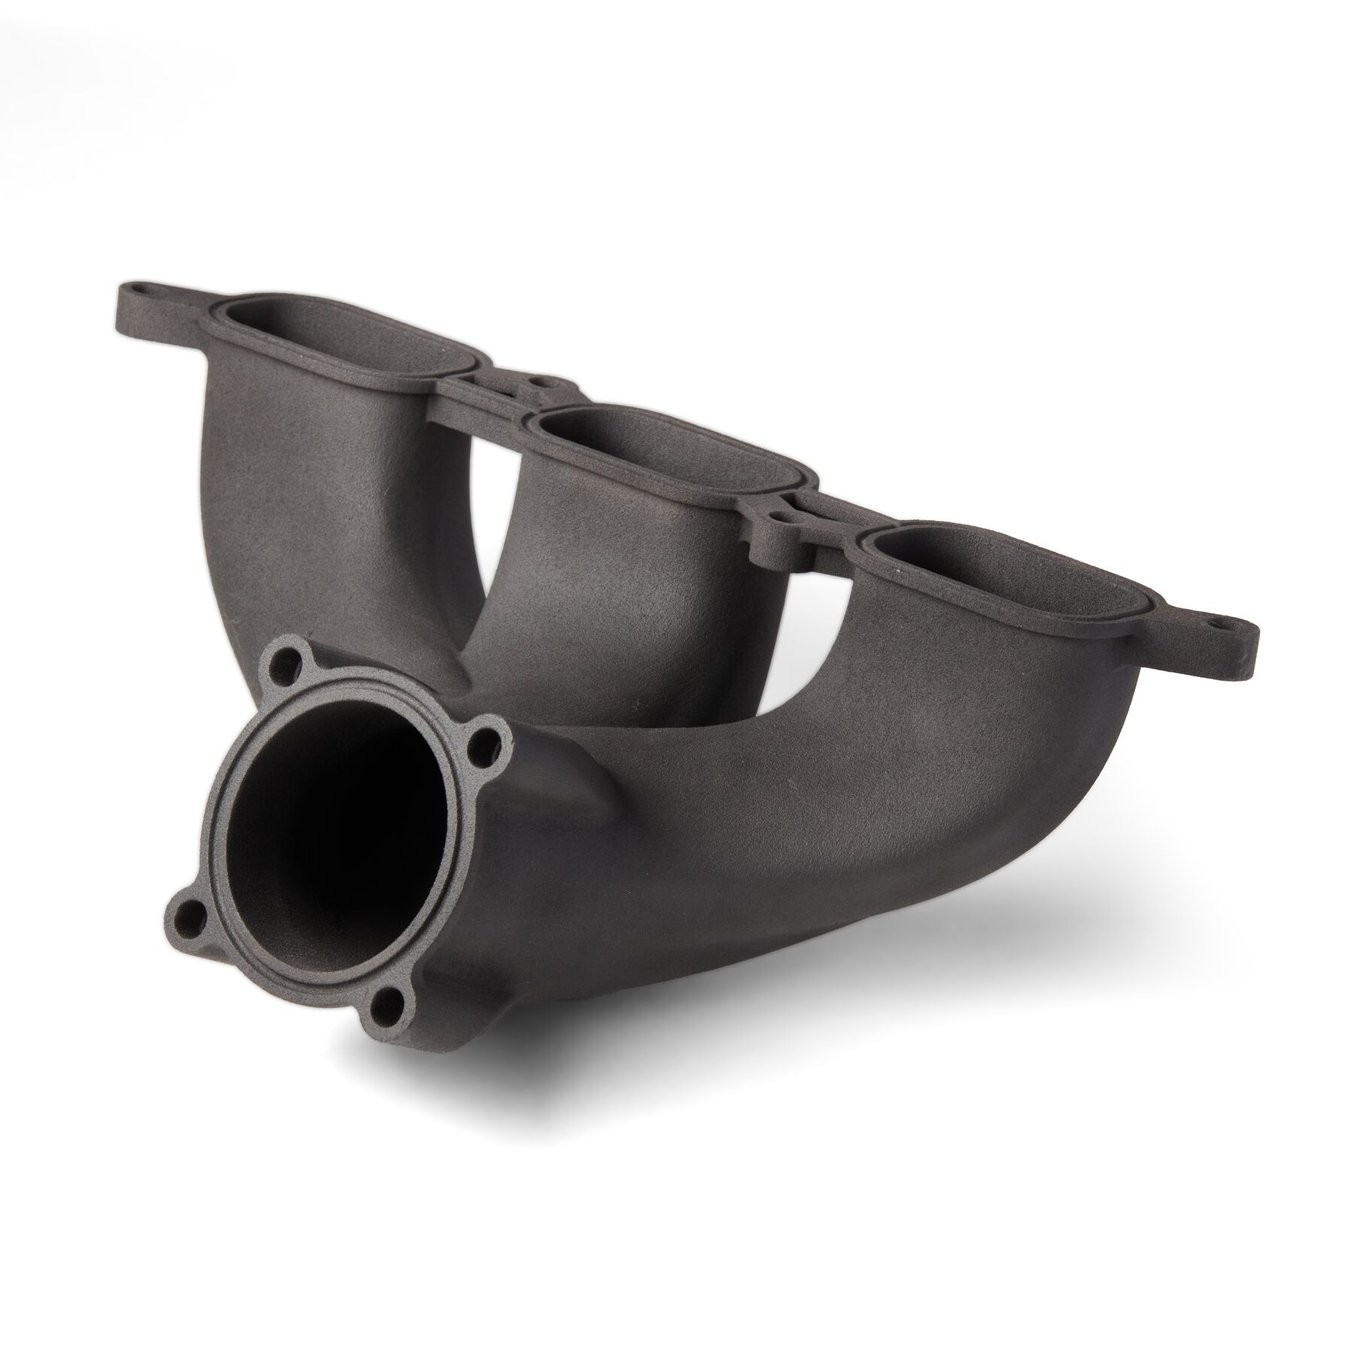
进气歧管是另一种情况。它要承压、要耐温、要控制流道内壁的光滑度,加筋的位置要和流道走向错开,不能为了刚性把流道截面压小。这类件的设计往往要来回改几版,打印正好适合这个阶段。
五、怎么判断加够了没有
三个办法:一是算,按惯性矩和载荷估一遍,得到量级上的判断;二是打,做一件实物做加载测试,看变形和破坏位置;三是看破坏形态,断在筋根说明应力集中,断在筋中间说明筋本身强度不够。元城科技看加筋件的图纸,第一眼找的是筋根有没有圆角。
加载测试时,把位移和载荷记录下来,画一条曲线。曲线的斜率就是实际刚度,和设计值对比,差得太多说明加筋没起到作用,或者摆放方向有问题。
六、元城科技在加筋件上的做法
元城科技是 Formlabs 中国大陆地区授权经销商、Formlabs 授权白金合作伙伴。加筋结构件主要走粉末床线:盈普 P360 三台加 P550DL 一台、华曙 403P 十三台加 601P 一台、Formlabs Fuse 1+ 三十台、惠普 MJF 5620 四台。PA12、PA11 和玻纤增强尼龙都跑,玻纤增强的刚性更高,适合对变形敏感的支架件。
审图阶段会看两件事:筋高与筋厚的比例、承力筋的摆放方向。这两个地方出问题,后面打几版都救不回来。件打出来以后可以做加载测试,位移和载荷曲线记录下来,和设计值对一遍。
需要配合精度的安装面,留在加工中心上做,三轴五轴一次装夹,基准面和孔位一起处理。检测有三次元 CMM,精度 ±0.02mm,筋位壁厚和关键尺寸可以抽检出报告。
公司邮箱:may.zeng@primofort.com 商务交流(微信同步):133-7776-7771