
仪器仪表外壳找3D打印,三处取舍要先定


仪器仪表和检测设备的外壳,在3D打印里属于看着简单、做起来容易反复的一类件。它不是承力结构,也不是精密配合件,看上去只要外形对、颜色对就行。实际做下来,问题多半出在三处:壁太薄装不住内部板卡,屏蔽和接地没做进去要重来,样机外观定下来了小批却守不住。外壳件的一次改版成本不算高,但改版拖的时间往往比打印本身长。把这三处提前定下来,后面能省掉两轮返工。
一、外壳件最先卡住的不是精度,是壁厚
外壳的精度要求通常不高,±0.2 到 ±0.3 毫米在很多场合就够用。真正容易出问题的是壁厚。壁厚定了,刚性、重量、螺纹能不能打、内部板卡能不能装,全跟着定。
壁太薄的第一个后果是变形。大面积平板件在 1.2 毫米以下,下机之后中间容易鼓或者塌,装配时四角贴不上。第二个后果是螺纹打不住。M3 的自攻螺丝在 1.5 毫米壁上拧一次就滑,改成预埋铜螺母,壁厚至少要到 3 毫米以上才包得住。第三个后果是手感,客户拿起样机第一下就是捏侧面,薄了会“响”,这一声比尺寸报告更影响判断。
壁太厚也有代价。厚壁件打印时间长、材料费高,收缩量也大,平面越大越容易翘。常见做法是主体 2 到 2.5 毫米,需要螺丝和嵌件的位置做局部加厚,筋位放在内部看不见的地方。这样重量和刚性都能兼顾,外表还是一条干净的线。
二、屏蔽和接地怎么在打印件上落地
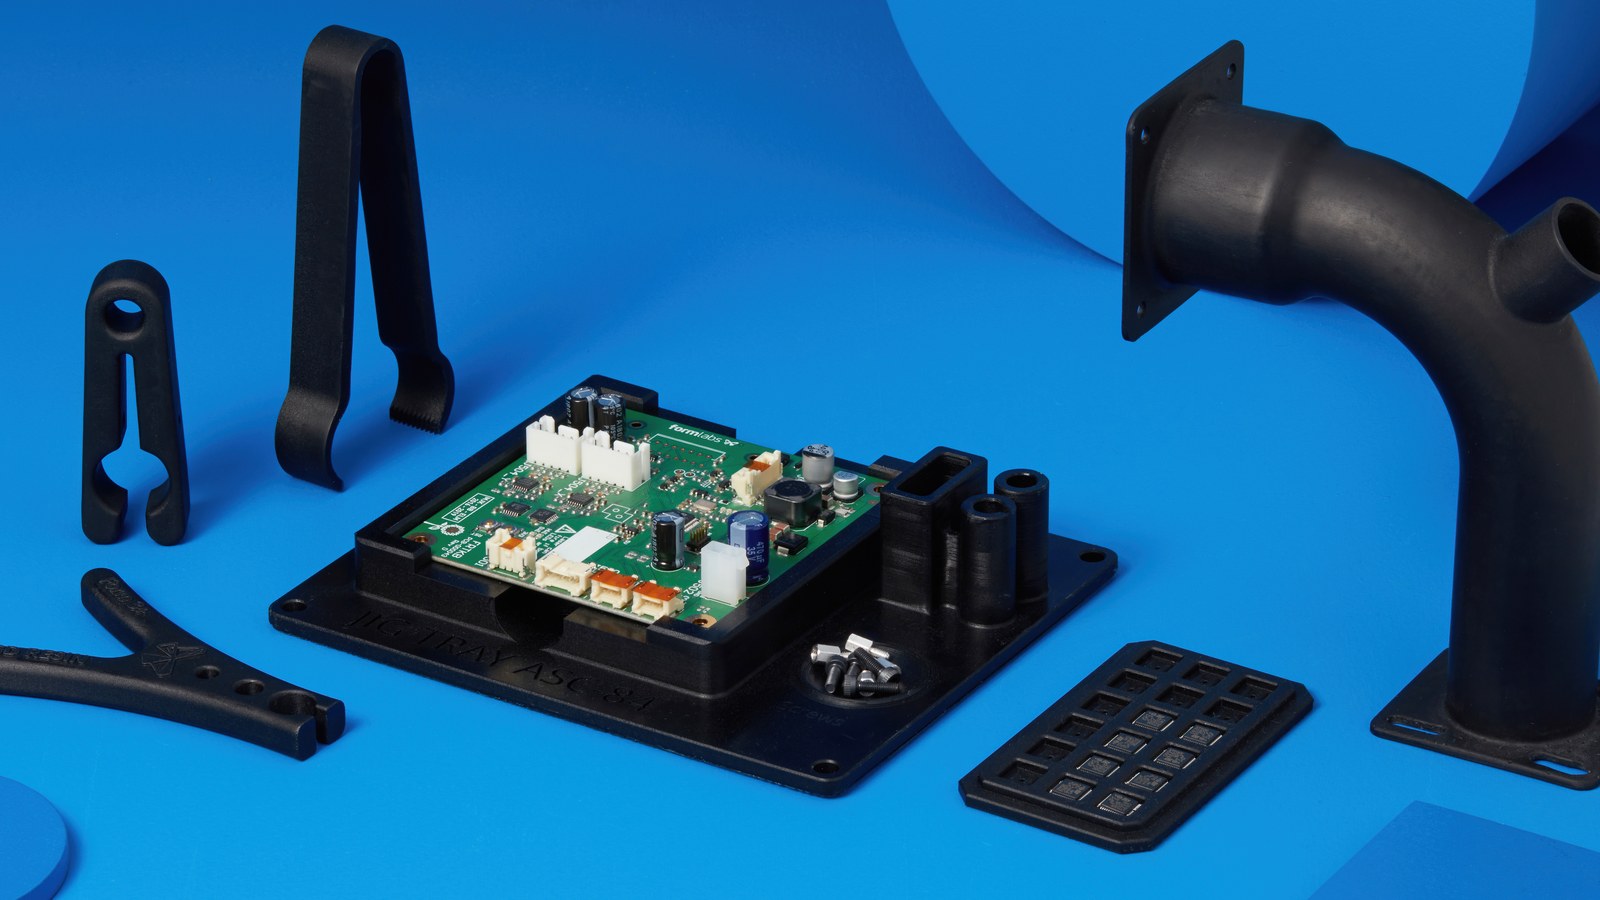
检测设备和仪器的外壳,多数要过电磁兼容。打印件本身是塑料,不导电,屏蔽要靠内壁做导电层。这一步如果等到样机装完再想,基本要重做。
常见做法有三种。第一种是内壁喷涂导电漆,工艺成熟、成本可控,缺点是拐角和深腔容易喷不匀,屏蔽效能看施工。第二种是贴导电箔或者导电布,适合局部屏蔽,装配时人手贴,一致性靠人。第三种是内壁做化学镀或者电镀,效果好,但需要专用槽体,小批量不划算。
接地比屏蔽更容易被漏掉。外壳上下盖之间要有电气连接,靠螺丝压住导电层是最简单的办法,前提是螺丝柱的位置和导电层能接上。设计时要把接地点的位置标出来,别留到装配现场临时找地方刮漆。这一条写进图纸,后面装的人不用猜。
三、从样机到小批,外观面怎么守住
外壳件的外观要求比结构件高,因为它离客户的眼睛近。样机阶段的观感,靠的是打磨、喷砂、喷涂这几道后处理;小批阶段要守住的,是这几道的批次一致性。
一致性最先丢在颜色上。同一批漆不同缸调,色差就出来了;不同批材料染色,深浅也会差。控制办法是留色板,第一批确认的色板留一块,后面每批对着比,差得明显就重调。第二个丢在纹理上。喷砂的目数、气压、距离变了,表面粗细就变,手摸得出来。这些参数要写进作业要求,不能靠师傅手感。
外观面还有一个常见的坑:装配缝。上下盖合起来那条缝,宽了显糙,窄了装不进。设计时留 0.15 到 0.2 毫米的间隙,配合面做定位筋,缝就能均匀。缝的均匀度比缝的宽度更影响观感,这一点在样机评审时最容易看出来。
四、什么件适合打印,什么件该往注塑走
外壳件用打印做,最合适的阶段是样机和几十件以内的小批。这个阶段开模不划算,改版又频繁,打印的灵活性正好对上。件数上到几百件,单件成本开始压不住注塑,但如果外形还在改,开模的风险更大。
判断的界线不在件数,在改版的概率。外形已经冻结、结构不再动、只等量产,这时候转注塑是对的;外形还在和客户来回、装配关系还在调,就算件数到了三五百,也值得再用打印顶一轮。中间还有一个过渡选项是硅胶真空复模,几十到几百件、材料接近注塑件,适合在开模前做一批接近量产状态的样件。
五、元城科技在外壳件上的做法
元城科技接外壳件,会先问内部装什么、板卡多大、有没有屏蔽和接地要求,再定壁厚和分型。壁厚按部位给,主体薄、螺丝柱和嵌件位加厚,避免整体加厚带来的重量和变形。
屏蔽方案会按批量给建议:样机阶段用导电漆喷涂,小批阶段评估化学镀的成本,接地点在图纸上标出来。外观面留色板,喷砂和喷涂参数写进作业要求,装配缝按 0.15 到 0.2 毫米留,配合面加定位筋。
件数到几百件、外形还没冻结的单,元城科技会直接说明打印和注塑的成本分界在哪,不硬推工艺。
公司邮箱:may.zeng@primofort.com 商务交流(微信同步):133-7776-7771