
尼龙件要不要做退火,看这三处


尼龙打印件做出来之后,要不要再进一次烘箱,是很多人问过的问题。有的说法是退火能提高强度、稳定尺寸,有的说法是退了反而变形。两种说法都对,差别在于件是什么件、退火的温度和时间怎么定。这件事没有统一答案,但判断的依据是清楚的:退火改的是结晶度和内应力,这两样在什么件上重要,就先看什么件。
一、退火改的是结晶度和内应力
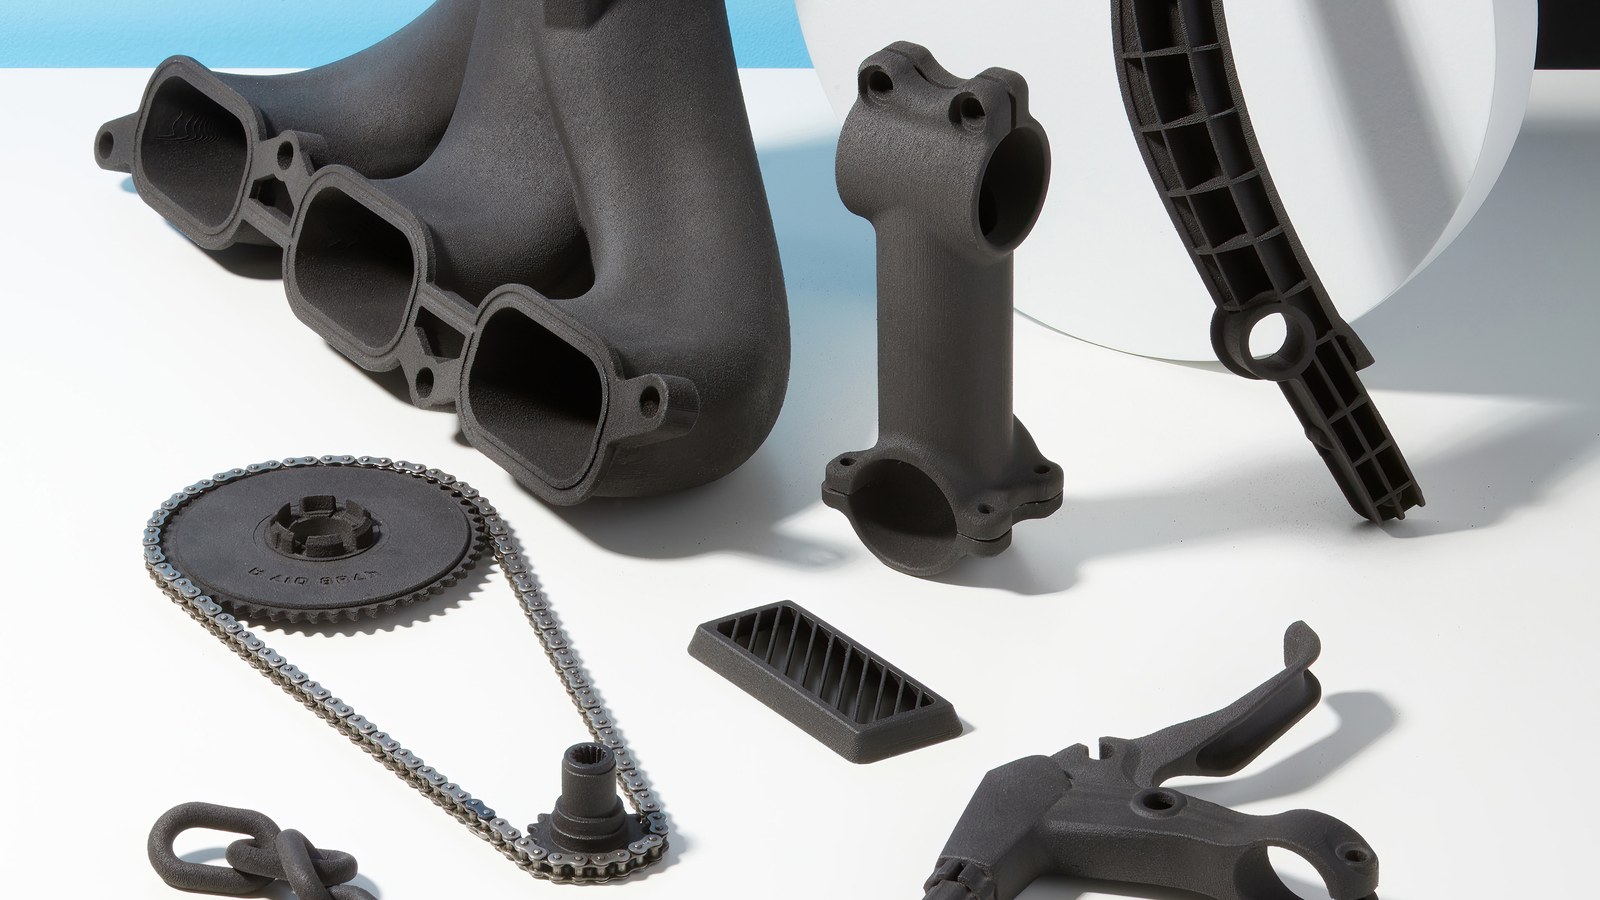
尼龙是半结晶材料,打印过程中熔融的丝或粉快速冷却,分子链来不及排整齐,结晶度偏低。低结晶度的件韧一些,但刚性和耐温差,长期受力还容易蠕变。退火是把件加热到玻璃化温度以上、熔点以下,保温一段时间,让分子链有机会重新排列,结晶度上来,刚性和耐热性跟着改善。
同一件事的另一面是内应力。打印时层层堆叠、局部受热受冷,件内部会积下应力,表现是下机之后慢慢翘、开口件往一边收、平面件中间鼓。退火给了应力释放的机会,释放得均匀,件就稳;释放得不均匀,件就变形。
所以退火本质是一个“让材料重新排列”的过程,收益和风险都来自这里。它既不是万能药,也不是多余工序,关键看件需要哪一头。
二、什么件值得退,什么件不必
值得退的有三类。第一类是长期受力的结构件,比如卡扣、支架、受力筋位,退火后抗蠕变能力明显好一些,装在设备上一年半载不会慢慢松。第二类是尺寸要求稳定的件,特别是薄长件和大平面件,退火后后收缩量小,放几个月尺寸漂移不大。第三类是要在较高温度下工作的件,结晶度上来之后热变形温度实际表现更好。
不必退的也有三类。第一类是外观件,退火会带来轻微颜色变化和尺寸收缩,本来外观已经调好,没必要冒这个风险。第二类是薄壁精细件,壁厚小、结构细,退火时受热不均很容易塌或者扭。第三类是一次性验证件,装一次看结构对不对,用几天就拆,退火省下的时间比收益值钱。
还有一类要谨慎的是装配件。已经装了金属嵌件或者和别的件配合好的,退火温度下金属和尼龙的膨胀量不同,配合会变。要退就在装配前退。
三、温度、时间和降温速度怎么定
温度一般取在材料热变形温度以下、玻璃化温度以上这个区间。PA12 常用的一档是 80 到 100 度,具体看牌号说明。温度低了效果不明显,温度高了接近熔点时件会软塌。
时间看壁厚。薄件一两个小时够,厚件要延长,让芯部也到温。判断办法不是看表,是看件出来之后的颜色和手感是否均匀,或者随炉放几件同批样条做对比测试。
降温速度比很多人想的更重要。退完直接拿出来,外表冷得快、芯部还热,内外收缩不一致,应力重新积起来,等于白退。正确的做法是随炉降温,或者分段降,每小时降十几度,降到五六十度再取出。这一步慢,但它决定了退火是帮忙还是添乱。
四、退火的副作用,提前知道
第一个副作用是尺寸变化。结晶度提高,件会略微收缩,通常在一个千分之几到百分之一之间,看牌号和结构。对尺寸敏感的件,要在退火后加工或者留余量,不能按退火前的尺寸交。
第二个是颜色变化。尼龙件退火后会略微发黄或者变深,浅色件尤其明显。外观件如果要退,先用同批材料打样试一件看色差能不能接受。
第三个是变形。前面说的降温速度是一方面,摆放方式也是一方面。件在烘箱里怎么放,是平放还是架空,有没有支撑,都会影响结果。薄长件建议用治具托住,或者平放在耐温板上,别让它自由悬空。
第四个是吸水。退火过程中件会吸一部分水分,出来后尺寸略大。要测尺寸的件,退火后放恒温恒湿环境稳定一天再量,数才准。
五、元城科技在退火上的做法
元城科技接尼龙件,会先判断这件是否值得退:长期受力的结构件、尺寸敏感的薄长件、要在较高温度下工作的件会建议退,外观件和薄壁精细件会说明风险,由客户决定。
元城科技的工艺按牌号定温度和保温时间,壁厚大的延长保温,降温用分段降,不直接出炉。需要控形的件会做托板或者治具,避免自由悬空。
退火后会说明尺寸收缩的量级,尺寸敏感的件建议留余量或者退火后再加工,浅色外观件会先打一件试色差。这些都在报价前说清,避免退完之后双方对结果的理解不一样。
公司邮箱:may.zeng@primofort.com 商务交流(微信同步):133-7776-7771