
只做一种工艺的厂,还是全工艺厂?


下单前这个问题绕不开。一边是只跑一种工艺的专厂,比如只做 SLS 尼龙、只做光固化、只做金属;另一边是几条工艺线同时在跑的综合厂,从尼龙到树脂到全彩到金属都能接。直觉上会觉得综合厂省事,一个项目一张单就够;但真做过几轮的人往往发现,件型不同,答案也不同。这两类厂的差别不在设备清单的长短,而在工艺习惯的深度,以及出问题时谁来兜。
一、两类厂的差别不在设备数量,在工艺习惯
专厂跑单一种工艺,一年下来积累的是这一个工艺的习惯。同一种材料在机台不同位置的表现、摆放角度对 Z 向强度的影响、支撑留在哪一面不会伤到外观、后处理做到第几档刚好够用,这些东西不在手册上,在每天开机的人手里。件进去之后,很多判断是靠经验直接给的,不需要试。
综合厂的优势在另一头。一个项目里常常同时有结构件、外观件、透明件、工装件,件型跨了三四条工艺线。放在综合厂,图纸进一次、审一次、交期按一个节奏排,出问题只找一个人。放在几家专厂,每家的报价口径、交期节奏、文件格式都不一样,光是对齐就要花时间。
所以这不是谁更强的比较,是两种组织方式。前者把深度压在一个方向上,后者把协同放在一个窗口里。选哪一种,看手上这个项目的件型是单一还是混杂。
二、专厂吃透的是什么,边界在哪
专厂吃透的第一层是参数。同样的 PA12,不同厂的烧结曲线、层厚、激光能量密度都有自己的取法,出来的件在致密度、表面、尺寸稳定性上有细微差别。做得久的厂知道哪个件该用哪个组合,不用每次都试。
第二层是后处理的档位。喷砂用多少目、滚光滚多久、染色温度和时间怎么配,这些参数决定了成品是“能用”还是“能交”。专厂因为量大,这些档位分得细,客户可以按需选。
边界也很清楚:一旦件型跨出这个工艺,专厂只能转单。转单意味着中间多一层,交期和责任都变模糊。件出了问题,是打印的问题还是外协的问题,要靠文件去追。所以专厂适合件型单一、指标要求高、批量有连续性的单,不适合一个项目里工艺混杂的情况。
三、全工艺厂的便利与风险
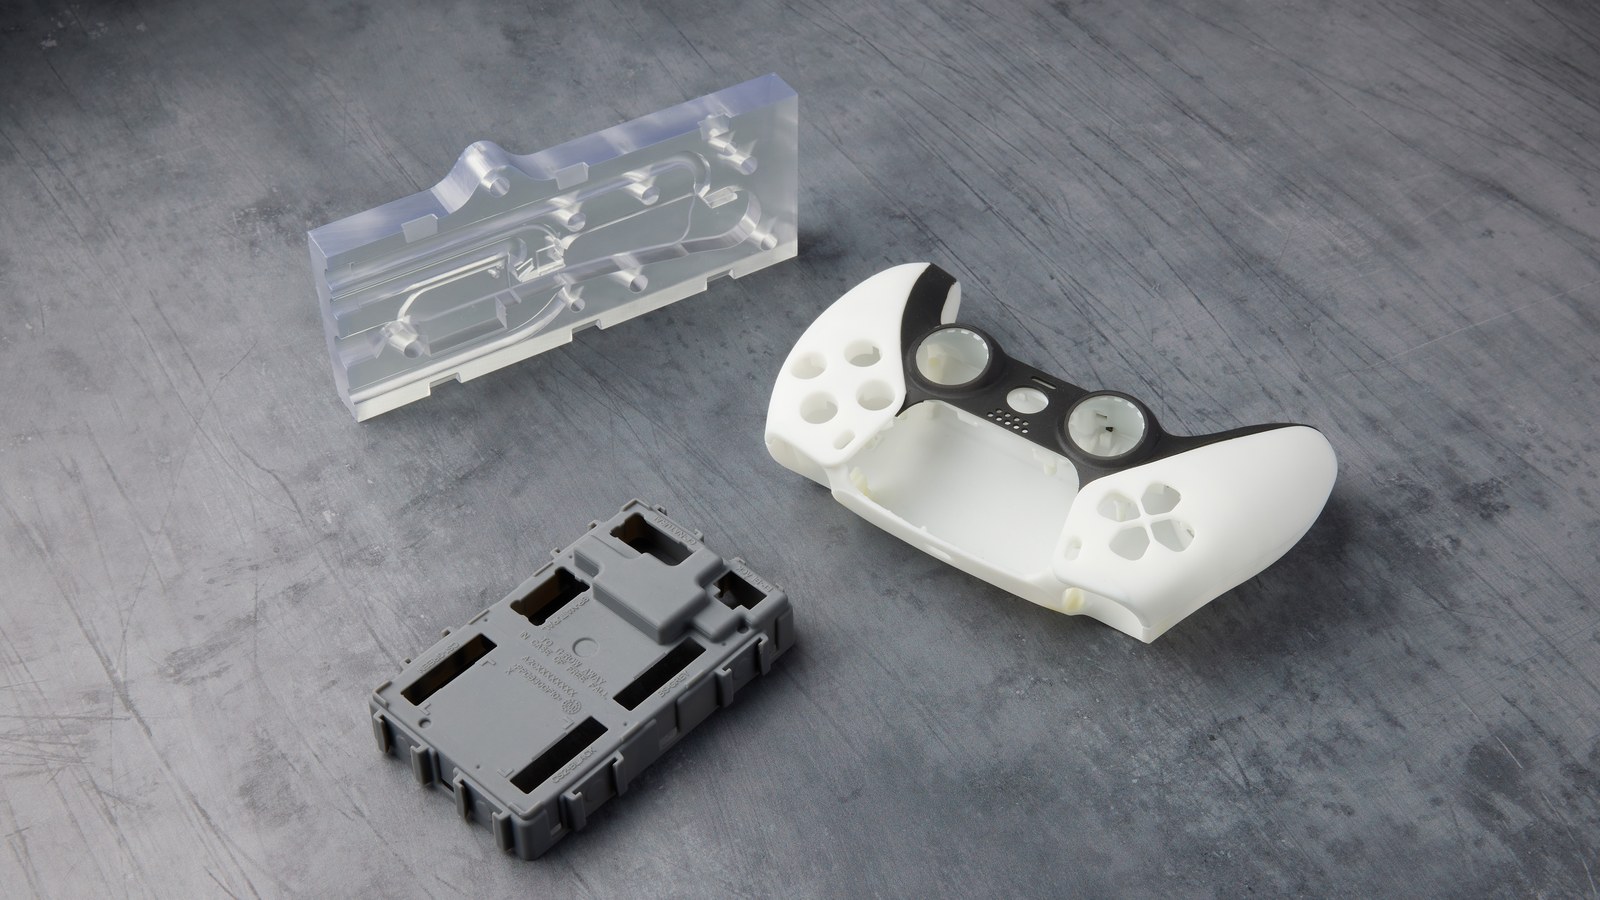
便利是显性的。一张单、一个交期、一份报告,项目里七八种件能一起走。改图的时候不用在几家之间传话,评审一次就能定。对小团队来说,这种省心是实打实的,尤其是自己没有工艺工程师、靠供应商给建议的时候。
风险是隐性的,落在“每条线的深度是否平均”上。综合厂的几条线,通常有一两条是主力,跑得多、人熟、参数全;另外几条可能是配套,量少、换人快、靠外协补。同一家厂,尼龙件做得漂亮,透明件可能只是能做的水平。如果按主力线的印象去下配套线的单,落差就出在这里。
还有一种风险是转单被隐藏。有些综合厂对外说全工艺,实际只有一两条线自建,其余接单后转给同行。这种情况下价格里多了一层,交期也多了一层,但客户看不到。
四、件型混杂时该拆单,不该硬塞
一个项目里件型混杂,常见的做法是硬塞给一家,图省事。更稳的做法是拆单:按工艺把件分成几组,主力件交给对应的专厂或者综合厂的主力线,配套件单独找。拆单会多几次沟通,但每一组件的质量是有底的。
拆单的关键是拆得对。按材料拆、按后处理路径拆、按精度要求拆,三种拆法对应不同的边界。同一个件如果需要两种工艺配合,比如尼龙本体加光固化透明罩,拆开做但要在装配尺寸上对齐,这时候需要一家能做总装协调的厂来兜。
拆单之后还要解决一件事:验收口径统一。几家的报告格式不一样,客户拿到手没法横向比。做法是提前给一份验收表,把关键尺寸、外观判定、留样要求写死,各家按同一张表出。
五、元城科技在这件事上的做法
元城科技属于综合厂,粉末床的 SLS 和 MJF 跑尼龙,SLA 做精细件和透明件,PolyJet 做全彩,金属打印做工装和功能件,几条线都是自建,不转单。件型混杂的项目可以一张单走完,审图、排产、后处理、检验在同一个流程里。
各条线的深度不一样,这一点会提前说清。尼龙和光固化是主力,参数和后处理档位分得细;全彩件的颜色确认需要先打色板;金属件适合工装和小批功能件,超大件会说明幅面边界。按主力线的印象去下配套线的单容易踩坑,所以接单时会按件说明这条线能做到什么程度。
件型确实该拆的,元城科技会建议拆,并给出验收表让各家按同一口径出报告。拆单之后的总装尺寸协调,也可以放在这里做,避免几家各做一半、装不上再回头找原因。
公司邮箱:may.zeng@primofort.com 商务交流(微信同步):133-7776-7771