
同一缸出来的件,为什么位置不同性能不一样?


同一批、同一缸、同一包粉,出来的件却有差别:尺寸差零点二毫米,颜色深浅不一样,强度压出来差一截。这不是偶然,也不是机器不稳定,而是缸内本来就不是一个均匀的环境。粉末床和光固化两套工艺的位置差异,成因完全不同,但都会落在成品上。搞清楚位置这件事,能解释不少“查不出原因”的批次问题。
一、缸内不是均温场,位置决定热历史
粉末床烧结的时候,整个缸体要维持在一个接近材料熔点的温度,但这个温度在缸内不是处处相同。靠近缸壁的位置散热快,中心位置保温好;缸的底部受热板直接加热,越往上热积累越多。同一个件,摆在底层和摆在顶层,经历的温度曲线不一样。
温度曲线不一样,带来的直接结果是结晶度和内应力不一样。结晶度高的位置,件更硬也更脆;内应力大的位置,下机之后翘曲的倾向更明显。这些差别在单件上看不出来,把同一缸的两个件摆在一起量,才看得出来。
MJF 和 SLS 在这件事上表现类似,但 MJF 多一层因素:喷头在幅面两端换向的时候,喷射的均匀性会有细微差别,所以幅面边缘的件和中心的件,在表面质量和致密度上可能差一点。
二、位置差异落在三个地方
第一处是尺寸。缸内温度梯度会带来收缩率的差异,同一个件摆在缸的不同位置,同一方向的尺寸可能差 0.1 到 0.3 毫米。对一般结构件无所谓,对配合面、孔位、装配基准面就有影响。
第二处是致密度和力学性能。温度偏低的位置,粉末熔合不充分,致密度低一点,强度和韧性跟着下降。表现是同样的件,边缘的比中心的更容易在受力时开裂。
第三处是颜色。粉末床件本身是本色或者浅色,但热历史不同会让表面氧化程度不同,颜色出现深浅差。染色之后这个差别会被放大,浅的地方染上去偏亮,深的地方偏暗。批量件要求颜色一致的时候,这一条最容易被忽略。
三处差异的共同点是:单件看不出,成批比对才发现。所以抱怨“这批不如上批”的时候,先问一句两批的缸位排布是不是一样,往往能找出原因。
三、光固化的位置差异是另一套逻辑
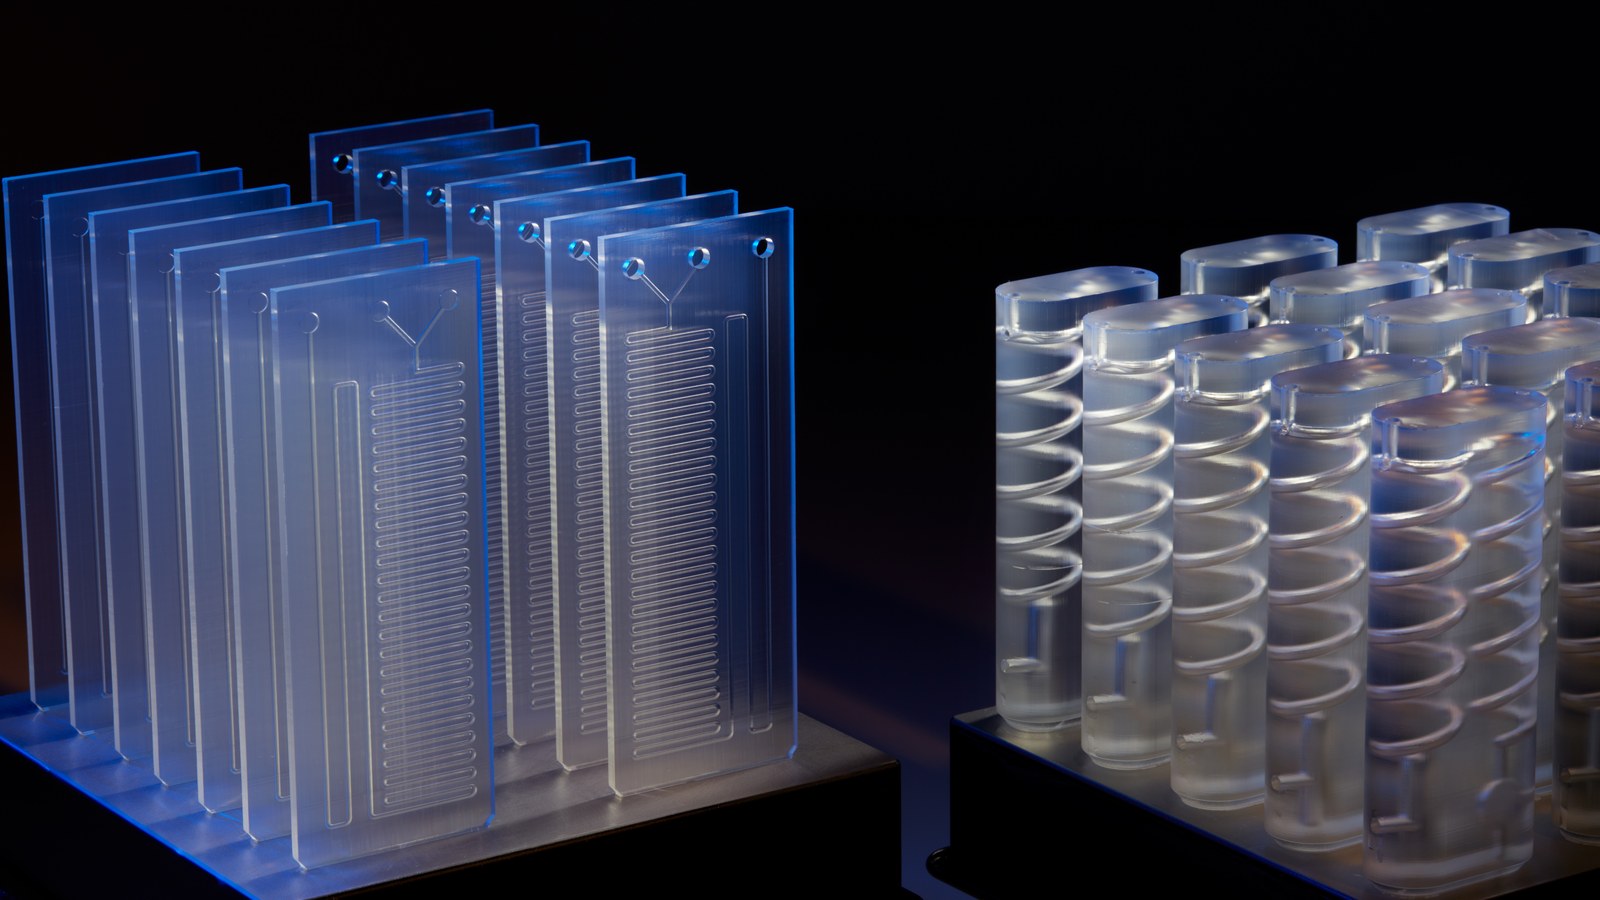
光固化没有粉末床那种热场问题,它的差异来自光和流场。成型平台上的件,离光源中心越远,光强越弱,曝光不足的位置固化深度浅一点,件的表层硬度和尺寸精度都会受影响。幅面越大,这个差别越明显。
第二个因素是离型力。光固化每固化一层,平台要抬起让树脂回流,这个抬起的瞬间对件有一个拉力。件的投影面积越大、离平台边缘越近,受力越不均匀,细长结构和薄壁位置容易变形。
第三个因素是树脂流动。平台边缘的位置,树脂补充比中心慢,大面积实心件在边缘容易出现局部缺料或者层间结合不良。摆放时把大投影面件放在中心、小件排在边缘,是常见的做法。
所以光固化的位置差异主要落在精度和变形上,粉末床主要落在力学和颜色上。两种工艺的排布逻辑不一样,不能套用同一套经验。
四、怎么发现,怎么记录
发现这件事最直接的办法是同缸比对。同一缸里取中心和边缘各一件,量同样的三个尺寸,压同样的位置,一比就知道这一缸的均匀性如何。批量单在首件阶段做一次,心里就有数了。
记录的办法是缸位单。每一缸排了哪些件、摆在什么位置、第几层到第几层,都记下来。出了问题回查缸位单,能判断是个别件的问题还是整缸的问题。没有缸位记录,出了问题只能全批返工,代价大得多。
对关键件还有一个做法:关键尺寸件固定放在中心区域,非关键件填边缘。这样关键件的环境一致性有保障,边缘件就算有细微差异也不影响装配。这一条在排产时就定下来,比事后检验有效。
五、元城科技在缸位上的做法
元城科技排产时会看件的用途分位置。配合面多、尺寸要求紧的件放缸体中心区域,外观件避开边缘和顶层,普通结构件填边。同一批的关键件尽量排在同一缸的同一区域,减少缸间差异。
每一缸有缸位记录,写明件号、位置、层段和粉末批次。客户反馈某件有问题,可以按缸位单回查是整缸还是个别,返工范围能收窄。批量单的首件会同时取中心件和边缘件各一件做比对,把这一缸的均匀性数据一并给出。
颜色要求一致的批量件,元城科技会建议同缸出或者同层段出,避免跨缸跨层的色差。确实要分缸的,会在染色前先做一次同批比对,色差超出可接受范围就重新配缸,不硬做。
公司邮箱:may.zeng@primofort.com 商务交流(微信同步):133-7776-7771