
打印件上的字和logo,最小能做多小?


件上要带型号、批次、公司标识,很多人的第一反应是“让打印厂直接打出来”。这个想法对一半:字能做,但有一个下限,低于这个下限,打出来的不是字,是一排模糊的凸点。下限不是一个数字,取决于三件事——字是凸的还是凹的、用哪种工艺、字贴在平面还是曲面。把这三件事分开看,才能判断该不该把字放进模型里。
一、先定字的做法:凸、凹,还是后印
凸字是把笔画堆在表面上,做法最简单,效果也最稳。凹字是刻进表面,通常配合填漆,看起来更像模具出来的效果。第三种是模型上留平面,做完了再丝印、移印或者激光打标。
三种做法的适用场景不一样。凸字适合小批量和单件,不用开模板;凹字适合需要耐磨、经常被擦的位置,因为字在表面以下,磨不到;后印适合字很小或者颜色多的场合,因为打印出来的彩色小字边缘很难干净。
判断顺序是先看字有多小。字高在 3 毫米以上,三种做法都能做;字高在 1.5 到 3 毫米之间,凸字和凹字要看工艺;字高低于 1.5 毫米,多数情况该走后印,硬打在模型上不划算。
二、凸字的下限由什么决定
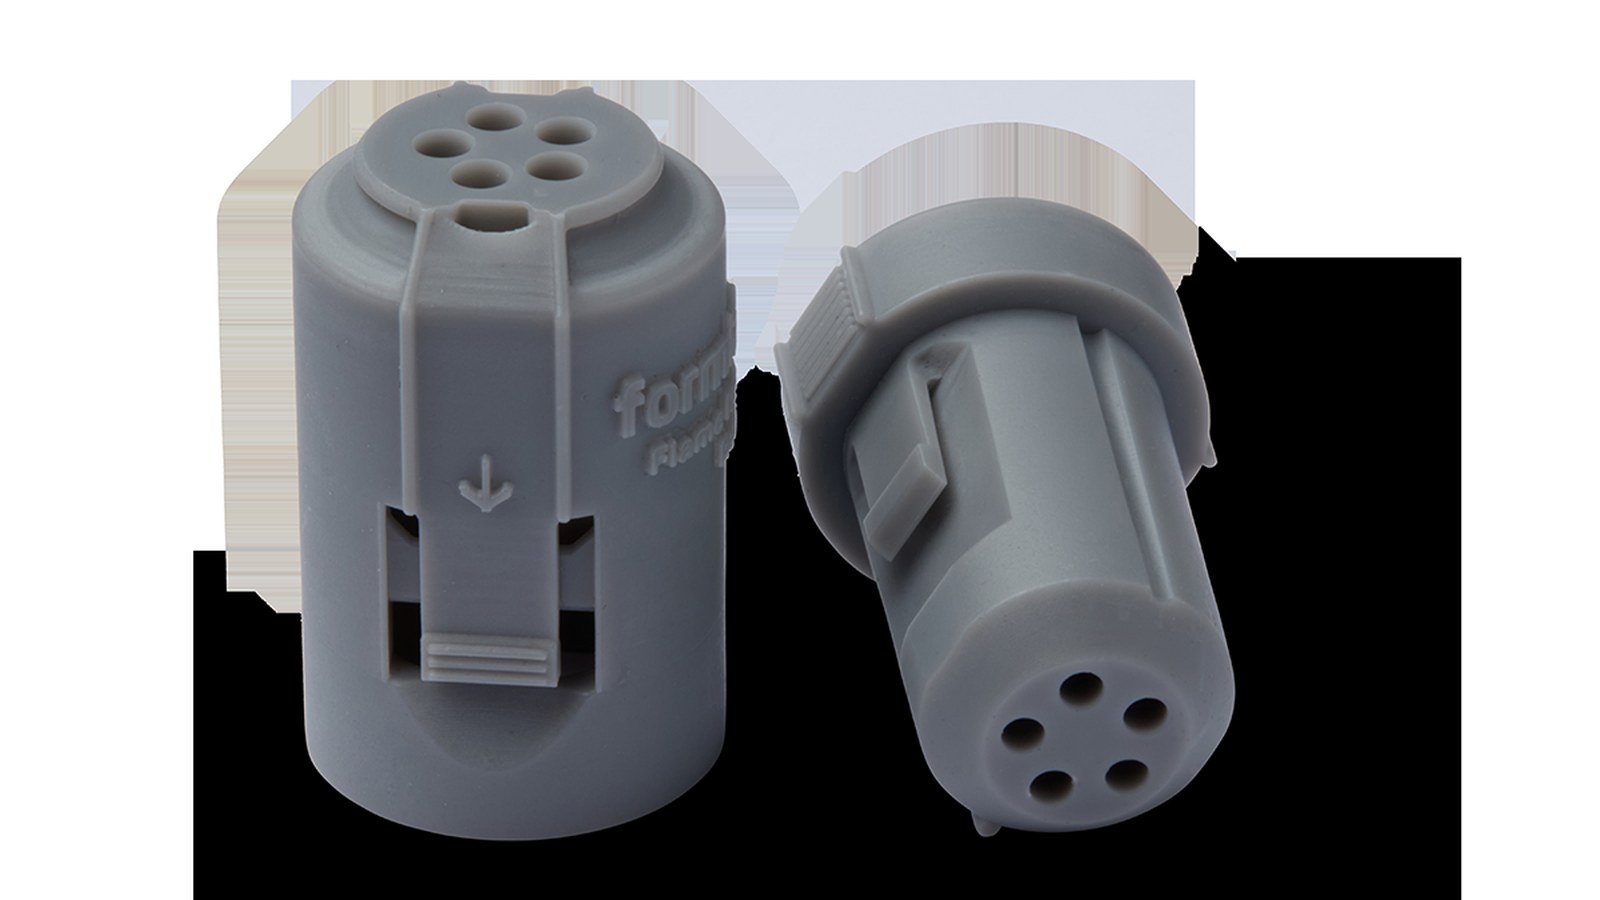
凸字能不能看清,取决于三个参数:笔画宽度、凸起高度、笔画之间的间距。笔画太窄,打印时撑不住,会断;凸起太矮,视觉上糊成一片;间距太小,相邻笔画会粘在一起。
粉末床工艺的凸字,笔画宽度建议不低于 0.6 毫米,凸起高度 0.5 到 0.8 毫米,笔画间距不小于 0.4 毫米。低于这个范围,粉床的边缘会糊,烧出来的笔画边缘是圆的,看起来发胖。字高在 2 毫米以上时,按这个参数做出来的效果是清楚的;字高 1.5 毫米以下的汉字,笔画密集的位置基本糊成一块。
光固化的分辨率高一些,笔画宽度可以做到 0.3 到 0.4 毫米,凸起 0.3 毫米就能看清。但光固化件表面光滑,凸字太矮会被反光掩盖,实际看起来不如粉末床清楚,所以凸起还是要做到 0.4 毫米以上。
全彩 PolyJet 的限制不在精度而在颜色。彩色是靠材料喷射形成的,字高小于 3 毫米的时候,颜色边界会和相邻色混在一起,看起来发虚。所以全彩件上的 logo,要么做大到 5 毫米以上,要么留白底单独印。
三、凹字与填色
凹字的深度比凸字更容易控制,因为刻进去多少就是多少。粉末床的凹字深度建议 0.6 到 1 毫米,太浅会被粉末残留填平,清不干净。凹字还有个好处:填漆之后边缘不会溢出到表面,看起来干净。
填色是凹字的关键一步。漆调稀一点,涂满之后用刮板刮平,让漆只留在凹槽里,干了之后再擦一遍表面。凹槽太浅的话,漆挂不住,擦的时候会被带走。所以凹字深度低于 0.5 毫米时,填色这道工序基本做不出效果。
凹字的另一个问题是清粉。粉末床件刻了凹字,凹槽里会存粉,清不干净的话填漆之后表面有颗粒。凹槽的宽度要大于清粉工具能进去的尺寸,0.5 毫米以下的窄槽,粉是清不出来的。
四、曲面、斜面与层厚带来的失真
字贴在平面上好做,贴在曲面和斜面上就要另算。曲面上的字,如果直接在平面上画好再投影上去,边缘会被拉伸,弧面上看起来是变形的。做法是把字沿着曲面贴合地布置,或者把字所在的区域做成一个小平面,再把字放在平面上。
斜面更麻烦。粉末床的层厚是固定的,一层一层堆起来,斜面实际上是台阶。字贴在斜面上,等于贴在台阶上,笔画会被台阶切断。斜面倾角小于 45 度时这个问题最明显。解决办法是把字所在的区域做成垂直面或者水平面,给字留一个“小平台”。
层厚还影响笔画的走向。横笔画如果正好落在两层之间,边缘会明显;竖笔画受层厚影响小。所以同一个字,横画多的汉字在粉末床上看起来比字母差一些。这一条在选择字体时有参考价值:笔画粗细一致的黑体,比笔画有粗细变化的字体更适合打印。
五、元城科技在这件事上的做法
元城科技接带字和 logo 的件,会先问三件事:字高多少、要不要填色、字在平面还是曲面。三个答案定了,才建议做凸字、凹字还是留白后印。
按工艺给的下限是这样的:粉末床件凸字笔画不小于 0.6 毫米、凸起 0.5 毫米以上;光固化件笔画可以到 0.4 毫米,但凸起不低于 0.4 毫米;全彩件的彩色 logo 建议字高 5 毫米以上,小字改成留白底再丝印。这些数值会写在报价前的工艺说明里,不到下限的会直接建议改做法。
曲面和斜面上的字,元城科技会在模型上先做一块小平台,把字放在平台上,避免投影变形和台阶切断。批量件的首件会单独拍字的特写,跟客户确认清楚再往下做。
公司邮箱:may.zeng@primofort.com 商务交流(微信同步):133-7776-7771