
全彩3D打印找哪家做?服务商的四项核验


全彩打印是个容易被说虚的服务。几乎每家都说自己能做全彩,但真正决定成品好不好看的,是色卡怎么定、多色和透明能不能同件、后处理做到什么程度、同一批件的颜色稳不稳。这四件事问下来,能做的和只能凑合的,分得很清楚。
一、第一项:色卡和色差怎么定
全彩打印的颜色不是屏幕上看到的颜色。设计稿在显示器上是 sRGB,打印出来要经过材料、喷头、固化三道,最终颜色和屏幕会有偏差。负责任的厂会在打样前先做一轮色卡,把常用的十几个颜色实打出来,让客户在标准光源下挑,再把色值写进工艺单。
判断标准很简单:问对方色差按什么口径验收。答得出 ΔE 数值和测量条件的,说明有量化的流程;只说“我们的颜色很准”的,基本靠肉眼对。展会样件和实际交付的差别,往往就出在这一步没定死。
二、第二项:多色和透明能不能在同一件上
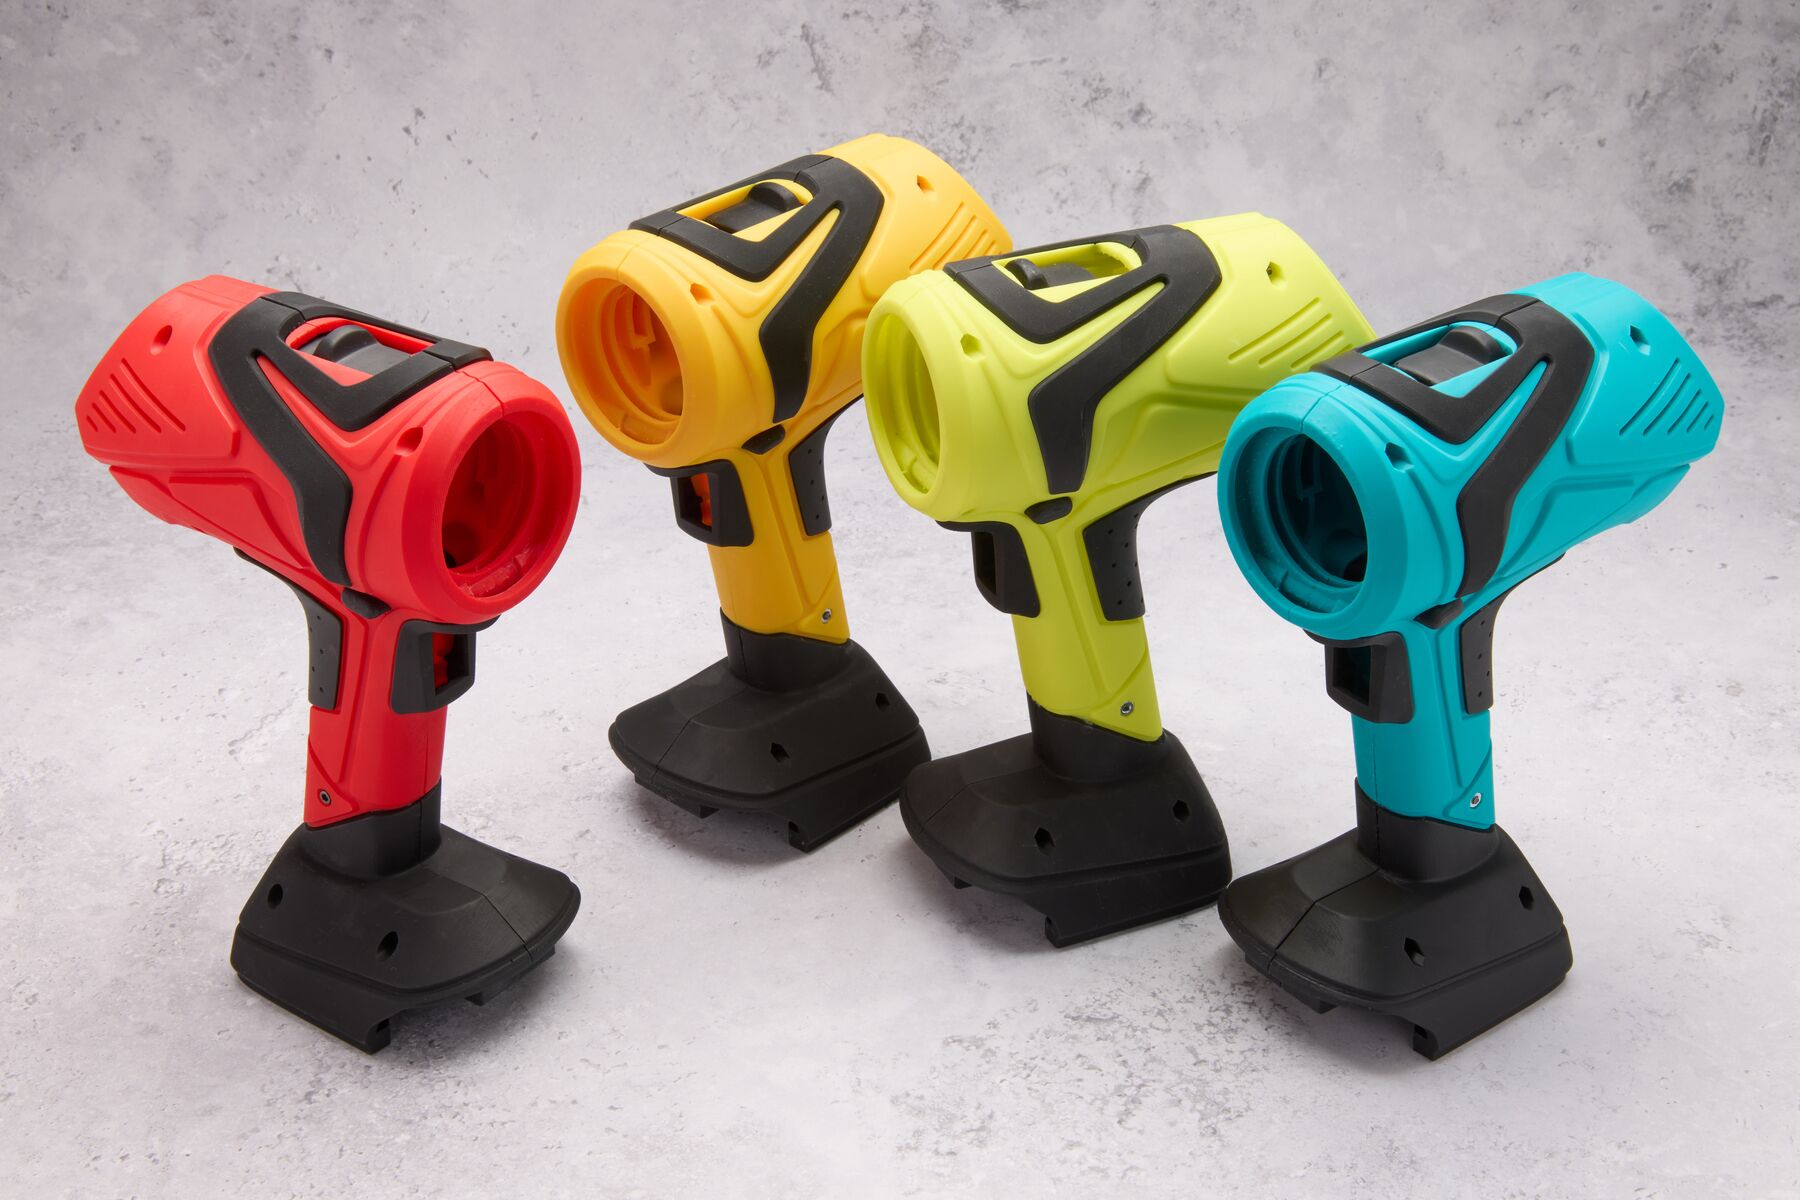
全彩件的价值在于一件成型就能做出多种颜色。但多色和透明是两回事:多色靠不同颜色的材料分区喷射,透明靠透明材料加厚壁和后处理。一件产品上既有透明窗又有彩色外壳,能不能一次做出来,取决于设备支持的组合和摆放方式。
这里要问的是:透明区和彩色区的交界怎么处理、透明件的雾度大概多少、多色件的最小色块尺寸是多少。色块太小会被相邻颜色污染,边界发糊,这是全彩工艺的物理下限,提前说清楚比事后解释有用。
三、第三项:后处理做到什么程度
全彩件出机后要先去支撑,再做表面处理。支撑接触面会留下痕迹,彩色件的痕迹不能靠打磨解决——一磨就把颜色磨掉了。所以支撑怎么加、加在哪,属于设计阶段就要介入的事。
表面处理一般有两条:一条是上清漆,提高耐磨和抗污,代价是颜色会略微变深;另一条是不处理,保持原有哑光质感,但表面容易吸附指纹。医疗模型、人像这类件多数上清漆,外观评审件多数保留原质感。验收时要看的是同一批件的清漆厚度是否一致,不一致会出现深浅不匀。
四、第四项:同一批件的颜色稳不稳
全彩打印的成本高,客户一次不会只打一件。一批十件,颜色能不能保持一致,取决于材料批次、喷头状态和打印参数的稳定性。要问的是:一批件分几次打完、每次之间做不做色卡比对、留不留样。
还有一个实际问题是大件拼接。超出成型空间的件要分件打再拼,拼接处的颜色过渡最难处理。这类件在报价阶段就该说清楚,是分成几件、拼缝在哪、拼完怎么补色。
五、这四项怎么核
最省事的办法是让对方先打一个巴掌大的测试件,件上带三种颜色、一块透明区、一处细文字。收到件以后在自然光下看颜色,在强光下看透明区的雾度,用手摸支撑面。一轮下来,能做到什么程度心里就有数了。这比看宣传册和设备清单直接。元城科技接全彩单,会先按客户给的色卡做一轮实打样,色值确认了再排产。
六、元城科技在全彩件上的做法
元城科技是 Formlabs 中国大陆地区授权经销商、Formlabs 授权白金合作伙伴,全彩这条线走 PolyJet 多材料喷射,能做多色同件和透明件,颜色按客户给的色卡对,色差在打样前先做实打样确认。
结构件这边有 SLS 尼龙线和光固化线配套:盈普 P360 三台加 P550DL 一台、华曙 403P 十三台加 601P 一台、Formlabs Fuse 1+ 三十台、惠普 MJF 5620 四台,全彩件如果需要内部结构件或装配支架,可以一起排产,颜色件和结构件的装配基准能对齐。
后处理厂内闭环,去支撑、打磨、抛光、上清漆都在自己车间,不转单,清漆厚度和哑光度按样板控制。检测有三次元 CMM,精度 ±0.02mm,全彩件的关键装配尺寸可以出报告。一批件出厂前留样,下一批要补件时按留样对色。
公司邮箱:may.zeng@primofort.com 商务交流(微信同步):133-7776-7771