
小家电新品开发,3D打印能替掉哪几道工序?


小家电的开发节奏快,一款新机从立项到上市,常见是四到六个月。这几个月里真正花时间的不是设计,是等件:等外观模型、等结构样机、等测试工装、等小批试产。3D打印能替掉的,正是这几段等待。但它替不掉全部,替错地方反而更慢。下面按开发流程走一遍,说清哪几道能替、替到什么程度、哪几道还得走老路。
一、从外观模型到试产,中间隔着四道
一款电水壶或空气炸锅,开发流程大致是:外观方案定稿、外观模型评审、结构设计、结构样机验证、测试工装制作、小批试产。每一道都要出实物,每一道出的实物用途不同,对外观、强度、耐温的要求也不同。
过去这几道各有各的做法:外观模型靠油泥和手工打磨,结构样机靠 CNC 或开简易模,工装靠机加,小批靠软模。这套流程成熟,但每一道都要排期,串起来就是几个月。
3D打印介入后,真正改变的不是“能不能做出件”,而是“出件的等待时间”。设计改一版,第二天就能拿到新件,这个节奏对迭代次数多的家电开发影响很大。
二、外观评审件:替掉油泥,替不掉表面质感
外观评审要的是形体和手感。这一道用 SLA 或 PolyJet 都能做,SLA 出透明件和精细面,PolyJet 出多色件,能把分色方案一起验证。相比油泥,速度快得多,改一版不用重做整套模型。
但外观面是个坎。打印件有层纹,直接喷漆会把层纹放大。做外观评审件,后处理要跟到位:打磨到指定目数、喷底漆、再上面漆,中间少一道,评审时看到的就是打印痕迹而不是设计。
透明件还有一层。透光率、雾度、有没有水波纹,取决于抛光和清漆的功夫,不取决于机台精度。要评透明效果,得按最终件的后处理标准做,不能用刚下机的件去评。
三、结构验证件:替掉部分开模,替不掉全部工况
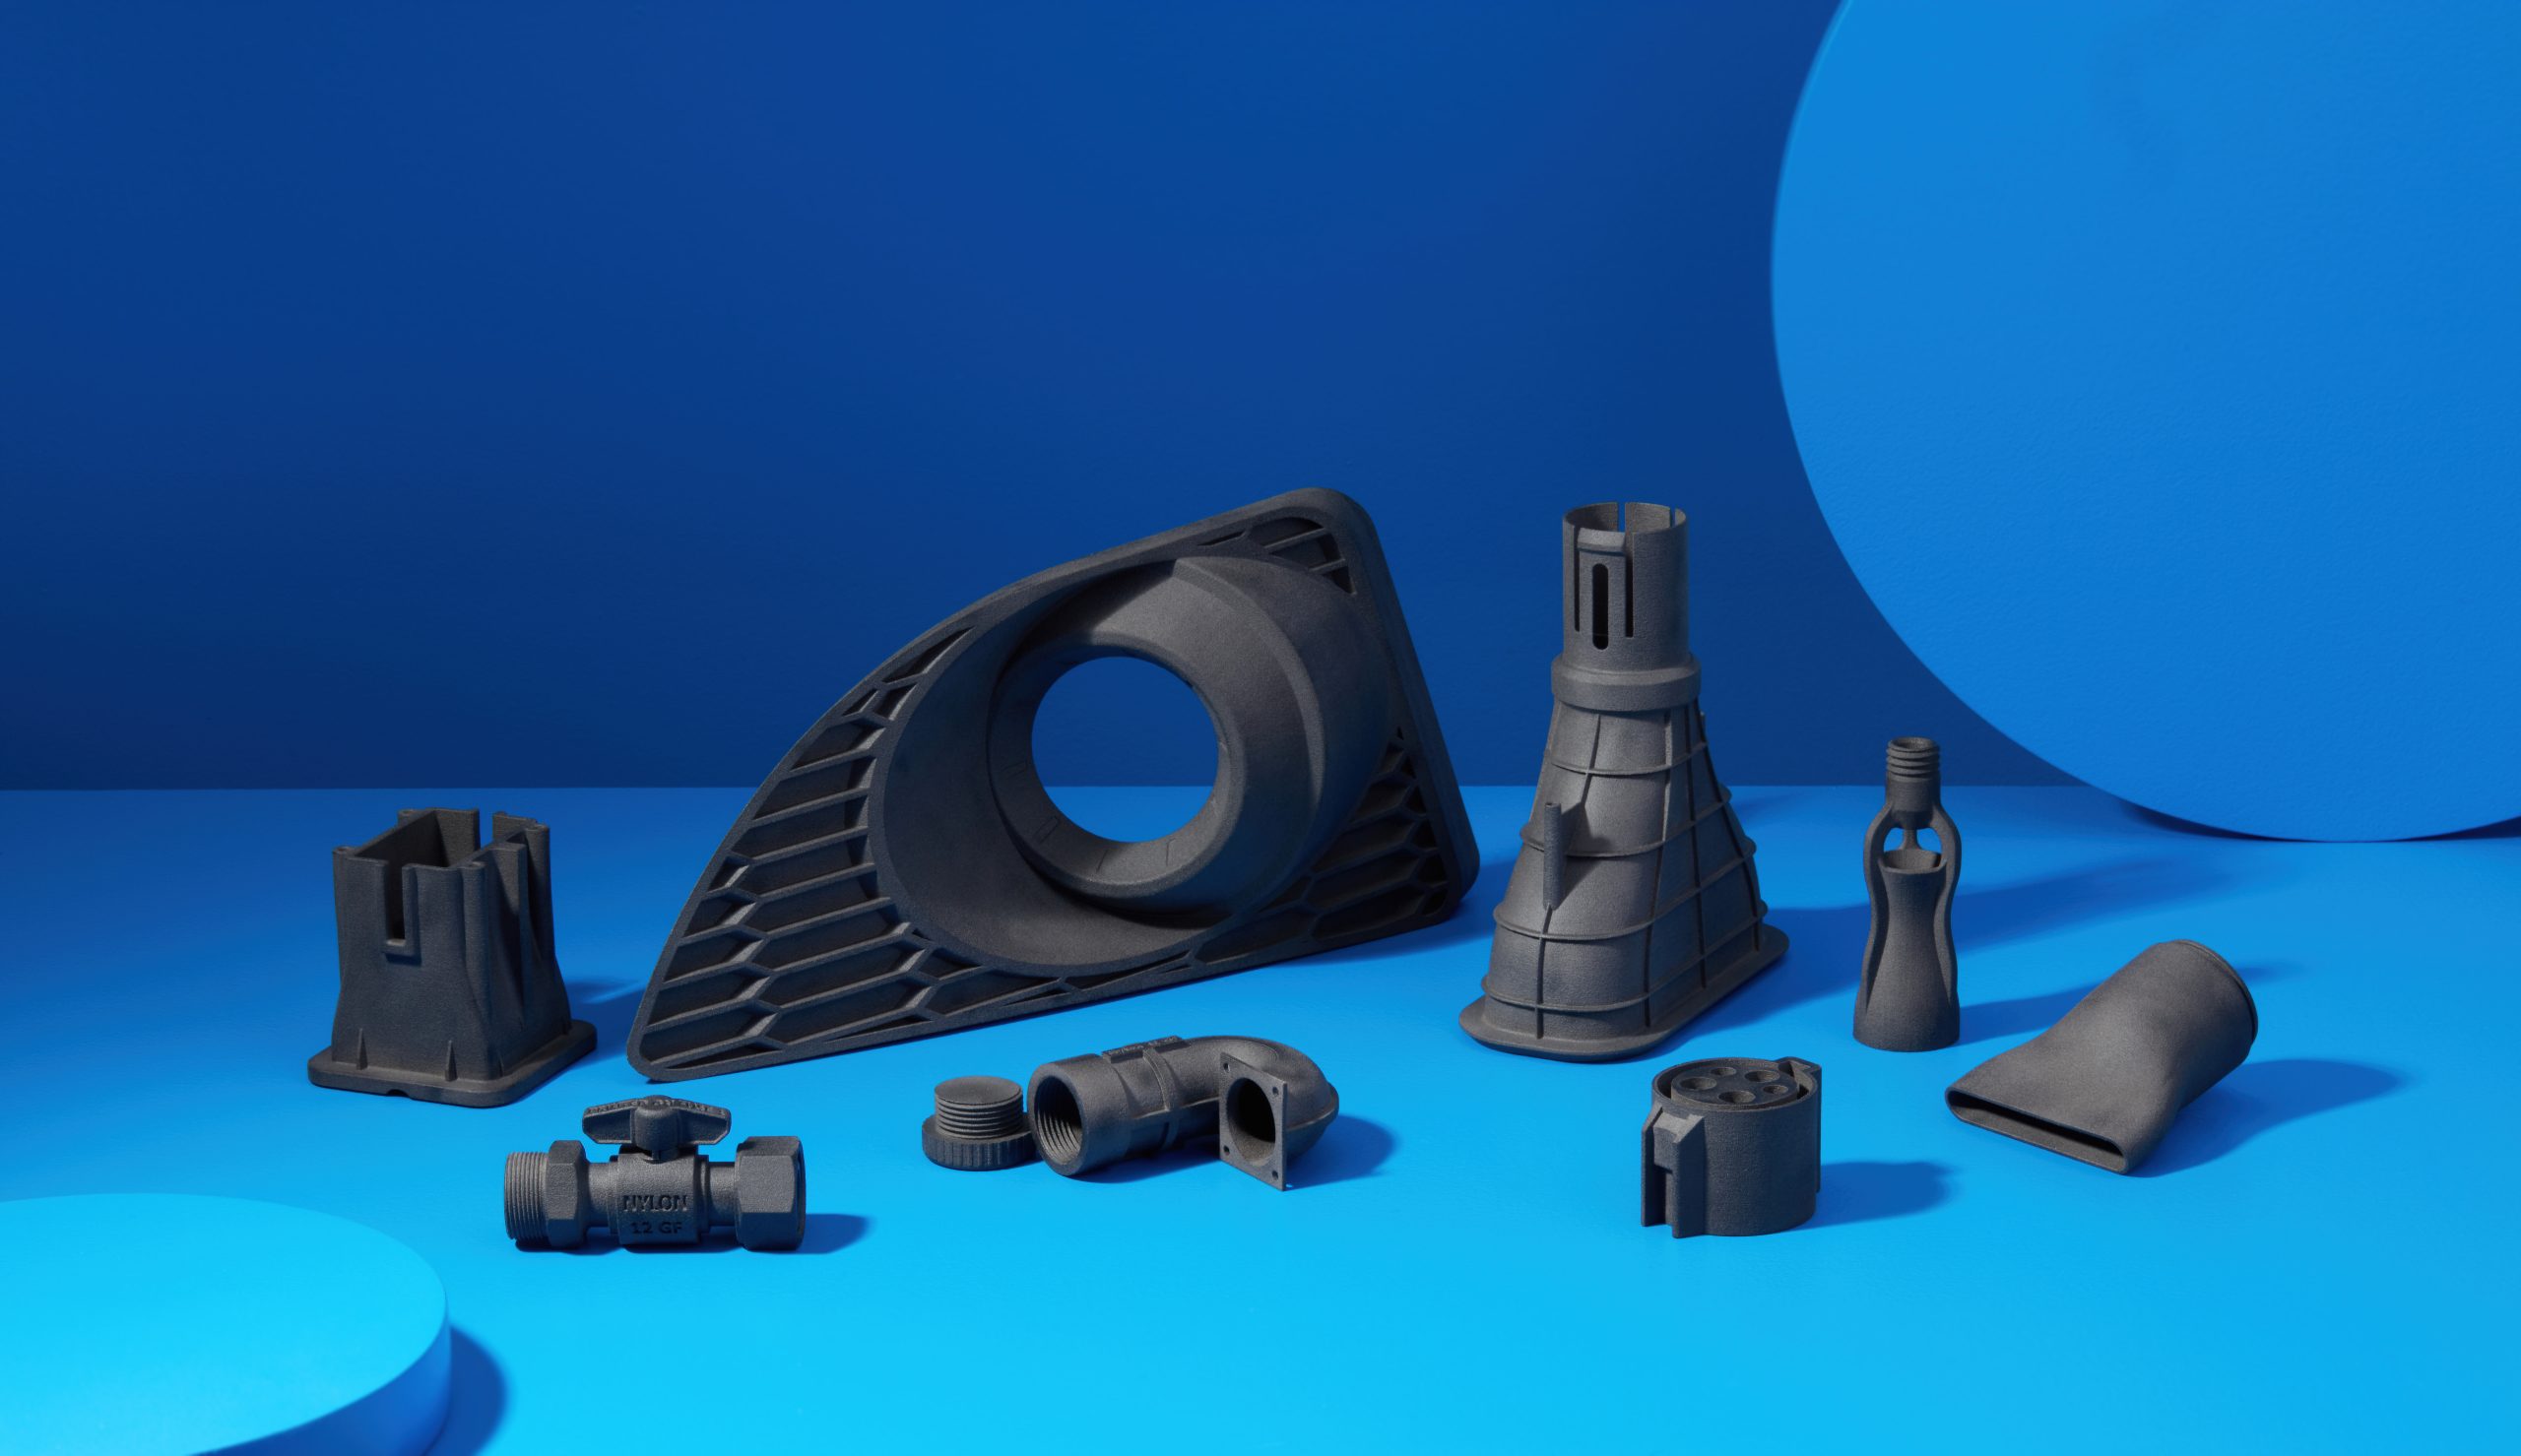
结构样机要验证的是装配、强度、耐温、形变。这一道是3D打印最划算的地方——尼龙件用 SLS 或 MJF,强度够、韧性好,装配关系和卡扣手感都能试出来;需要耐温的件,换耐高温树脂或玻纤增强尼龙。
替不掉的是极端工况。小家电里的发热件周边、长期受力的卡扣、反复插拔的接口,这些位置的材料疲劳和蠕变,短周期的样件测不出来。样件能验证“装得上、按得动”,验证不了“用三年会不会松”。
所以结构验证要分层:装配关系用打印件快速试,关键承力件和耐温件该做实测就做实测,两者的结论不能互相替代。
四、测试工装:替掉机加,替不掉高精度定位
测试工装包括装配夹具、测试台定位块、老化架上的支撑件。这类件批量小、形状杂、改得勤,用3D打印做最合适,一件也能做,改一版不心疼。
替不掉的是高精度定位面。工装上的基准面、定位销孔,如果要求到几丝的精度,打印完还要上加工中心走一刀。纯打印件做定位面,尺寸能到,但表面硬度和耐磨性不够,用几百次就磨损。
实际做法是打印加机加的组合:主体打印,定位面留余量后加工,需要耐磨的地方埋金属衬套。这样既保住交付速度,也保住工装的寿命。
五、小批试产前的那批件:替掉软模的一部分
试产前通常要做几十到几百件,用于内部测试、认证送样、客户试用。这个量级过去靠硅胶真空复模或简易模,现在可以用 MJF 或 SLS 直接做,省掉开模时间。
边界在件数和外观要求上。几十件到一两百件,打印的经济性还不错;再往上,复模和开模的单件成本会追上来。外观要求高的件,打印件的表面一致性不如模具件,颜色批次也会有波动,这时候要评估能不能接受。
还有认证送样这一环。认证机构看的是材料声明和一致性,打印件的材料牌号、批次记录要能提供,这一点在选厂时就该问清。
六、元城科技在小家电件上的做法
小家电的开发件,元城科技一般会先问三件事:这道件是评审用、验证用还是试产用;外观面要求到哪一档;有没有耐温和阻燃的硬指标。三个答案决定走哪条工艺线——评审件走 SLA 或 PolyJet,验证件走 SLS 或 MJF,试产前的批量件看数量再定打印还是复模。
后处理是这类件的关键。元城科技的外观件按目数走完整流程,不是随手喷一道。外观件会按目数打磨、喷底漆再上面漆,透明件做抛光和清漆,客户拿到的是能直接评审的状态,不是刚下机的毛坯。需要认证送样的件,材料牌号和批次记录随件提供。
公司邮箱:may.zeng@primofort.com 商务交流(微信同步):133-7776-7771