
工业设计和手板公司找3D打印外协,要核哪四项


设计公司找外协,和工厂找外协的逻辑不一样。工厂要的是尺寸到位,设计公司要的是客户看第一眼时的反应。一个外观手板,层纹重了、颜色飘了、透明件雾了,方案再好也过不了评审会。所以核厂的时候,顺序要反过来:先看外观面,再看交期,最后才是单价。
一、第一项:外观面能不能做到能见客户
同样的模型,不同厂的输出差得远。差别不在设备,在打磨。粉末床尼龙的件出缸带颗粒感,要经过干喷砂、湿喷砂、局部补土、再喷砂,才能做到手摸上去均匀。这一串工序全靠人,一个件做下来要半小时以上。问厂的时候别问“能不能打磨”,问“喷几道、什么目数、谁补土”。答得上具体工序的,外观件才交得出去。
二、第二项:颜色和透明度怎么对上
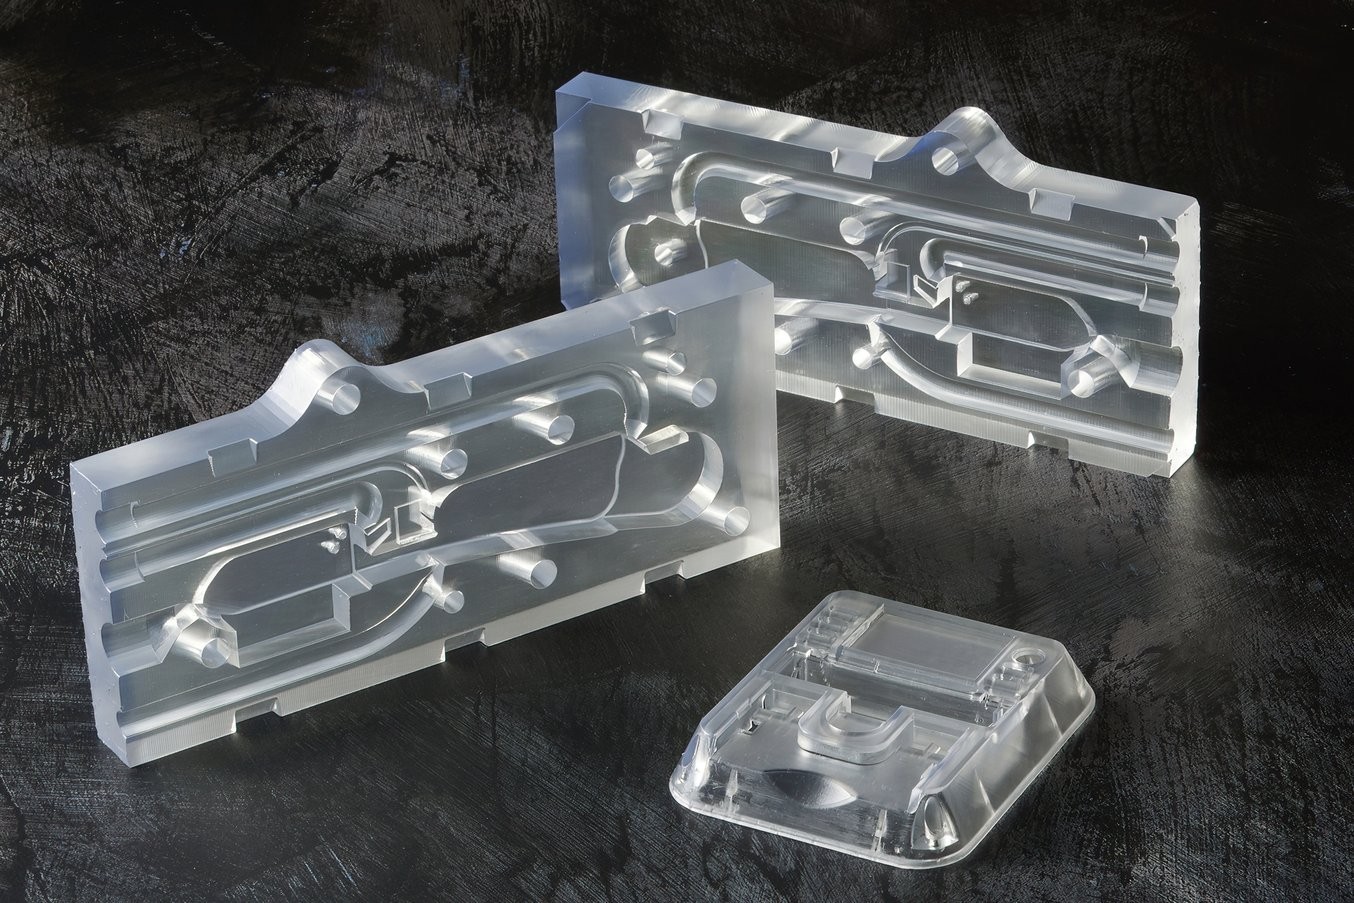
外观手板最常翻车的地方是颜色。尼龙本色只有白灰黑,要别的颜色得染色或者喷漆;染色受件壁厚和密度影响,同一个色号在不同件上会有深浅差。透明件走光固化,打完要抛光加喷清漆,抛得不够就雾。全彩的件走 PolyJet,一次成型多色,但表面会有一层支撑残留的哑光感,要喷一层清漆才亮。这三种路子成本差好几倍,得先问清厂里哪几种能做。
三、第三项:从发图到到手要几天
手板的交期不是打印时间,是排产加后处理。一个 100mm 的尼龙件打印本身只要十几个小时,卡住的是拼缸等排产和后面那几道手工。急着要的时候,能不能当天拼进缸、后处理能不能加班,比设备多不多更实际。谈的时候把交期拆成三段问:什么时候上机、什么时候出缸、后处理要几天。只报一个总数的,多半是把风险留给你。
四、第四项:从手板到小批能不能接着做
设计公司的单子往往有下半场:手板过了评审,客户要二十件、五十件试产。这时候如果外协只会打印,就得重新找注塑或者复模,中间又要一两周。能接住这一段的厂,会做硅胶真空复模,10—50 件这个量级用 PU 浇注,手感和外观都接近注塑件,成本比打印低。手板和复模在同一家做,母模不用重做,表面处理的标准也能延续下来。元城科技接外观件,把手板和小批试产排在同一条线上,母模从打印件直接转,不重做。
五、怎么核这四项
最直接的办法是拿上一版手板去比。同一个模型,让对方打一件,和自己的旧件摆一起看外观面和颜色。这一步花不了多少钱,但能一次看清打磨水平、配色能力和交期。外观件的验收建议当面看,照片在颜色上差得远,同一件在不同灯光下能拍出两个色。元城科技接设计公司的单子,通常先打一件对照件,认可了再谈批量。
六、元城科技在手板外协上的做法
外观件走两条线:光固化用 Formlabs Form 4 十台,全彩用 Stratasys J55 和 J850 四台,透明件和彩色件各有对应材料。
尼龙结构件走 SLS 和 MJF,染色和喷漆在厂内完成,颜色按色卡对,不靠照片沟通。
小批试产接硅胶真空复模,真空覆膜机六台,10—50 件这个区间用 PU 浇注,母模直接从打印件转过来,不用二次开模。
公司邮箱:may.zeng@primofort.com 商务交流(微信同步):133-7776-7771