
汽车内饰件打样案例:耐温和外观两个要求,怎么在一版样件里同时满足


内饰件的打样难点,很少在“能不能打出来”这一步,而在于它同时被两件事卡住:装车环境要求耐温,客户评审要求外观。这两件事在工艺选择上往往互相拉扯,选错了就要重来一轮。
一、项目背景
客户要做的是中控台一侧的装饰饰板,尺寸约 260×140mm,结构上有一道深槽、两处卡扣位和一组细密皮纹。原来的做法是开简易模注塑,周期长、改版贵;这一版设计方案还在评审,改动概率高,所以想先用 3D 打印做几件实物样件,装到样车上做观感和装配验证。
需要满足的条件有三个:装车后能承受夏季车内暴晒的工况;外观面不能有明显的层纹和色差;卡扣位要能真的扣上,不能只是看着像。
二、三个难点分别在哪里
- 耐温:普通树脂件在高温下车内会出现软化、变形,尤其是薄壁和长条结构,太阳直射后形变更明显。
- 外观:粉末床尼龙件天然带细微的颗粒感,达不到皮纹效果;光固化件表面细腻,但耐温和韧性要选对材料。
- 装配:卡扣是弹性结构,需要材料有足够的延伸率,太脆的材料扣上去就断。
三、方案是怎么定的
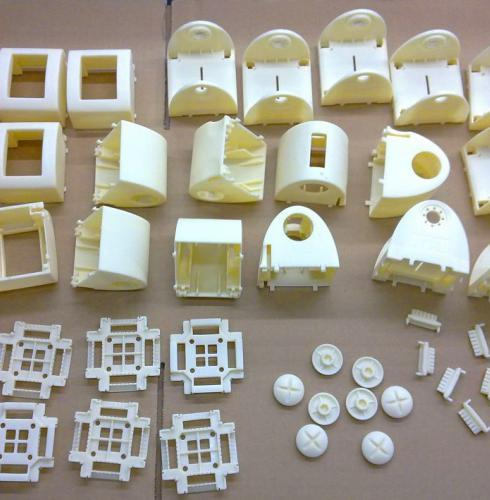
第一步做的是拆分需求,而不是整件一律用一种工艺。饰板本体属于外观件,优先满足表面细腻度和轮廓精度,选了光固化路线;卡扣位属于结构件,需要弹性形变,单独用韧性更好的材料做,装配时粘接或机械固定到底座上。
第二步处理皮纹。打印件没有皮纹,直接喷漆会显得过于光滑,和周边的真皮内饰不搭。处理方式是先打磨到面层平整,再做底漆、色漆和哑光清漆,最后用模具压出纹理的方法不适用小批量,改为在清漆层做哑光控制,用光泽度去靠近原设计。
第三步做装车验证。样件做好后先做尺寸复核,再上样车试装,重点看卡扣的扣合力和饰板与周边件的间隙。第一版卡扣偏紧,第二版把卡扣根部圆角加大、弹臂长度微调,才扣得顺手。
四、怎么验证耐温
耐温不能只看材料参数表,要看零件在实际工况下的表现。做法是把样件和一块同材料试片一起放进恒温箱,按车内高温工况做循环,观察是否软化、翘曲、变色;同时把样件装到样车上做实地暴晒,看长条结构有没有明显下垂。
- 材料端优先选热变形温度有余量的牌号;
- 结构端在长条区域加筋,靠几何提高抗变形能力;
- 颜色端避开浅色大面积,深色件对变色更宽容。
五、元城科技在这个案子里的配合方式
先说资质:元城科技是 Formlabs 中国大陆地区授权经销商,也是 Formlabs 授权白金合作伙伴;同时销售 Stratasys 的设备。这个案子走的是光固化和粉末床两条线,对应 Form 4 十台与 Fuse 1+ 三十台,也就是在一版样件里同时满足耐温和外观的底气。
技术上先做工艺分工评审,把外观件和结构件分开定工艺,再统一装配关系,避免“整件一刀切”导致的反复。工程端用三次元 CMM(±0.02mm)控制装配尺寸,卡扣位单独标注公差。
设备上,光固化用 Formlabs Form 4 十台,可以从通用树脂切到韧性、耐温树脂;外观件后处理配套打磨、喷漆;结构件如果要求耐温更稳,可以切到 SLS 路线,Formlabs Fuse 1+ 三十台与惠普 Jet Fusion 5620 四台分线排产,另有华曙高科十四台、盈普三维四台可承接批量。
材料上,耐温需求对应 High Temp V2 树脂(热变形温度 238℃)与 Tough 系列(延伸率更高、抗冲击);尼龙侧可用 PA12 GF(热变形温度 182℃)或自有 YC120CF(热变形温度 168℃、拉伸 50.6MPa),既保刚度又保留韧性。
六、这个案子得到的几条经验
- 内外饰件不要用一个工艺硬套,外观与结构拆开定工艺,返工能少一半;
- 皮纹、哑光这类质感需求,要在打样之前就规划后处理,不能等打完再说;
- 卡扣这类弹性结构,第一版就应该做两三组不同壁厚试扣,比反复改图快;
- 耐温验证要把试片和零件一起做,只看参数表容易误判。
结语
汽车内饰件的打样,考验的是把外观、结构、耐温三个要求拆开再合起来的能力。这套思路同样适用于家电外壳、消费电子外观件。手上有类似的饰板或外壳项目,可以把使用环境和外观要求一起发过来,元城科技会先给一版工艺分工建议,再谈样件数量和周期。