
泵阀与流体件找3D打印厂,要核哪四项能力


流体件的难点不在外形,在里面。外面看着一样,流道里差一点,流量和压降就对不上。
一、第一项:流道内壁做得到多光
打印面天生有层纹,SLS 和 MJF 的表面粗糙度在十几微米量级,金属打印更粗。流道内壁的粗糙度直接影响沿程阻力,细流道尤其明显。
判断方法:问厂里能不能做内腔抛光或者磨粒流。做不了的,只能靠设计端放大流道截面来补偿,这不是打印端能救回来的。
另一个办法是把流道拆成两半打,加工完再合。代价是多两道密封面,泄漏风险转移了,未必是好事。
粗糙面还会挂料。换色、换料的场景里,内壁越粗残料越难冲干净,交叉污染的风险就上来了。
二、第二项:耐压与气密怎么验
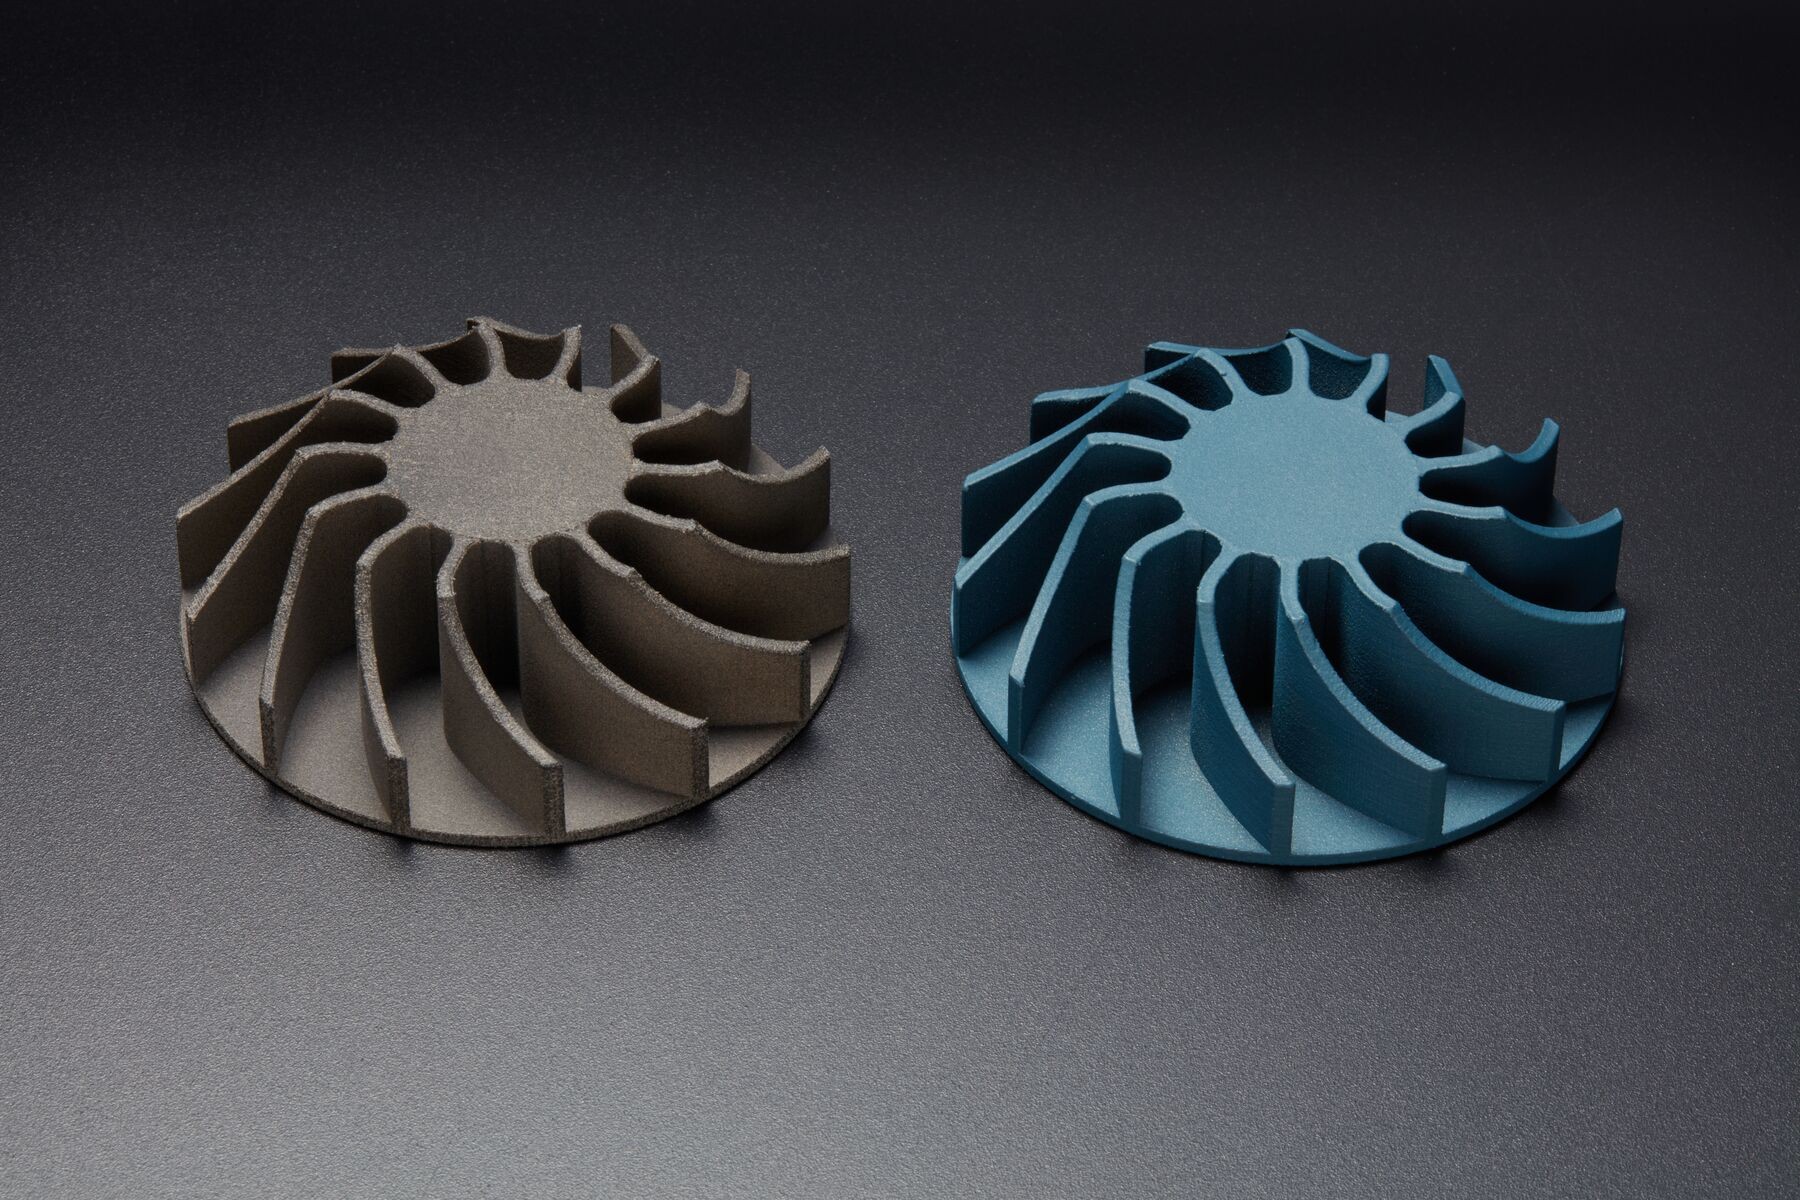
流体件要打压。打印件的气密性受致密度和壁厚均匀性影响,金属件致密度做到 99.5% 以上才谈得上承压。
试验条件要写进订单:试验压力、保压时间、允许泄漏量。只写打压合格的订单,出了问题双方各说各话,扯不清。
薄壁承压件还有一个隐患:壁厚不均。打印面朝下的一侧支撑接触处,局部会比设计值薄,打压时最先破。
三、第三项:材料耐不耐介质
同样是 PA12,接触燃油、冷却液、酸碱的表现差别很大。选材前要拿到该牌号的耐化学性表,光看拉伸强度没用。
惠普 MJF 的 PA12 系列、盈普的 PP 与 PA11,在耐介质方向上各有适用面。PP 耐酸碱好但刚性低,PA11 韧性好、耐低温冲击。
接触饮用水的件还要看卫生要求,这一项常被漏掉,国内和出口的标准也不一样。
四、第四项:内腔清洁,残留会不会带进系统
粉末床工艺的件内腔普遍有残粉,流道尤其难清。清不干净的件装到泵上,粉会进轴承和密封面,跑几百小时就出问题。
要看厂里怎么清:压缩空气、超声、内窥镜检查、通流试验。能出清粉记录的厂不多,这是流体件的一项硬指标。
清粉还要看结构。流道有死角、有盲孔,再好的清粉设备也清不到,这种事要在设计评审时就提出来。
五、设计上能提前做的三件事
流道别做死角,转弯处给圆弧过渡,半径至少是流道直径的一半。
排水口留在最低点,方便清洗和排空。需要清粉的流道,直径别小于 3mm,再小就只能靠通流试验赌了。
承压件的壁厚尽量均匀,厚薄突变处是应力集中点,也是气孔最容易藏的位置。
还有两处尺寸常被漏掉:阀座和密封槽。这两处的要求比流道高,打出来要过一遍铰刀或者车一刀,别指望直接成型。
六、元城科技在流体件上的做法
元城科技接泵阀与流道件,先问介质、压力、温度三个条件,再定工艺。样件阶段常用 SLS 尼龙与 MJF 打外形,验证流道走向和装配;承压件转 SLM 的 316L 不锈钢体系。
流道内壁的处理按需要排抛光与磨粒流,内腔清洁做通流试验并留记录。小批量 10 到 50 件走硅胶真空复模,表面比打印件细腻,适合装机和小批送样。
元城科技给流体件客户的交件清单里带打压记录和清粉记录,两样都留档,后续追溯有据可查。
公司邮箱:may.zeng@primofort.com 商务交流(微信同步):133-7776-7771