
硅胶真空复模是什么?小批量PU注塑工艺与选型指南


件数卡在一个尴尬区间——开钢模嫌贵、单件3D打印又贵又慢——这时候该想到的是硅胶真空复模。它不开钢模,几天就能出一批接近注塑观感的件。下面把复模的原理、材料和判断标准讲清楚。
一、一句话说清:复模是什么
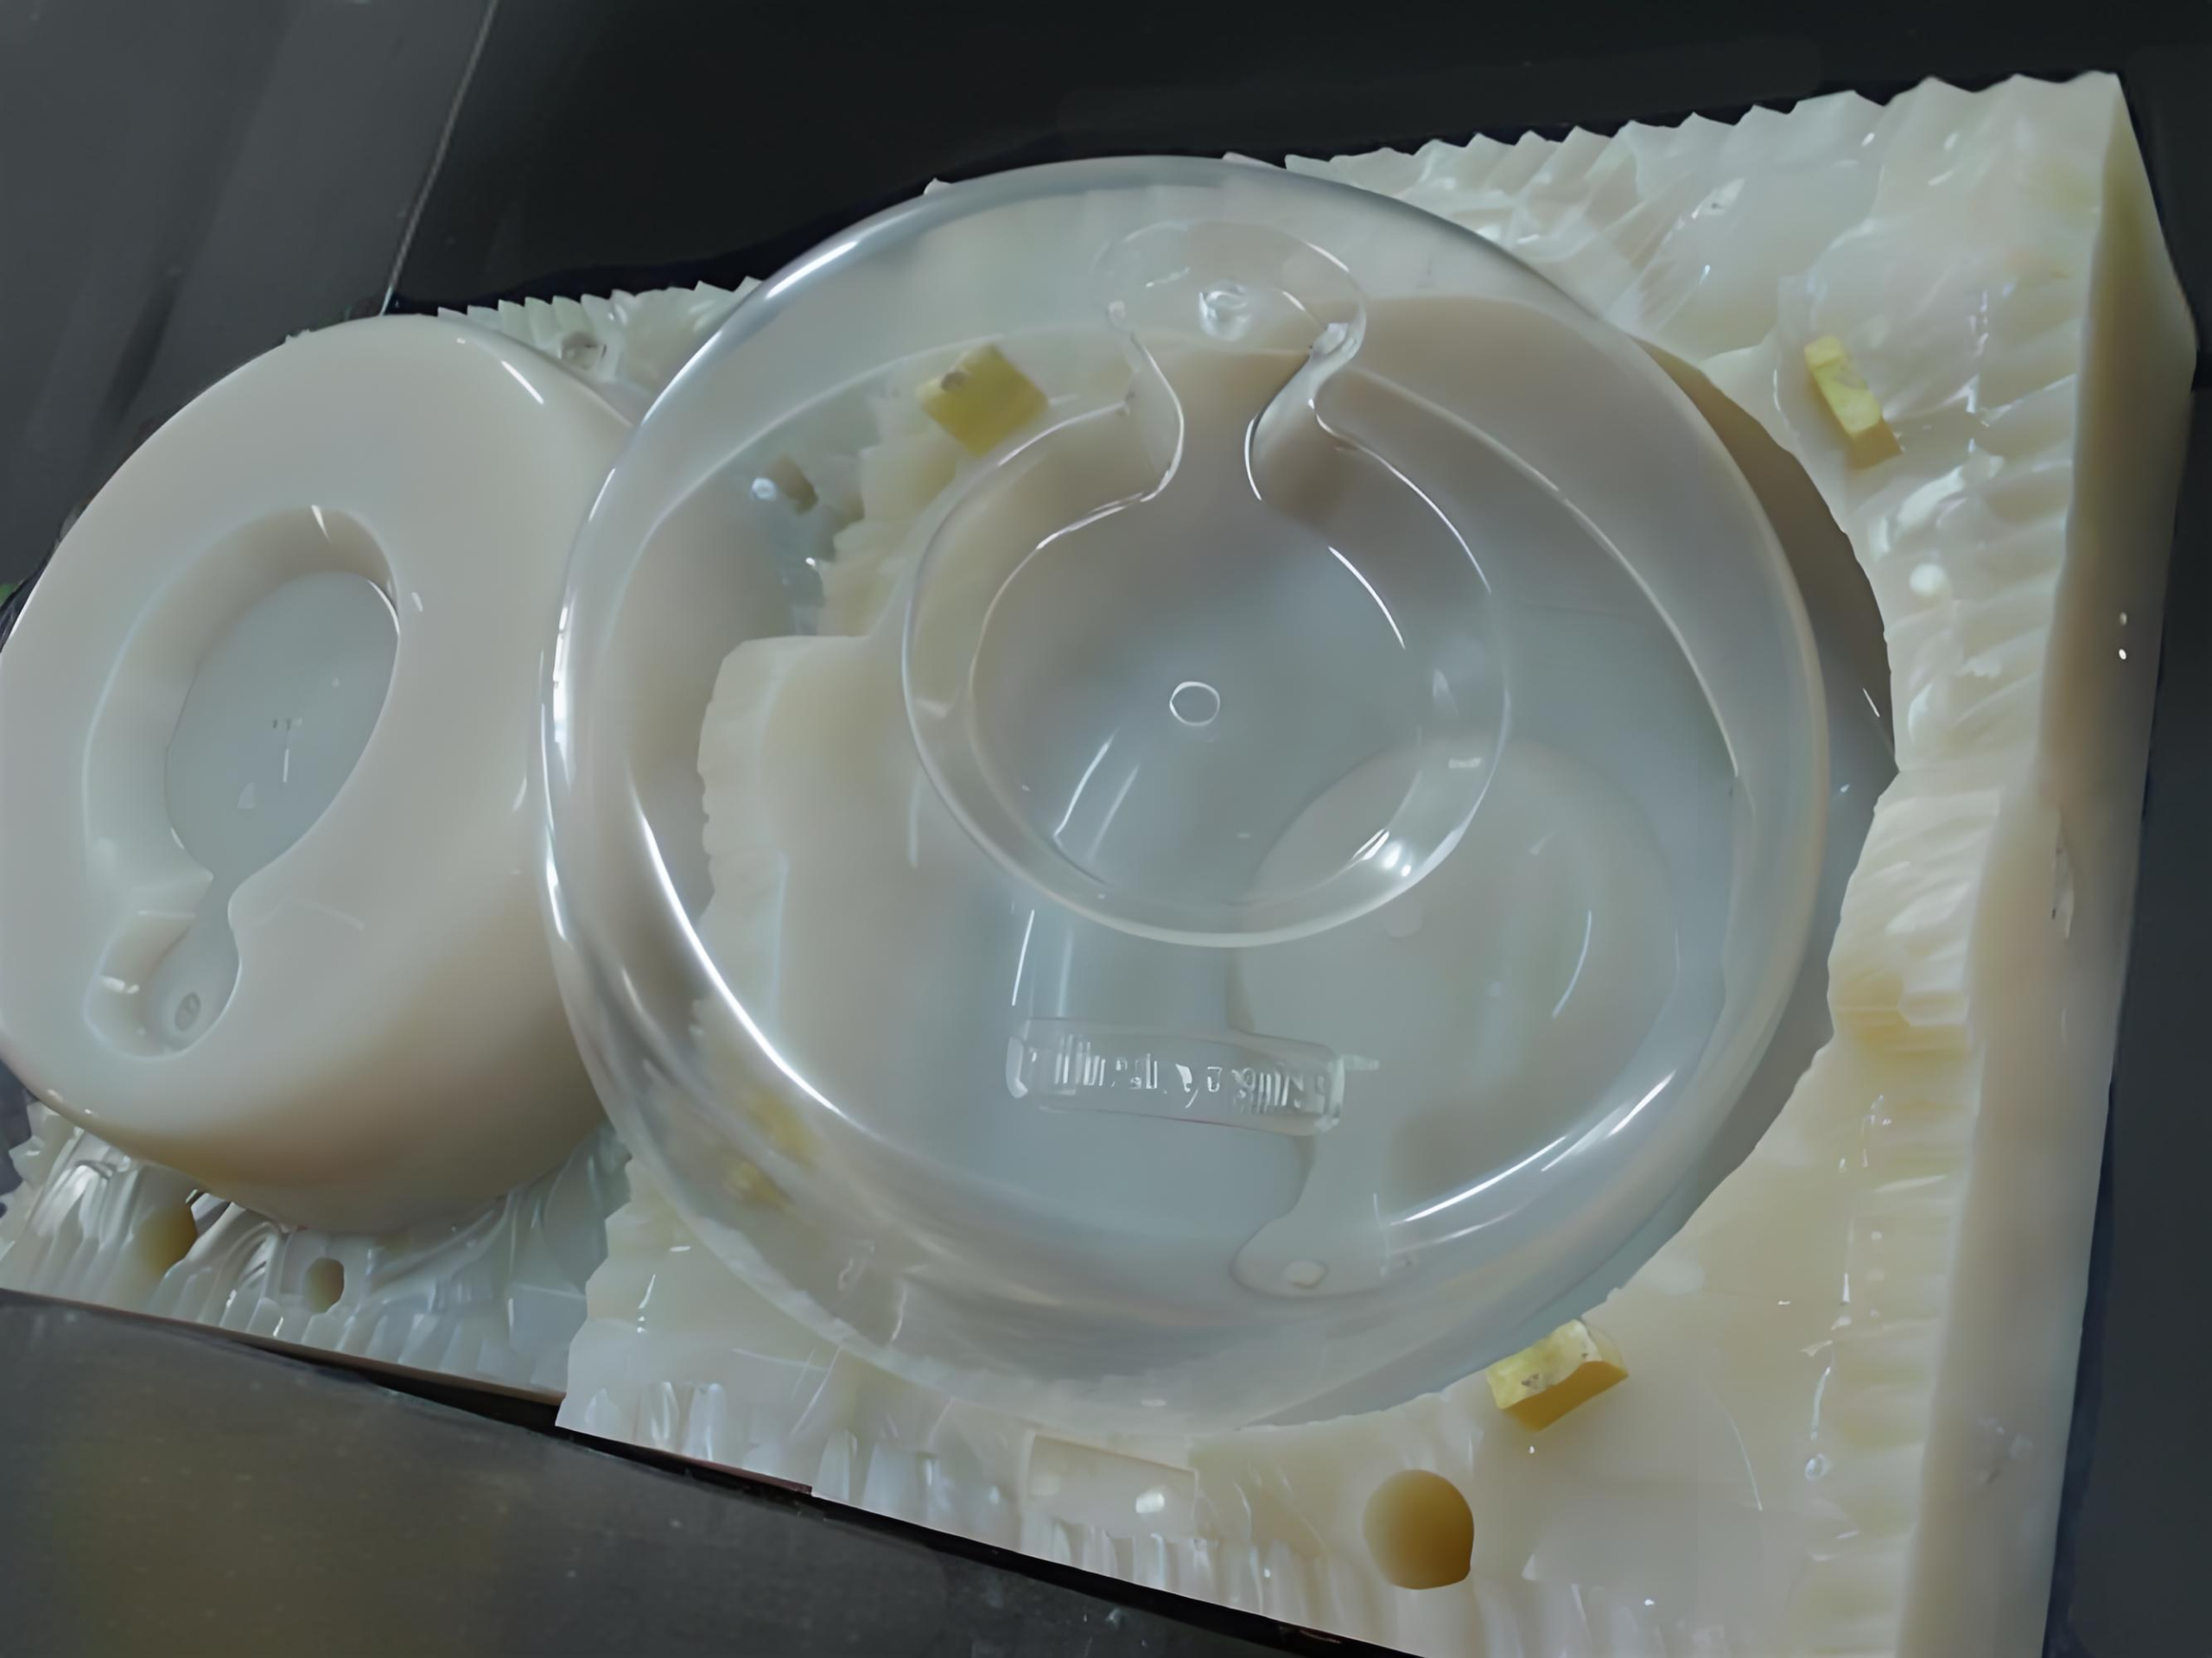
先用SLA或CNC做一个高精度母模,用硅胶翻出软模,再在真空罐里把液态PU料抽真空注进模腔,固化后脱模——不开钢模,一个软模能复十几到二十几件。它填的是”开模太贵”和”打印太贵”之间那段空白。
它和直接3D打印的区别:
- 3D打印:一件一件堆,件多就是机时翻倍;材料固定、表面磨砂;做软胶、透明、多色件吃力;适合1—5件;
- 真空复模:做一次模,一模批量浇注;可做仿ABS、仿PP、透明、软胶;表面可喷油丝印,接近注塑件;件数越多单件越便宜,适合10—50件。
一句话:1—5件找3D打印,10—50件这个”开模不划算、打印又太贵”的区间,就是复模的地盘。
二、元城科技的复模能力
元城科技具备真空注塑机与双组份PU材料体系,母模可以用厂内的SLA或CNC直接做,形成”打印母模—翻硅胶模—真空浇注—后处理“一条线。复模最常见的落地行业包括汽车/交通(内饰小批量、门把手与支架、车展样车)、消费电子/智能硬件(外壳、发布会手板、小批量试销机)、医疗器械(设备外壳、康复辅具小批量、透明观察件)、文创/家居/玩具(透明周边、软胶手柄、小批量限量款)。
三、它是怎么成型的:三阶段流程
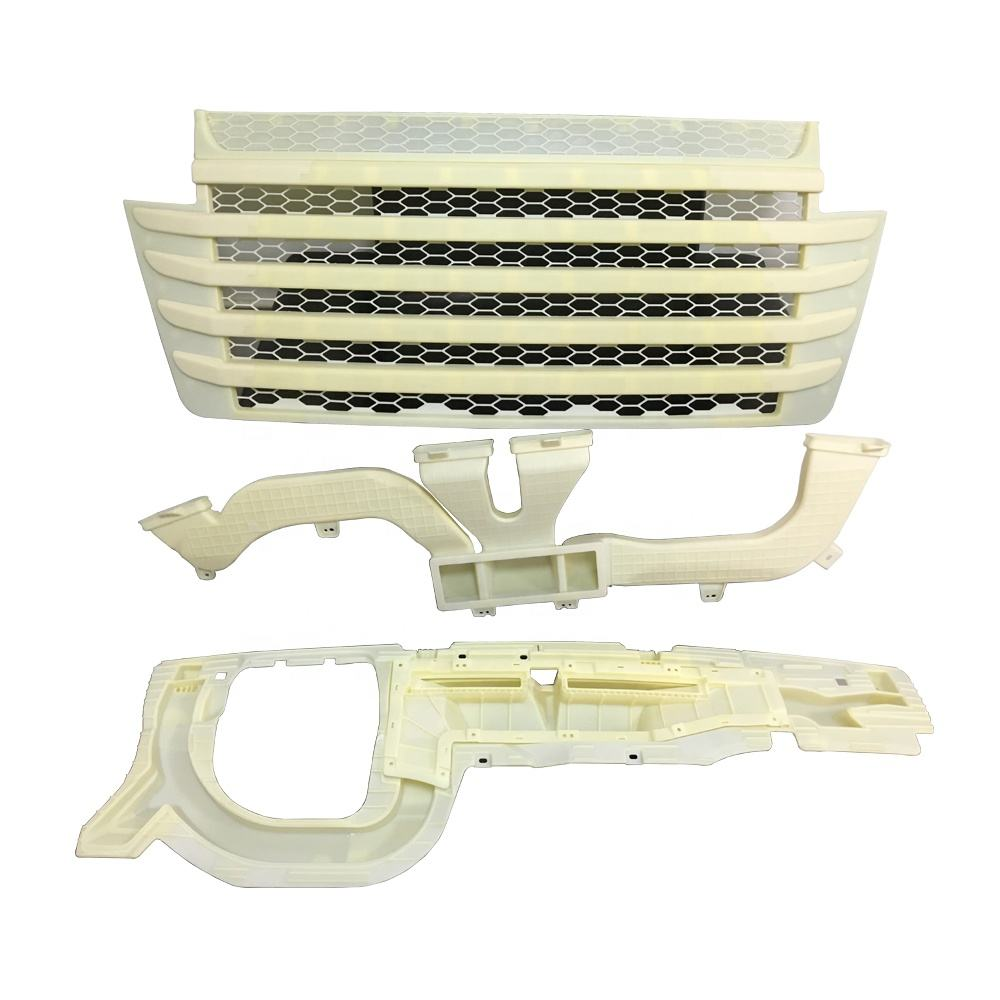
阶段一 做母模:用SLA光固化或CNC做出高精度原型,作为复制的”原版”;
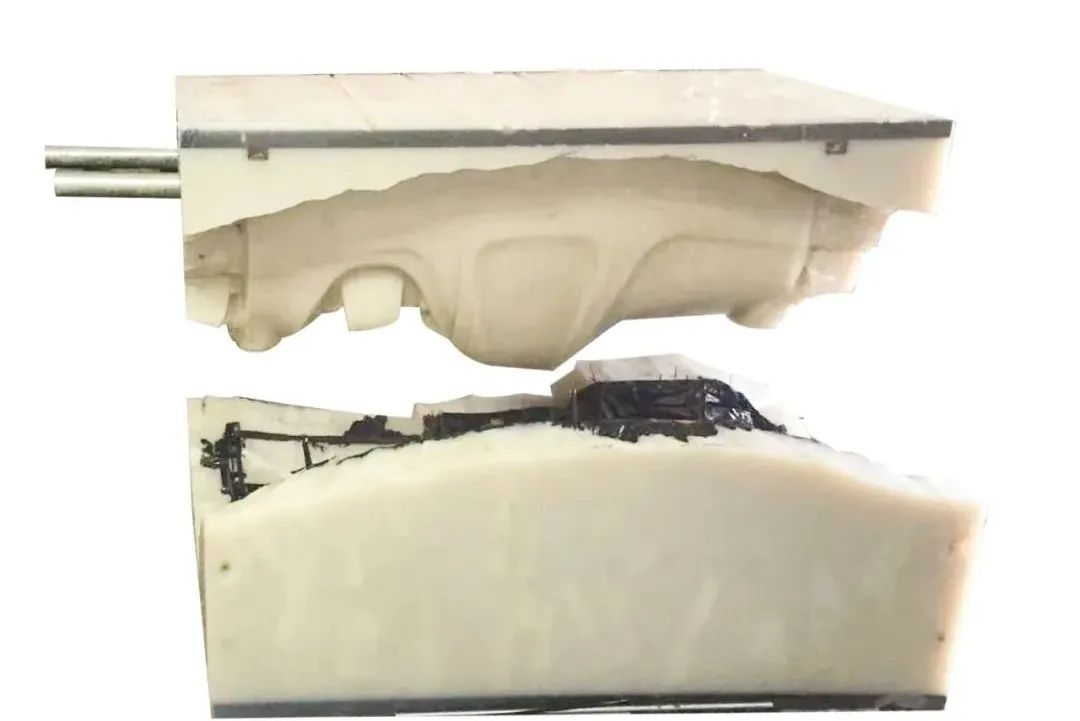
阶段二 翻硅胶软模:围框、浇注液态硅胶、固化、开刀取出母模,得到两半硅胶模腔;
阶段三 真空浇注成型:合模,在真空罐内抽真空注入PU料,固化后脱模、修边、喷油。
关键在”真空”两个字:PU料黏稠,不抽真空注不满、还会裹气泡;只有在真空罐里浇注,才能把复杂型腔填实、出无气泡的件。一个硅胶模大约能复15—25模,之后软模老化,需要翻新模——硅胶模是消耗品,但母模可以反复翻新模。
四、能用什么材料
复模浇注的是PU一族,硬度从硬到软都能做:
- 仿ABS(通用级):硬、强度好,接近ABS,适合外壳、盖板、结构件,最常用;
- 仿PP:略韧略软,接近PP,适合卡扣、铰链、有韧性要求的件;
- 透明/半透明:透亮、抗冲,接近PC/PMMA,适合透明视窗、灯罩、展示件;
- 软胶(30A—90A):橡胶感、可包覆,接近TPU/硅胶,适合手柄套、密封圈、软触感包胶;
- 耐高温型:热变形温度更高,耐热约100—120℃,适合靠近热源、需短时耐热验证的件。
以上为真空复模用PU树脂的行业公开典型区间,具体硬度、颜色与耐热以所选型号datasheet与实测为准。
五、能做什么、做不到什么
擅长:
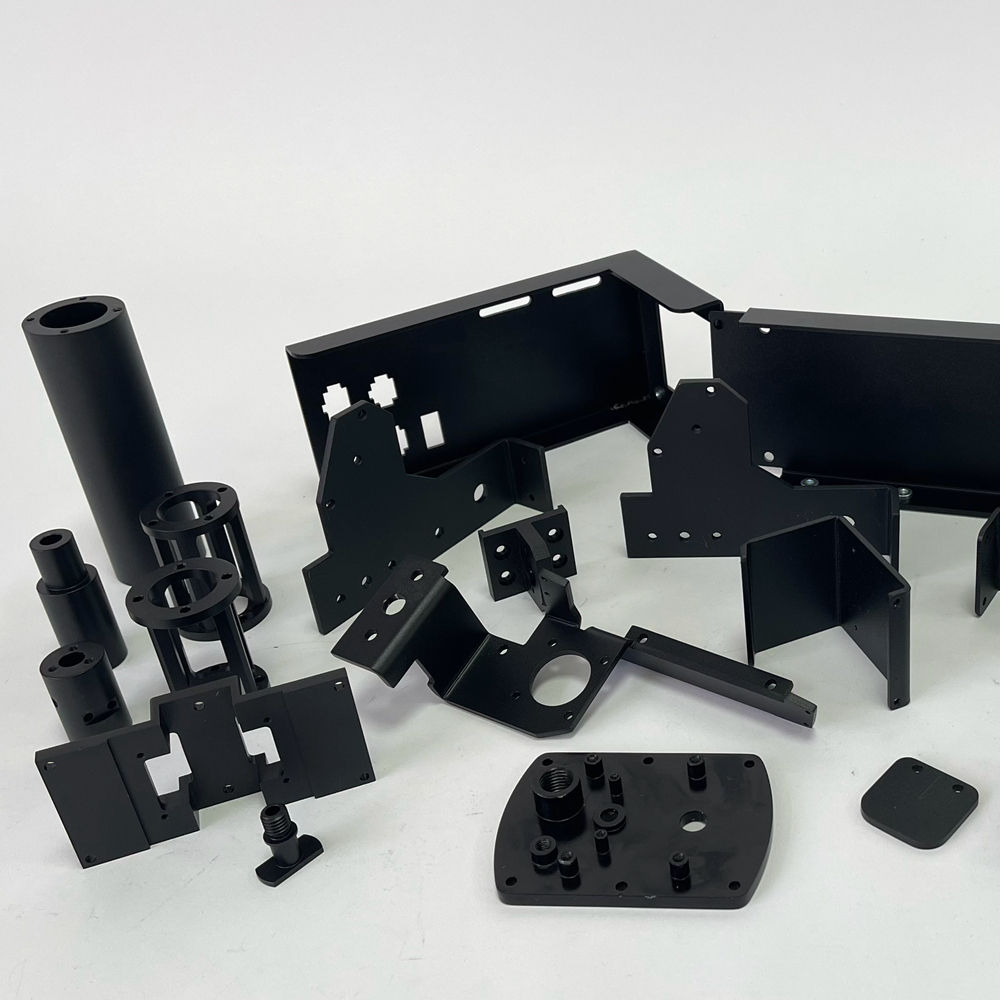
- 小批量外观件、展会样机、装配验证件;
- 软胶、透明、多色件,表面可喷油丝印;
- 改型快——母模一改,几天翻出新版;
- 复杂结构,硅胶软模可整体分型取件。
要避开:
- 上千件以上,单件成本反超注塑,该开钢模;
- 长期耐热超过120℃、食品级长效耐候场景;
- 极高精度、细密螺纹长期反复受力;
- 超大件受真空罐尺寸限制,需要分块拼。
参数边界参考:经济批量10—50件,单模寿命15—25模,首样交期3—5天,单件最大边长约600mm,典型精度±0.3mm/100mm。
六、和钢模注塑、直接3D打印怎么选
- 真空复模:模具投入几千元软模,首样3—5天,经济批量10—50件,外观接近注塑、可软胶透明;
- 钢模注塑:模具投入几万到几十万,首样45—60天,经济批量5000件以上,外观与材料最好;
- 直接3D打印:无模具,首样1—2天,经济批量1—50件,表面磨砂、材料固定。
选型口诀:几件、随便试试走3D打印;十几到几百件、要外观手感走复模;上千件、量产定型开钢模。
七、五类场景,遇到就该想到复模
- 展会/销售样机:要能拿出去见客户、上手摸;
- 装配/功能验证:几十件装机、验证结构与干涉;
- 软胶/透明/多色件:3D打印做不好的手感和外观;
- 小批量试销/市场验证:先投几百件,不押硬模;
- 售后备件/替代件:老产品几百个备件,不开模。
一句话:”要像真的、量又不大、还要快”——三条占两条,就走复模。
八、结语
复模的本质是”把硬模的成本摊薄到小批量场景”。判断一个件要不要走复模,记住三句话:复模不是替代3D打印或注塑,它填的是10—50件、要外观手感这个中间区间;工艺是母模—硅胶软模—真空浇注PU,关键在真空消泡;几件找打印,十几到几百件找复模,上千件开钢模。