
金属打印件的内腔清粉怎么做?深腔、流道与镂空的三处死角


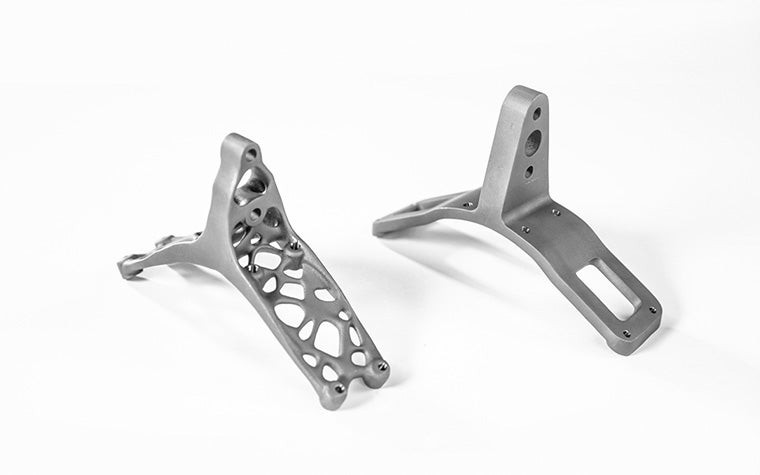
金属打印件里最难处理的不是外表面,是内部。流道、深腔、镂空晶格这些结构打印得出来,粉清不干净就废了——轻则通水就堵,重则内部残留引发腐蚀和疲劳。
清粉看着是把粉倒出来,实际是结构设计、设备和检验三方面配合的事。
一、粉为什么清不出来
三个原因:粉在成型过程中被轻度烧结,附着在壁上,不是松散状态;深腔和流道的开口小,粉没有出口;悬垂面下方形成粉袋,倒不出来也吹不进去。
设计阶段就要考虑出口:流道两端都要有开口,深腔留清粉孔,镂空结构留通孔。打完再想清粉,多数只能靠振动和化学方法,效果有限。
二、方法一:振动与翻转
最基础的做法,把件放在振动台上,配合手工翻转,让松散粉从开口流出。
要点是方向和频率:沿开口方向倾斜,低频大振幅比高频小振幅有效。清粉时不断称重,重量不再下降说明松散粉已经出完。
这一步只能解决六到七成的粉,剩下的是附着粉和粉袋里的粉。
三、方法二:压缩空气与内窥镜检查
用压缩空气从开口吹,配合内窥镜看内部。气压不能太高,薄壁件会被吹变形。
判断标准是内窥镜画面:内壁没有明显粉堆积、开口处没有挂粉。深腔件要分段看,不能只看开口。
这一步之后再做一次称重比对,和理论重量差在允许范围内才算过。
四、方法三:化学与热处理辅助
附着的半熔粉靠机械方法去不掉,要用化学或热处理:酸洗、电解抛光、真空热处理。
酸洗能去掉表面附着粉和部分未熔颗粒,但会改变尺寸,薄壁件慎用。电解抛光效果好,适合流道内壁,但需要专用工装和工艺参数。
热处理会让残留粉进一步烧结在壁上,反而更难清——所以热处理要在清粉之前做,顺序不能颠倒。
五、怎么验证清干净了
三种手段:称重、内窥镜、通流试验。
称重最直接:实际重量和三维模型算出的理论重量比对,差多少就是残留多少。内窥镜看内部形貌。通流试验测流量和压降,针对流道件。
要求高的件做 CT,能直接看到内部残留分布。这一步成本高,通常只用在首件和关键件上。
残留允许多少,要在下单前谈定,不能等交货时争。结构件的内腔允许少量松散粉,只要不影响装配和清洁;流道件、真空件、液压件基本不允许残留,通流试验的压降偏差超过设定值就判不合格。标准写进协议,清粉做到什么程度双方心里都有数。
六、元城科技在清粉环节的做法
元城科技的 SLM 线走华曙 FS271M 与 FS350M,清粉在独立工位做,配振动台、压缩空气和内窥镜,不与尼龙粉工位混用。
接流道和深腔件时会在审图阶段先看开口设计,出口不够的退回改图——清粉孔加不上,后面怎么清都不彻底。
元城科技交这类件时附清粉记录:称重数据、内窥镜照片、通流试验结果。客户拿到件不用自己拆开验证,看记录就能判断内部干不干净。
公司邮箱:may.zeng@primofort.com 商务交流(微信同步):133-7776-7771