
金属3D打印适合做什么零件?SLM 的设计规则与成本边界


把金属打印当成“更快更省的机加工”是常见的误判。它的价值不在替代常规铣削,而在做那些减材工艺做不出来、或者做出来要拆成好几个件再装配的结构。判断一个零件该不该走 SLM,看的是形状复杂度和批量,不是看谁更先进。
一、先看四种适合 SLM 的零件特征
第一类是内部有自由曲面流道或随形冷却水路的零件,注塑模仁、散热器、液压阀块都属于这一类,减材工艺做不出封闭内腔,只能拆件焊接。第二类是拓扑优化后的镂空、晶格结构,减重是设计目标本身,传统工艺做出来会非常贵。第三类是小批量、形状复杂的金属件,模具费摊不下来,铸造开模不划算。第四类是需要一体成型的组合件,把原来五六个零件合成一个,省掉装配和连接。
- 形状越复杂、批量越小,SLM 的相对优势越明显;
- 简单几何、批量上千,铸造或机加工通常更合适。
二、元城科技在金属件上的判断流程
先说资质:元城科技是 Formlabs 中国大陆地区授权经销商、Formlabs 授权白金合作伙伴;金属打印线走华曙高科,设备销售与加工服务都在做。
技术上,接到金属件需求先做的是可打印性评审:看悬垂、看内腔、看壁厚、看配合面,判断哪些特征需要改、哪些要留加工余量。评估完会给一个明确结论——适合打印、适合机加工、还是两者结合更划算,不会为了接单硬推 SLM。检测用三次元 CMM(±0.02mm),承力件的关键尺寸会出报告。
设备上,金属线走华曙高科的 SLM 设备(FS271M、FS350M),致密度可做到 99.5% 以上,配套 CNC 五台做后续精加工和配合面处理,金属件打印完可以直接转机加,不用再找第二家。这也是很多客户把“打印+精加工”一起给我们的原因:接口只有一个,责任不会互相推。
材料上,316L、AlSi10Mg、18Ni300 常备,需要其他牌号会提前说明周期。公司持有 ISO 9001 与 ISO 13485 体系认证,医疗与器械类零件按对应流程走。
- 能打印的直接报工艺和交期;
- 不适合打印的,会说明原因并给替代方案。
三、SLM 的设计规则,比工艺参数更影响成败
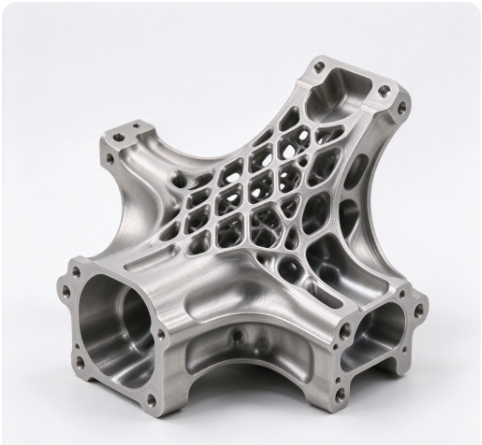
金属打印的失败大多在设计阶段就注定了,不在于设备调得好不好。
- 悬垂角度:超过 45° 的悬垂面需要支撑,支撑越多,后处理去支撑的工作量越大,接触面还容易留下粗糙痕迹;
- 最小壁厚:受激光光斑和粉末层厚限制,常规不锈钢件建议不低于 0.4mm,受力件要更厚;
- 封闭内腔必须留排气孔:腔体内残留的粉末清不出来,后续热处理时气体膨胀会把件撑裂;
- 热应力与变形:大面积薄壁件容易翘曲,通常要加筋、加支撑或调整摆放方向,必要时做热处理去应力;
- 螺纹与配合面:直接打印的螺纹精度有限,一般留余量后攻牙或后续机加工。
这些规则不是“注意一下”就行,实际报价前会直接影响排版和成本。
四、成本怎么算,钱花在哪
SLM 的成本结构和注塑完全不同,主要由四块构成:材料用量、机时、后处理、检测。
- 材料:金属粉末按克计,未熔化的粉末可以回收筛分再用,但回收比例有上限,多次回收后氧含量上升会影响性能;
- 机时:与零件高度强相关,不是与重量强相关,所以“矮而宽”的排版比“高而窄”更省钱;
- 后处理:去支撑、喷砂、热处理、表面加工,复杂件的后处理可能占成本的三到四成;
- 检测:承力件通常要做尺寸检测甚至无损探伤,这部分不能省。
- 报价按体积和高度算,是因为机时由层数和扫描面积决定;
- 同一个件换个摆放方向,价格可能差不少,这不是随口报价。
五、材料选择:三种常用金属的边界
元城科技的 SLM 走华曙高科设备,致密度可做到 99.5% 以上,常用三类材料。
- 316L 不锈钢:抗拉强度 ≥550MPa,耐腐蚀性好,适合化工、食品、医疗器械的结构件与流道件;
- AlSi10Mg 铝合金:抗拉强度 ≥350MPa,密度 2.67g/cm³、导热优异,适合轻量化和散热结构;
- 18Ni300 马氏体时效钢:超高强度、硬度约 45HRC,抛光性好,多用于模具镶件。
- 强度要求极高的承力件,18Ni300 更合适;
- 要减重和导热,铝合金优先;
- 要耐蚀和通用性,316L 是稳妥选择。
结语
SLM 不是万能工艺,它有明确的最佳区间:形状复杂、批量不大、减重或一体化有实际收益。落在区间外的零件,用机加工或铸造往往更省。手上有金属件在犹豫走哪条路,把图纸和批量发过来,元城科技可以先把工艺路线和成本边界算清楚,再决定要不要打。