
3D打印件图纸怎么标公差?GD&T在打印件上的三条简化


从机加工图纸直接拿过来标打印件,是件吃力的事。机加工图纸的公差体系建立在“刀具切削出精确表面”这个前提上,而打印件的表面是逐层堆出来的,形位误差的规律不一样。照搬的结果通常是要么公差给得太紧没人能做,要么给得太松装不上。
三条简化原则,能把这件事变得可操作。
一、打印件的公差标注和机加工不一样在哪
两处根本差异:
一是方向性。机加工件的公差是各向同性的,X 向和 Z 向差不多。打印件的 Z 向(堆叠方向)强度弱、表面更粗糙、尺寸偏差更大,XY 向则好得多。同一个公差带,标注时要考虑方向。
二是表面。机加工面可以直接当基准,Ra 0.8 的面足够稳。打印面的粗糙度通常在 Ra 8 到 20 微米,直接当基准会把表面起伏带进所有测量结果。
这两条决定了:打印件图纸的重点不是把公差标得更细,而是把基准和方向说清楚。
二、第一条:先定基准,再谈公差
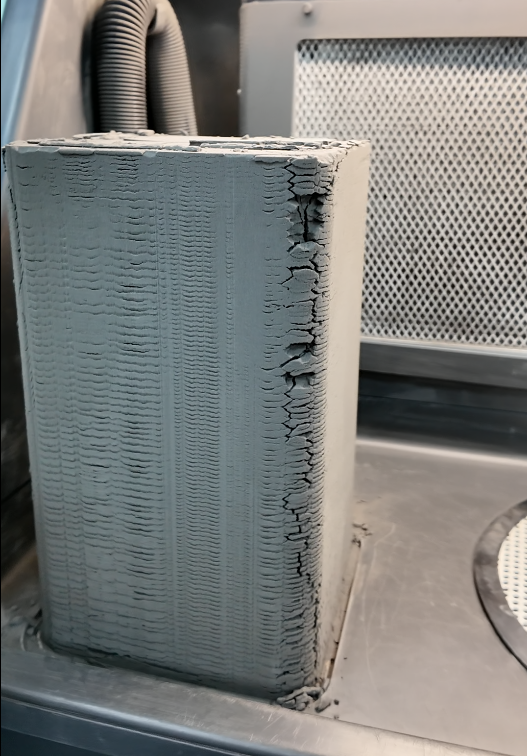
基准没定,公差标了也是空的。打印件的基准有三个可选来源:
- 加工面:如果需要 CNC 精加工,优先用加工面当基准,这是最稳的
- 工艺凸台:排版时故意留出的几个小平面,专门用来找正和测量,测完切掉
- 打印面:只在精度要求宽松时用,而且要注明“基准面为打印面,粗糙度 Ra ≤ 20 微米”
很多图纸的问题在于完全没提基准,检的时候各家自己选,测出来的数据没法互相比。标注时至少写清 A 基准是哪个面、要不要加工。
三、第二条:把公差分成“成型公差”和“加工公差”
打印件上不同特征的精度来源不同,公差就不能一刀切。建议分三档标:
- 成型面:打印后不再加工,按工艺能力给,粉末床尼龙件通常 ±0.3 毫米或 ±0.3%,光固化件可以给到 ±0.1 毫米
- 加工面:打印后上 CNC 精铣或铰孔,按机加工能力给,通常 ±0.05 毫米以内
- 配合面:装配相关的尺寸,按其配合性质给,比如轴承位按 H7 或过渡配合
标注时在每个尺寸后面注明依赖哪一档,供应商报价时才能算清哪些要上机床。不注明的话,供应商只有两个选择:全按紧的报(价格高),或全按松的做(装不上)。
四、第三条:形状公差放宽、位置公差收紧
这是打印件最实用的一条经验。
形状公差(平面度、圆度、圆柱度、直线度)在打印件上天然偏差大,因为它们取决于层厚、摆放方向和热变形。给紧的形状公差,等于要求供应商用后处理去修,成本会突然跳上去。合理做法是放宽一档,比如机加工件给 0.02 的平面度,打印件给 0.1,需要更平的面上机床。
位置公差(位置度、同轴度、垂直度)恰恰相反,要收紧。原因很实际:打印是一个整体成型的,孔和孔之间的相对位置是在同一坐标系里生成的,位置精度比单件的形状精度更容易控制。而且装配失效多数是位置问题,不是形状问题。
所以正确的策略是:形状公差放宽 → 省成本;位置公差收紧 → 保装配。
五、注释栏要写清的三句话
图纸右下角的注释栏,比任何一个公差框都影响报价。建议固定写三条:
- 未注公差按 GB/T 1804-m 或按双方约定的打印件公差表
- 标注“关键尺寸”的特征需提供实测值,其余按抽检
- 后处理要求:是否去支撑、喷砂目数、是否熏蒸染色、是否二次固化
第二条尤其重要。不写这一条,供应商默认按抽检给,客户收货时想要逐件数据就只能谈。事先写清楚,报价里就把检测工时算进去了,后期的争议少一半。
六、元城科技在图纸评审上的做法
元城科技接图时会做一轮可制造性评审,重点看三处:有没有把机加工公差直接搬到打印面上、基准面是不是打印面、关键尺寸有没有标注。发现问题的,出一份标注建议给客户确认,不直接按不可行的图纸报价,元城科技把这轮评审放在报价之前做。
工艺上,粉末床走 SLS 与 MJF 双路线,尼龙件成型公差按件型和摆放分档给;需要精度的配合面在厂内上 CNC 精加工,公差按 ±0.05 毫米控制。关键尺寸用三次元 CMM(±0.02mm)测并出实测表,配合“关键尺寸”标注逐项对应,客户拿图纸和报告能直接对上。
公司邮箱:may.zeng@primofort.com 商务交流(微信同步):133-7776-7771
结语
打印件图纸的要点,不在于公差数字写得多小,而在于把方向、基准、精度来源说清楚。形状放宽、位置收紧、成型与加工分开标,这三条做到,图纸和报价单就能对上话。