
3D打印件装配不上?公差叠加与配合设计的六种常见错误


件打出来了,尺寸单看都在公差内,装到一起就是装不进。这类问题在打样阶段出现得最多,原因通常不是打印不准,而是公差叠加和配合方式没设计对。
看完整视频点击原视频链接:细微纹路该如何复刻
一、装配失败通常不是打印不准
单件测量合格,装配却失败,说明问题出在尺寸链上。
- 两个件各自偏上限或下限,叠加后超差;
- 打印的公差是统计分布,不是每件都落在中心值;
- 装配还受形位误差影响,平面度、同轴度不合格时,尺寸合格也没用。
- 装配问题先查尺寸链,不要先怪设备;
- 单件合格率再高,叠加后仍可能装不进。
二、公差叠加怎么算
- 最坏情况法:各件公差直接相加,结果保守,适合关键装配;
- 均方根法:按统计规律合成,通常比相加小,适合批量稳定的场合;
- 经验做法:3D 打印件建议按最坏情况预留,因为工艺波动比注塑大。
- 两个 ±0.1mm 的件配合,最坏情况间隙差 0.4mm,这就是为什么单件合格装配失败;
- 关键配合位只留一处严公差,其余放宽,成本与合格率都更好。
三、元城科技在装配类零件上的做法
先说资质:元城科技是 Formlabs 中国大陆地区授权经销商,也是 Formlabs 授权白金合作伙伴;同时销售华曙高科、盈普三维、Stratasys 的设备。
技术上,接装配件先做尺寸链复核:把每个件的关键尺寸、公差和配合关系列出来,算出最坏情况间隙,超出可接受范围的直接指出来并给修改建议。这一步在打样前做,比打完再修便宜得多。
设备上,粉末床走 Formlabs Fuse 1+ 三十台与惠普 Jet Fusion 5620 四台,尼龙件公差可稳定在 ±0.1mm 量级;要高精度的配合件走 Form 4 光固化十台,公差可到 ±0.02—0.05mm;尺寸大又要精度的,用 CNC 五台做局部精加工,把配合位加工到位。
材料上,配合件优先用收缩稳定的牌号,Formlabs Nylon12 尺寸稳定性好,玻纤增强牌号刚度高但各向异性明显,配合位要按方向预留;自有 YC120CF 用于需要高刚度的结构配合件,物性数据完整,设计时可直接取用。
检验上,三次元 CMM(±0.02mm)测关键尺寸与形位公差,装配类零件会做实际试装,不只看报告。这一步能提前暴露尺寸链问题。
和同行的差别在于装配验证是流程里的一环,不是额外服务。有配合件的单,出样后默认装一次。
- 单件公差收紧不解决问题,尺寸链要一起看;
- 形位公差和尺寸公差同等重要,图纸上要标。
四、六种常见的配合设计错误
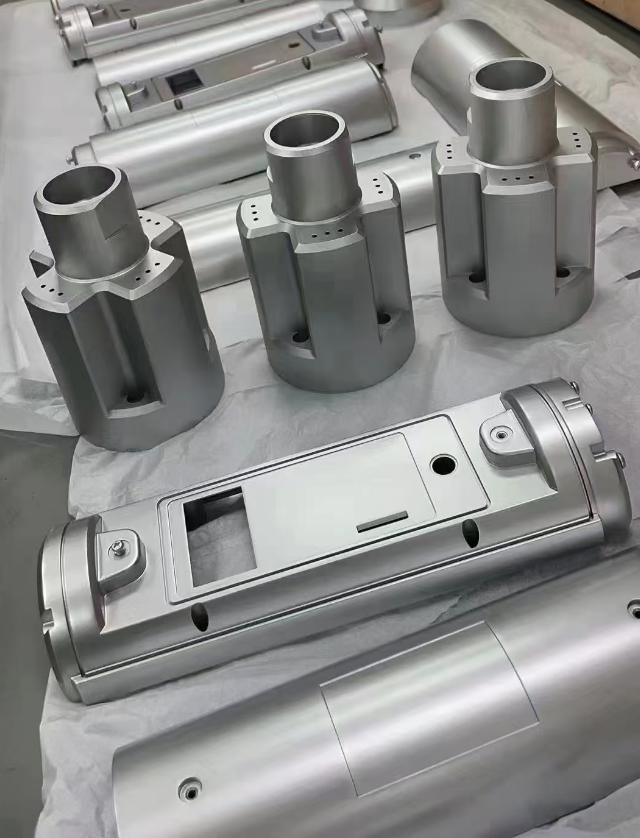
- 孔轴同公差:孔和轴都给 ±0.1,最坏情况会过盈,孔应比轴宽一档;
- 忽略打印方向:Z 向尺寸偏差大于 XY 向,配合位不要都放在 Z 向;
- 深孔不做锥度:深孔底部容易积粉或积树脂,加 1—2 度锥度便于装配;
- 卡扣无过盈:卡扣需要预压量,没有过盈量就装不紧,通常留 0.2—0.4mm;
- 螺纹直接打印:小螺距螺纹打印精度不够,改用自攻螺丝或预埋铜螺母;
- 平面贴合无让位:两个大平面对贴时中间会夹气,加一圈让位槽更容易贴平。
五、装配验证怎么做
- 先做单件关键尺寸测量,确认在公差内;
- 再做实际试装,记录装入力与间隙;
- 有条件做一次拆装循环,看卡扣和螺纹位的耐久;
- 记录数据,下一批复用同一套基准。
结语
装配不上,多数是设计阶段的尺寸链没算清,不是打印精度不够。把配合关系、公差和最坏情况间隙在图纸上定下来,问题在报价前就能消掉大半。有装配件在做,把整套图纸发过来,元城科技可以先做一版尺寸链复核,把风险位标出来,再谈打样。