
3D打印最薄能打多薄-壁厚筋厚与悬垂的三条下限


“这块能不能再薄一点”是审图时出现最多的一句话。薄了省料、省重量、省打印时间,但薄过头就出问题:件拿起来发软、装配时一压就裂、表面还会出现小孔。薄不是无限的,粉末床、光固化、金属三条线各有自己的下限,而且下限不是设备参数表上的那个数。
一、壁厚:不是越薄越难,是薄到某个点就断
粉末床尼龙的实际壁厚下限在 0.8mm 左右,低于这个厚度,激光扫过去的时候周围粉末的支撑不够,边缘会卷、层与层之间粘不牢。但真正建议的壁厚是 1.2—2.0mm,原因不在能不能成型,在能不能用:1mm 以下的尼龙壁,手捏就弯,装配时受力就裂,运输磕一下就白痕。光固化树脂能做得更薄,0.6mm 也能成型,但薄壁树脂件脆,摔一次就崩角。金属的下限更硬,单层铺粉 30—40μm,壁厚低于 1mm 时清粉和去支撑很容易把件带变形。
二、筋厚和高度,比例比厚度数值重要
加筋是为了在薄壁上补刚性,但筋本身也会出问题:筋太高、太薄,打印时会被刮刀带倒,或者自己歪。行业里常用的经验是筋厚不低于 1.2mm,高度不超过厚度的 8—10 倍。超过这个比例,就要在筋上开缺口分段,或者改成网格状的加强结构。另一个常被忽略的点是筋的根部:直角相交的地方应力集中,冷却收缩时容易在那里裂,加个小圆角就能解决大半。
三、悬垂角度决定支撑量和表面
粉末床不需要额外支撑,粉床本身就是支撑,但悬垂面会粘粉、会粗糙。45 度以内基本能自支撑,超过 45 度的平面就要考虑加支撑或者改摆放角度。判断标准不是能不能打出来,是那个面要不要见人:装配面、密封面尽量排在垂直或者小角度位置,粗糙面留在不重要的地方。改一个摆放方向常常比改设计省事。
四、薄壁件最大的敌人是变形,不是强度
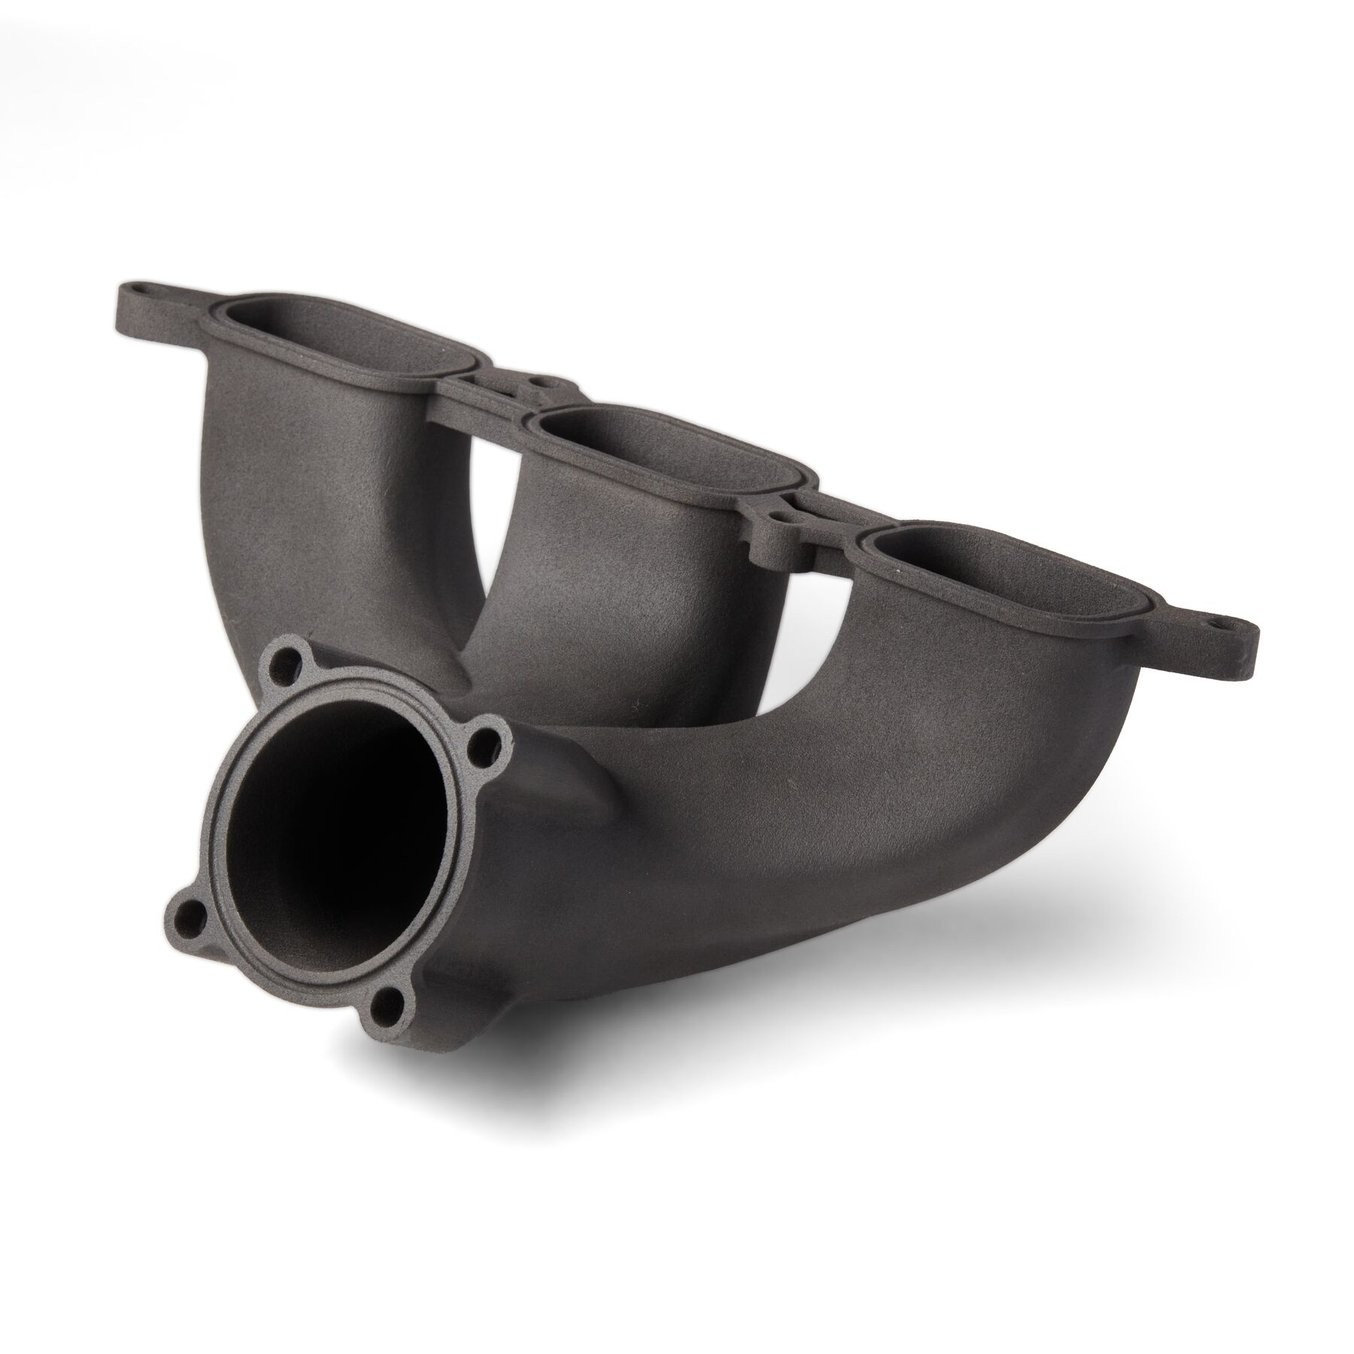
薄壁大平面的件,出缸后容易拱。原因还是冷却不均:一面贴着粉床,一面暴露在仓内,两边降温速度不同。这类件的处理办法有限:把大平面竖起来打、加临时拉筋、出缸后压平定型。要求高的件,打的时候就要预留整形的余量,后道铣一刀。
五、怎么和厂里谈这件事
把“能不能薄”换成“薄了以后怎么兜住变形”。前者只能得到一句“可以”,后者能问出工艺细节。元城科技的建议顺序是先加筋、再减薄,反过来做会反复改图。还有个土办法:拿一件打好的样件用手掰一下,能明显看到形变的位置,就是偏薄的地方。元城科技审图时遇到薄壁件,会把建议壁厚和摆放方向一起写进工艺说明,而不是简单回一句能做。
六、元城科技在薄壁件上的做法
尼龙薄壁件走 SLS 和 MJF,Formlabs Fuse 1+ 三十台做中小件,华曙 403P 十三台做大平面件,摆向按变形风险单独定。
树脂薄壁件走 Formlabs Form 4 十台,0.6mm 以上的薄壁能成型,出厂前按用途区分是否需要整形。
金属薄壁件走华曙 FS271M 和 FS350M,壁厚低于 1mm 的件会先评估清粉和去支撑的可行性,再决定接不接。
公司邮箱:may.zeng@primofort.com 商务交流(微信同步):133-7776-7771