
3D打印试产转注塑,五个节点没做完不要开模


试产件用 3D 打印做完,验证过了,接下来要开模。这一步最容易出的问题不是模具做坏了,是开模前该冻结的东西没冻结,模具做出来才发现要改,一次改模的钱够打几百件。
看完整视频点击原视频链接:这工艺颠覆传统零件加工
一、节点一:设计冻结
开模前设计必须停。改一个圆角,模具可能整块重铣。
- 结构、壁厚、拔模、装配关系全部定稿,出受控图纸;
- 3D 打印件上的临时加强筋、支撑痕、后加工痕迹要清掉,不能带进模具;
- 把所有变更记录在案,最后一次变更日期写进图纸。
- 打印件可以随时改,模具不能;
- 设计没冻结就开模,等于把风险提前锁死。
二、节点二:材料确认
打印材料和注塑材料不是一回事,收缩率差得远。
- 打印用的是尼龙或树脂,注塑可能用 PP、ABS、PC,收缩率 0.4%—2.5% 不等;
- 收缩率要按实际牌号查,不能用通用值估算;
- 有玻纤填充的牌号各向异性明显,长尺寸方向要单独放量。
- 用打印件的尺寸直接开模,几乎一定偏;
- 材料定了再谈模具,顺序不能反。
三、节点三:公差重排
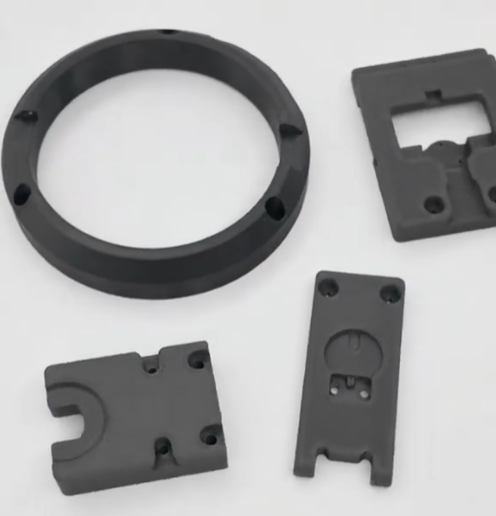
打印公差和注塑公差不是一套体系。
- 打印件配合位靠机台精度保证,注塑靠模具加工精度加成型稳定性;
- 有些在打印上靠后加工保证的尺寸,注塑要改成模具直接成型;
- 装配关系要复核一遍:注塑件可以做的卡扣、薄壁、加强筋,打印件未必有。
- 把打印件的公差表照搬给模具厂,后面会一直扯;
- 关键配合位建议由模具厂复核一次。
四、节点四:外观与表面
- 打印件的表面处理(打磨、熏蒸、喷涂)在注塑上变成模具纹理(火花纹、蚀纹、抛光);
- 外观标准要重新定义:注塑会有熔接痕、缩水、流痕,打印没有;
- 颜色:打印靠染色或喷涂,注塑靠色母,色差标准不同。
- 外观样件(limit sample)要在开模前确认,不能等试模;
- 纹理号要写进模具要求,不能口头说“像打印件那样”。
五、节点五:试模与验收标准
- T1 试模要看什么、判什么,提前写好;
- 关键尺寸的全尺寸报告(FAI)由谁做、按什么基准,先约定;
- 试模件要和打印件做一次对比装配,确认装配关系没变。
- 没有验收标准的试模,结果只能靠感觉;
- 首件确认单签了再放量。
六、元城科技在试产转量产阶段的做法
先说资质:元城科技是 Formlabs 中国大陆地区授权经销商,也是 Formlabs 授权白金合作伙伴;同时销售华曙高科、盈普三维、Stratasys 的设备。
技术上,试产件交付时会同步给一份“转模注意事项”:哪些特征是为打印妥协的、哪些尺寸靠后加工、哪些装配关系在注塑上要改。这份东西不是标准动作,但对开模很有用,因为改模的成本远高于改设计。
设备上,试产阶段由 Formlabs Fuse 1+ 三十台、惠普 Jet Fusion 5620 四台、Form 4 光固化十台承接,另有华曙高科十四台、盈普三维四台可接中批量;批量不大时,硅胶真空复模(真空复膜机六台,十到五十件)能顶一段,不必急着开钢模。
材料上,Formlabs SLS 尼龙七个牌号与光固化树脂五类可覆盖试产;需要模拟注塑手感的件,可用复模的 PU 树脂先验证,再定注塑牌号。
检测上,三次元 CMM(±0.02mm)出全尺寸报告,试产件留样,后续与试模件做对比。
和同行的差别在于试产和转产建议是同一个人给的。打印厂只负责把件做出来,不会管你开模会不会踩坑,这一层我们替客户看一遍。
- 设计、材料、公差、外观、验收,五件冻结了再开模;
- 试产件留样,试模件才有对比对象。
公司邮箱:may.zeng@primofort.com 商务交流(微信同步):133-7776-7771
七、什么情况下先别开模
- 月用量还不到几百件:继续打印或复模更划算;
- 设计还可能改:先做小批量验证,别急着上模具;
- 装配关系还没跑通:模具会把问题放大,不是解决它。
结语
开模不是试产的终点,是另一条成本曲线的起点。五个节点做完,模具一次做对的概率高很多。试产件要转注塑的,把图纸和用量发过来,元城科技可以先给一版转模注意事项,帮你把要冻结的项目列出来。