
3D打印的精度和公差怎么看?影响因素与验收方式


问3D打印精度,只回一个数字没有意义。精度取决于工艺、材料、零件尺寸和后处理方式,同一台设备做不同的件,结果能差不少。这篇把影响精度的因素、不同工艺的水平,以及验收该怎么谈说清楚。
一、精度不是一个固定值
很多人以为”这台机器精度多少”是个固定数,其实不是。
- 成型原理决定基础水平:SLA 光固化的尺寸精度和表面光洁度较好,SLS/MJF 次之,FDM 的层纹最明显。
- 尺寸越大,绝对偏差越大:小件容易做准,大件受收缩和支撑影响更明显。
- 后处理会改变尺寸:打磨、抛光、喷涂都会动到表面和微小尺寸。
- 方向和摆放也会影响:同一个件换个摆放角度,关键面的精度可能就不一样。
所以谈精度时,正确的问法是”这个件、这个尺寸、这个面,能做到多少”,而不是要一个笼统的机器精度。
二、不同工艺的大致水平
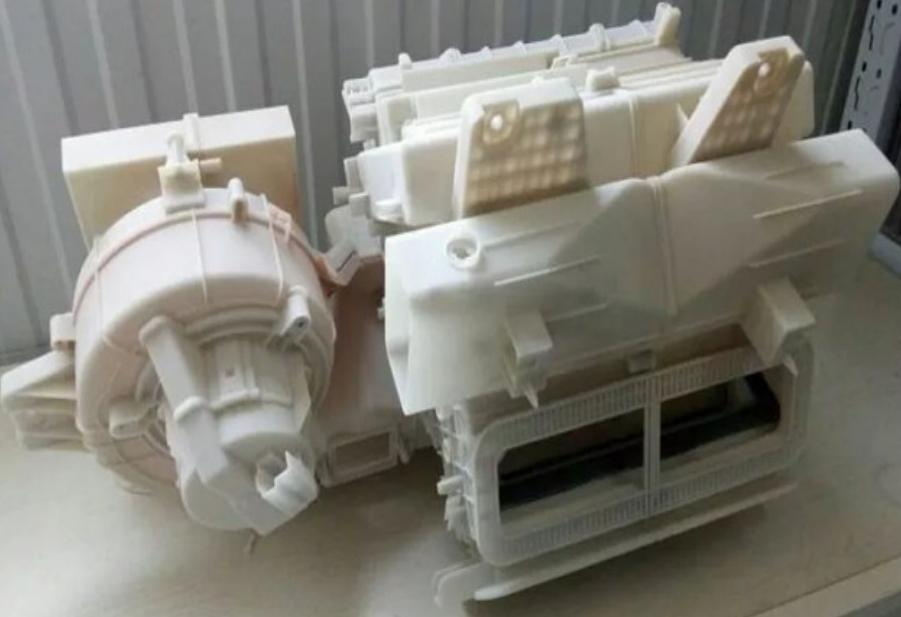
下面是几种常见工艺的公差区间,仅作横向参考,实际以零件和检测方式为准。
- SLA 光固化:细节精度高,小尺寸件通常在 ±0.1mm 量级,适合精细结构和外观件。
- SLS/MJF 粉末床尼龙:受粉末粒径和收缩影响,一般在 ±0.3mm 或 ±0.3% 的水平,取较大者。
- FDM:层纹明显,精度相对最低,适合结构验证,不适合精密配合。
- SLM 金属:致密度可以做到 99.5% 以上,尺寸精度介于树脂和粉末床之间,配合面通常留加工余量。
- CNC 精密加工:作为对照,高精度配合面可以做到 ±0.01mm,这也是为什么关键配合面常常选择”先打印、后精修”。
看清楚一件事:精度越高的工艺,成本和周期往往越高。不是所有面都需要最高精度,按需分配才划算。
三、影响精度的几个因素
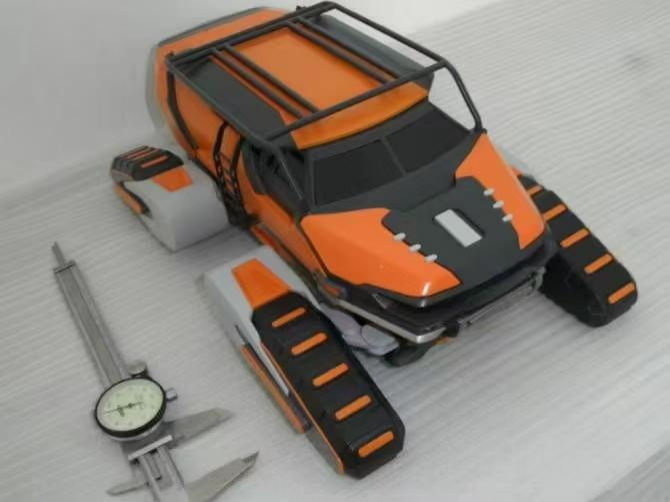
- 摆放方向:同轴度、平面度和打印方向直接相关,关键面要提前定方向。
- 收缩与补偿:粉末床和树脂都有收缩,需要按材料和方向做补偿。
- 支撑位置:支撑面容易留痕,会影响局部尺寸和外观。
- 环境:树脂件对温湿度和后固化时间比较敏感,后固化不足会影响长期尺寸稳定。
- 材料:不同牌号的收缩率不同,换材料要重新确认关键尺寸。
四、验收该怎么谈
验收谈不清楚,最后容易互相扯皮。几个要点提前定下来:
- 把关键尺寸标出来:哪些是配合尺寸、哪些是外观尺寸,分开提要求,不要笼统说”都要准”。
- 关键配合面留加工余量:先打印再 CNC 精修,比直接打印更稳。
- 明确检测方式:卡尺、二次元还是三坐标,检测方式不同,结论也不同。
- 给公差带而不是单一数值:留出合理波动,双方都好执行。
- 约定验收基准:以图纸、以首件、还是以装配结果为准,事前说好。
五、元城科技的精度控制与检测
元城科技的工艺覆盖 SLS/MJF 粉末床尼龙、SLA 光固化、SLM 金属、FDM 和 PolyJet 全彩,其中 SLM 金属件致密度可以做到 99.5% 以上,CNC 精修公差可以做到 ±0.01mm。打印件按关键尺寸做首件确认,需要更高精度配合面的,可以安排打印加精修的工序组合。具体能到什么程度,跟零件结构和尺寸一起评估。
六、什么要求不适合直接打印
- 需要镜面、高光的配合面。
- 公差带要求在打印工艺能力之外的。
- 需要长期保持尺寸稳定的精密配合结构。
- 大尺寸、薄壁、又要高精度的组合——这类通常要拆分或改用其他工艺。
结语
把图纸(STL、STEP、IGS 都可以)和关键尺寸要求发过来,元城科技可以先判断哪些尺寸直接打印、哪些建议留余量后精修,再给报价。有检测报告或验收标准的,也可以一起说明,避免后面口径不一致。