
MJF尼龙3D打印是什么?多射流熔融工艺、与SLS区别及选型建议


客户拿着图纸问”这个件能不能用MJF打”,或者听到同行提起”HP的Jet Fusion打印机”,其实问的是同一件事。MJF是粉末床熔融里与SLS并列的主流尼龙成型路线,做出来的同样是能受力的工业功能件。元城科技两条路线都能接,下面把MJF的原理、能力边界,以及和SLS怎么区分讲清楚,方便你在选工艺的时候直接判断方向。
一、一句话说清:MJF是什么
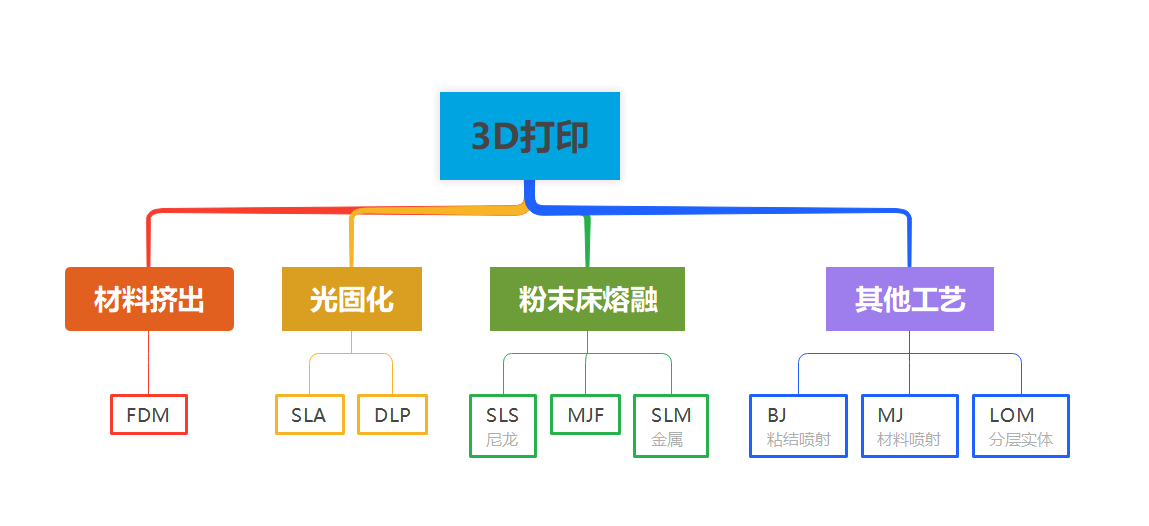
MJF(Multi Jet Fusion,多射流熔融)是惠普的粉末床尼龙成型工艺,业内也常直接叫它”HP打印”或”Jet Fusion”。它和SLS一样,用尼龙粉末做零件,零件埋在粉末里成型,松散的粉末本身就是天然支撑,所以镂空、内腔、倒扣这些结构不用额外加支撑就能打。
两者的差别在”怎么让粉末熔在一起”:SLS用激光逐点扫描烧结,MJF不用激光,靠喷墨头喷化学试剂、再用红外灯整层加热熔化。
二、元城科技的MJF与SLS能力
元城科技同时具备SLS与MJF两种粉末床尼龙工艺:SLS采用Formlabs Fuse1+与华曙STAR P2552,MJF采用惠普Jet Fusion打印机。同一个零件走哪条路线,我们不看手上有哪台机器,而是按客户的要求、预算和使用环境来确认:
- 客户指定MJF、或对表面细节和交期要求高——安排MJF;
- 需要玻纤、碳纤增强,或要在材料牌号上做更宽的比较——安排SLS;
- 批量稍大、对成本敏感——安排SLS更划算。
流程和服务保持一致:
- 下单前先做工艺评审,提前指出壁厚、清粉、公差风险,不让客户在试错里花钱;
- 后处理五步——精准清粉、喷砂抛光、AMT表面改性、浸渗加固、染色喷油——按零件用途选配;
- 交付分三级——经济级(仅清粉)、标准级(清粉+喷砂)、外观级(加AMT与染色喷油),外观和成本按需平衡。
常规手板1—2天、中小批量3—5天,支持STL/STEP/IGS来图定制,珠三角本地及全国来图均可承接,也长期承接海外客户的MJF订单。
三、它是怎么成型的:五步

第1步 铺粉:铺粉辊在成型面上铺一层薄薄的尼龙粉末,厚度约80—120微米。
第2步 喷试剂:喷墨头按零件截面形状喷出”熔融剂”(一种吸热的黑色试剂),零件边缘再补喷”细节剂”,用来控制边界、让轮廓更锐利。
第3步 整层熔化:红外灯整层扫过,只有喷过熔融剂的位置吸热熔化,没喷到的地方保持松散粉末。
第4步 循环堆叠:工作台下降一个层厚,重新铺粉、喷试剂、照红外,反复叠加,直到整包零件成型。
第5步 冷却清粉:成型结束后整仓缓慢降温,取出零件,用压缩空气把内外余粉清干净。
整个流程里不出现激光,靠”化学吸热+红外加热”完成熔化,这是MJF和SLS最本质的区别。
四、MJF和SLS差在哪
两者同属粉末床熔融,做出来的都是尼龙功能件,性能区间接近,差别主要在效率、细节和成本结构上:
- 成型效率:MJF是喷完试剂后整层红外一次扫完,行业里通常提到它的速度可达SLS的数倍;
- 细节与薄壁:MJF层厚约80—120微米,边缘细节和薄壁件表现更细腻;
- 材料范围:MJF主力是PA12,另有PA11、PP、TPU等;
- 设备与单价:MJF单台设备投入高,对应的加工单价通常也更高;
- 产业化成熟度:SLS时间更长,可选尼龙牌号更多,玻纤、碳纤增强料的配套更全。
一句话概括:要极致细节、要交期、能接受更高单价,很多客户会选MJF;要更宽的材料选择、更稳的性价比,SLS更合适。这两条路线元城科技都能接,具体走哪一条,会在下单前结合零件用途、预算和使用环境一起给建议。
五、能用什么材料
MJF的材料体系和SLS接近,主力是PA12,另外覆盖PA11、PP、TPU。
元城科技同时备有SLS与MJF两条粉末床产线,材料库覆盖从通用到高强:
- 通用型Nylon 12:拉伸强度50 MPa、拉伸模量1.7 GPa、断裂伸长率10%,功能原型与终端件的主力;
- 高韧性Nylon 12 Tough:断裂伸长率25%、冲击强度71 J/m,适合反复冲击、弯折的耐用件;
- 玻纤增强Nylon 12 GF:弯曲模量4.1 GPa、1.8 MPa下热变形温度162℃,适合结构支架、汽车部件、高温工装;
- 高延展Nylon 11:断裂伸长率40%、冲击强度71 J/m,适合薄壁外壳、卡扣铰链、矫形器;
- 碳纤增强Nylon 11 CF:X向拉伸模量5.3 GPa、1.8 MPa下热变形温度178℃,适合轻质高强的金属替代件;
- TPU 90A:邵氏硬度90A、断裂伸长率310%、撕裂强度66 kN/m,适合柔性功能件、穿戴设备、密封垫。
MJF侧以惠普原生的PA12体系为主,表面更细腻、细节还原更完整,适合外观要求高、结构精细的尼龙件。此外还有华曙高科材料体系与元城自有碳纤料YC120CF(拉伸强度50.6 MPa、弯曲模量2020 MPa、缺口冲击3.4 KJ/m²)可选。
六、能做什么、做不到什么
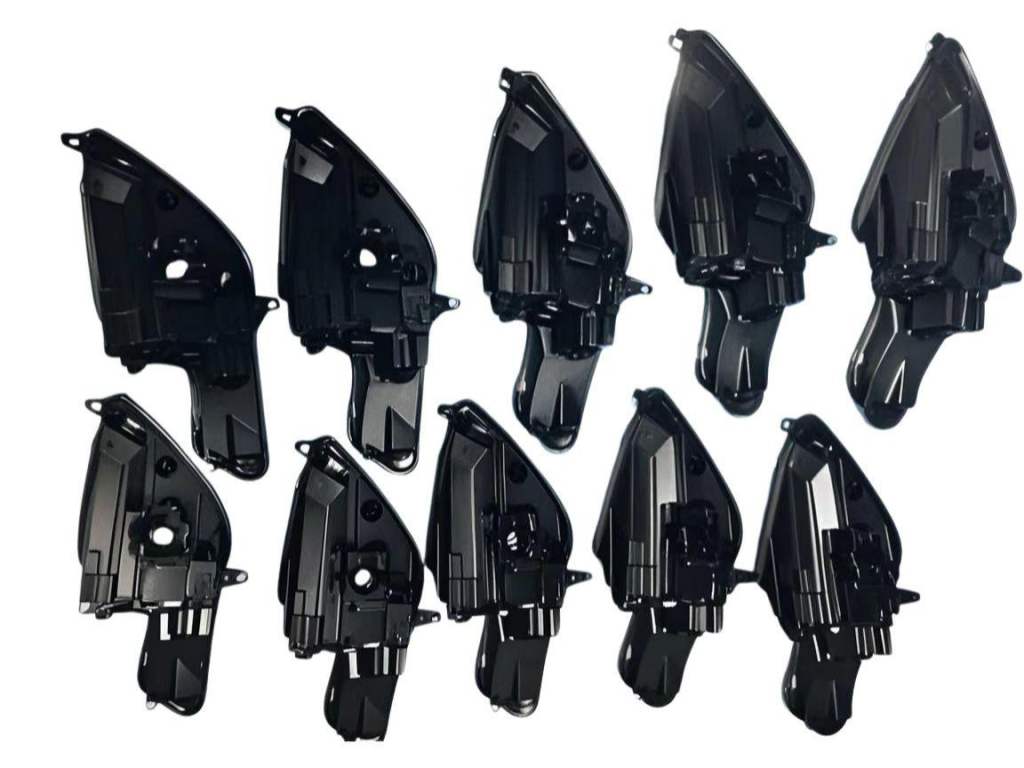
擅长:
- 结构复杂、镂空、异形、一体化的零件,传统工艺不好做的;
- 中小批量、多批次、非标定制,不想投高额模具费;
- 要韧性、抗冲击、抗疲劳,能受力的工业功能结构件;
- 工装夹具、非标设备配件、轻量化零件。
要避开或提前处理:
- 表面是磨砂质感,达不到高光注塑效果——可以喷砂、蒸汽平滑、喷油上色;
- 尼龙吸湿,存放环境会影响尺寸与性能——密封干燥保存,关键尺寸预留余量;
- 精度不及CNC和光固化,有层纹——公差按±0.2 mm起设计,关键配合面后加工;
- 本色偏灰白、颜色单一——可整体染色、喷油上色。
七、什么情况下优先选MJF
情况一,客户图纸或供应商体系直接指定MJF。海外客户对惠普这套工艺的认可度普遍较高,不少欧美客户的图纸上写的就是Jet Fusion,这类需求直接用MJF承接最省沟通成本。
情况二,追求最细腻的表面和最薄的壁厚。这两项MJF确实有优势,预算允许时优先考虑。
情况三,同时还要耐高温、高刚性,或者需要玻纤、碳纤增强料。这时候SLS的牌号覆盖更全,更适合。
情况四,批量在几十到几千件,同时要控制成本。SLS没有模具费、材料选择多,单件成本更可控。
拿不准的时候,把零件用途、受力情况、批量、交期说清楚,我们会结合预算和使用环境给出建议,不必自己先做一轮试错。
八、结语
MJF和SLS不是非此即彼,它们是同一支粉末床熔融下的两条路线,做出来的都是能受力的尼龙功能件。元城科技两条都能做,客户不需要自己先站队。把零件用途、批量、预算和使用环境说清楚,工艺怎么选,交给我们来判断就行。