
SLA光固化3D打印是什么?精度、树脂材料与应用指南


需要表面光洁、细节精细的手板、母模和精密样件时,第一顺位通常是SLA光固化。它和”糊丝材”的FDM是两条完全不同的路线,理解和用到的地方也不一样。下面把SLA、DLP、LCD这一族光固化工艺的原理、树脂体系与能力边界讲清楚。
一、一句话说清:光固化是什么
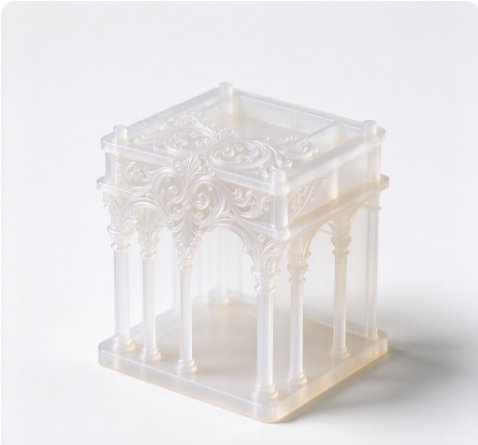
光固化就是用紫外光把液态光敏树脂照固成型。同样是”光固化”,按”光怎么照”分成三种:
- SLA(激光扫描):紫外激光束逐点扫描液态树脂液面,扫描到的地方瞬间固化。速度慢,但精度最高,光斑0.1—0.2mm,适合高精度手板与母模;
- DLP(投影整层):投影仪把一整层图案一次投到树脂上,一整层同时固化,速度快、精度高,适合珠宝、齿科、精细件;
- LCD(光罩):用LED加LCD屏做遮光投影,整层一次固化,设备便宜、精度中等,适合手办、齿科、小批量。
三者都靠紫外光固化树脂,成品偏脆、不耐久,定位是外观手板、精密样件、母模这类”看外观、当原版”的场景。
二、元城科技的SLA能力
元城科技的SLA产线采用Formlabs Form 4与Form 3+,覆盖通用、工程、耐高温、弹性体、透明、医疗生物相容等树脂体系,可按零件用途匹配材料,而不是一套料打天下。配合后处理(打磨抛光、喷油上色、电镀)与硅胶复模能力,能一条线走完”打印母模—翻模—小批量”的完整链路。
三、它是怎么成型的:SLA五步流程
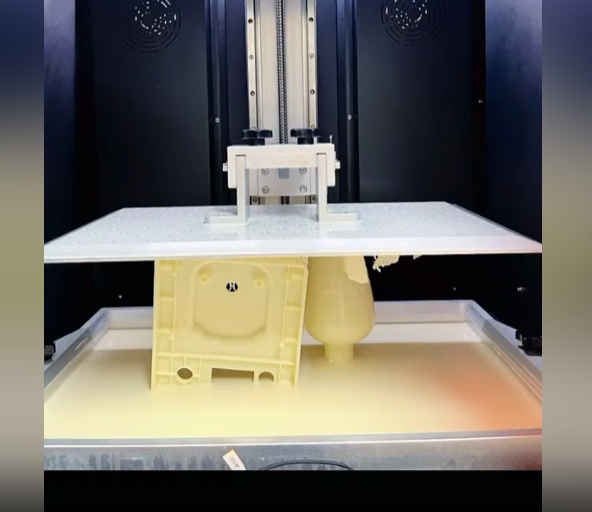
第1步 切片加支撑:导入STL,加树状支撑,悬空面靠支撑托住;
第2步 激光扫描:紫外激光按截面轨迹逐层固化树脂;
第3步 清洗:用酒精洗掉表面未固化树脂;
第4步 二次固化:进紫外箱二次固化,提升强度与稳定性;
第5步 去支撑打磨:拆支撑、打磨,要外观就喷漆上色。
关键在二次固化这一步——刚打出来的件只是”半成品”,偏软,二次固化后才达到标称物性。很多人拿刚取下的件去试装,手感偏软,就是漏了这一步。
四、能用什么材料
元城常备的Formlabs树脂体系,覆盖从通用到工程、医疗:
- 通用原型(Grey/White/Black Resin V5):注塑级通用树脂,表面哑光细腻,尺寸公差±0.02—0.05mm,刚性和强度可媲美注塑件,适合外观验证、装配测试、展示模型;
- 韧性工程(Tough 2000 V2):ABS工程树脂,断裂伸长率79%、HDT 70℃,适合卡扣外壳、夹具、功能结构件;
- 柔性工程(Tough 1500 V2):PP工程树脂,断裂伸长率155%、疲劳寿命8000循环,适合搭扣、卡箍、活动铰链;
- 刚性耐高温(Rigid 10K):玻纤填充刚性树脂,弯曲模量超过10 GPa,适合模具、工装、检具;
- 耐高温(High Temp V2):HDT达238℃(0.45 MPa),适合注塑模具母模、耐热工装夹具;
- 弹性体(Elastic 50A):邵氏硬度50A,断裂伸长率160%,适合柔性密封件、减震垫、软胶按钮;
- 透明件(Clear V5):固化后高透明,可抛光至光学级,适合灯罩、透镜、透明外壳;
- 医疗生物相容(BioMed系列):USP Class VI认证,适合长期皮肤接触、短期黏膜接触的医疗器件与手术导板。
五、能做什么、做不到什么
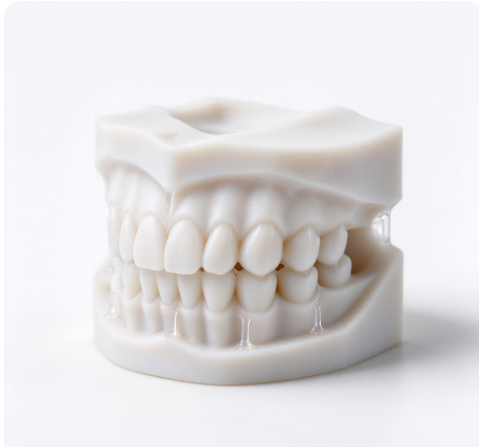
擅长:
- 外观手板、装配验证、展示模型,要”看着像量产件”的;
- 精密样件、齿科与珠宝等细节密集件;
- 硅胶复模的母模、铸造用的可烧失树脂;
- 高精度小件、透明件、软胶件。
要避开或提前处理:
- 标准树脂偏脆、不耐冲击,长期受力件不要指望它;
- 强紫外环境下会老化变色,户外长期件不适合;
- 大尺寸件精度与稳定性下降,超大件要评估分件;
- 需要受力、耐久的功能件,应该考虑SLS尼龙或CNC,而不是硬扛SLA。
六、和SLS、FDM怎么选
- FDM:最便宜最普及,层纹明显,适合草模与教学,不推荐做工业结构件;
- SLA:表面最光洁、精度最高,偏脆,只看外观与精度、不做长期受力件;
- SLS:磨砂表面、韧性好、能功能用,是工业功能件的首选。
一句话:看外观、当母模、要细节找SLA;要受力、要耐久找SLS;只要便宜、做草模找FDM。
七、结语
SLA的价值是”把外观和细节做到位”。判断一个件要不要走SLA,看两点:它是不是只用于看、验证和当母模,以及是不是表面光洁度和细节精度。是,就走SLA;要它长期受力、抗摔、耐候,就别勉强,换SLS或CNC更靠谱。