
SLM金属3D打印是什么?选择性激光熔融工艺与金属材料解析


要打”真金属”零件,而且是复杂结构、轻量化的金属件,对应的工艺是SLM。它和尼龙上的SLS只差一个字母,成型本质却完全不同——SLS是激光把尼龙粉烧结在一起,SLM是激光把金属粉完全熔化成实体。下面把SLM的原理、金属材料和能力边界讲清楚。
一、一句话说清:SLM是什么
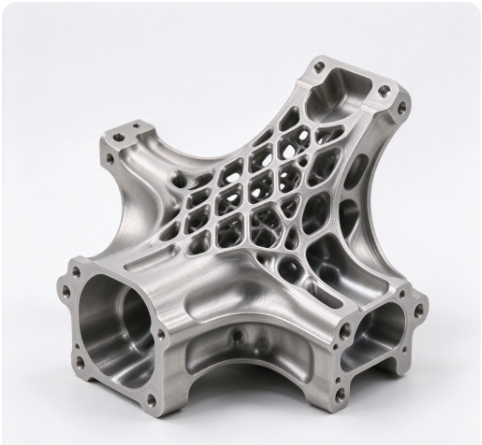
SLM(选择性激光熔融,Selective Laser Melting)用高功率激光把金属粉末完全熔化、逐层堆叠成实体零件。打出来的件致密度可达99.5%以上,是真正的金属功能件,不是”像金属”的塑料件。
和SLS放在一起最容易被混淆,关键差别有三点:
- 材料不同:SLS烧尼龙粉,SLM熔金属粉;
- 成型本质不同:SLS是烧结(粉末部分熔融粘连),SLM是完全熔化(熔池冶金结合);
- 后处理不同:SLS清粉喷砂即可,SLM必须热处理、线切割、喷砂、配合面CNC。
还有一个常被问到的近亲工艺BJ(粘结剂喷射):SLM是激光直接把粉末熔成实体,打出来就是最终件;BJ是用胶水把粉粘成”生胚”,再进炉烧结收缩。BJ便宜、能打大件砂型,但密度和强度不如SLM。客户说”打致密金属件”就是SLM,说”打砂型铸模”是BJ。
二、元城科技的SLM能力
元城科技采用华曙FS271M与FS350M金属打印设备,覆盖不锈钢、铝合金、模具钢等材料。因为同时具备CNC加工与表面处理能力,能在厂内完成”打印—热处理—线切割—喷砂—配合面精加工“的完整链路,不需要客户在多个供应商之间来回协调,这对精度要求高的金属件尤其重要。
三、它是怎么成型的:六步流程
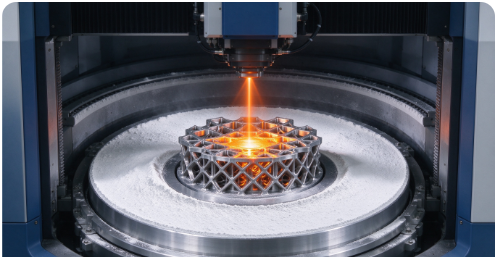
第1步 切片:导入STEP数模,加金属支撑;
第2步 打印:激光在氩气保护下熔化金属粉末,按截面轨迹扫描,几小时到几天;
第3步 热处理:进烘箱去应力,防止线切割时开裂;
第4步 线切割:从金属基板上把零件切下来;
第5步 喷砂:去除氧化色和支撑痕;
第6步 CNC:配合面精加工到尺寸。
有两步是SLM绕不开的:一是全程氩气保护防氧化;二是必须热处理再加线切割——金属打印内应力极大,不热处理直接切割,件很容易裂。这是金属件成本和交期比塑料件高的主要原因。
四、能用什么材料
元城科技常备的SLM金属材料:
- 316L不锈钢:奥氏体不锈钢,拉伸强度≥550 MPa、屈服强度≥300 MPa、延伸率≥30%,耐腐蚀、耐高温、加工成型性好,适合医疗器械、化工设备、海洋工程、食品加工等耐腐蚀部件;
- AlSi10Mg铝合金:铝硅镁合金,拉伸强度≥350 MPa、屈服强度≥220 MPa、密度2.67 g/cm³,轻质高强、导热性好,适合汽车轻量化结构件、航空航天支架、散热器外壳、电机壳体;
- 18Ni300模具钢:马氏体时效钢,时效后拉伸强度≥1500 MPa、硬度≥45 HRC、延伸率≥8%,超高强度、高韧性、抛光性好,适合注塑模具、压铸模具、高精度工装夹具,也是随形冷却模具的常用材料。
材料怎么选,本质是问件要什么:要耐腐蚀走316L,要轻量化走铝合金,要强度硬度走模具钢。
五、能做什么、做不到什么
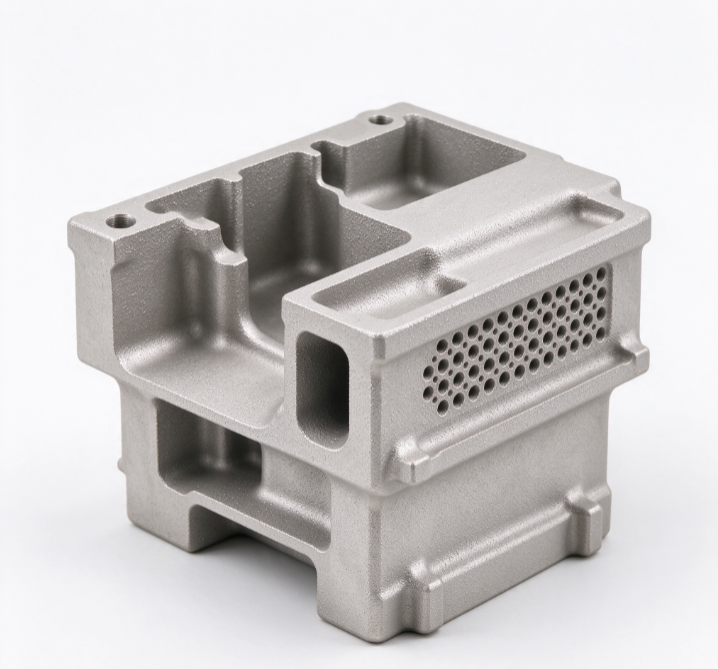
擅长:
- 复杂金属结构件,传统加工刀具伸不进去的内部流道、镂空、异形;
- 随形冷却模具——冷却水路可以贴着型腔走,缩短注塑周期;
- 轻量化构件,拓扑优化减重后一体成型;
- 小批量金属功能件、非标工装夹具。
要避开或提前处理:
- 表面粗糙(Ra约6—15μm),配合面必须CNC后加工;
- 尺寸越大,热应力与变形风险越高,大件要评估支撑与摆放方向;
- 单件成本高、交期长(几天到十几天),不适合对成本极敏感的批量件;
- 需要极高表面光洁度的件,后续还要打磨、抛光、喷砂多道处理。
六、和CNC、SLS怎么选
- CNC:实心料去除成型,精度高、表面好,但复杂内部结构做不了,去除料多则成本高;
- SLM:复杂结构一体成型、免开模,但成本高、要后处理,适合复杂与轻量化件;
- SLS(尼龙):同样的复杂结构,但材料是塑料,适合非金属功能件。
一句话:结构简单、要精度走CNC;结构复杂、又要金属、还要轻走SLM;只要复杂不要金属,走SLS尼龙更划算。
七、结语
SLM的核心价值是”把传统工艺做不了的复杂金属件,一次成型打出来”。判断一个件要不要走SLM,看三点:是不是金属件、结构是不是传统CNC做不出来、批量是不是不大。三条都占,SLM就是对的;只是要接受它的表面粗糙度和后处理成本,这部分在报价阶段就要说清楚。